【泰国】哈德蒂普(Hathip)开启从源头到终端的全链条,推动rPET回收循环
要点
- 使用rPET较原生PET降低温室气体排放约79%,每公斤CO2当量降至0.4公斤。
- 哈蒂普维持2030年前实现100%包装回收率及50%再生包装使用比例的目标。
- 小椰岛社区每年回收约100吨可回收材料,其中PET瓶约21-22吨。
- 可口可乐新方案要求2035年包装回收率达70%-75%,再生包装使用率35%-40%。
空瓶并不意味着使命的终结。只要经过规范的分拣,废弃的聚对苯二甲酸乙二醇酯(PET)瓶便能重返生产环节,转化为全新的包装容器。然而,这一循环过程需经历收集、分拣、清洗及质量检验等多重工序,其核心在于构建从源头开始的废弃物管理体系,该体系高度依赖社区与产业界的协同合作。
“瓶到瓶”(Bottle-to-Bottle)的PET瓶回收路径,正由泰国南部14个省份的可口可乐旗下饮料生产及销售商——哈蒂普有限公司(Hatthip Public Company Limited,简称HTC)联合奥克西泰克有限公司(Oxitech Co., Ltd.)与罗伊斯环球有限公司(Royce Universal Co., Ltd.)共同推动落地。三方通过“南部回收联盟”项目,打通了从攀牙府岛亚农社区、甲米府的PET瓶分拣与加工点、佛统府的再生PET(rPET)颗粒工厂,直至素叻他尼府奔春县的包装制造厂的全链条协作,旨在让使用过的塑料瓶重获新生,再次成为可用的新瓶。
在泰国攀牙府的椰岛(Koh Yao Noi),当地社区已建立一套完善的废弃包装物分类体系,将聚对苯二甲酸乙二醇酯(PET)塑料瓶从生活垃圾中单独剥离,并纳入回收流程。这一模式始于2018年,由可口可乐基金会与国际自然保护联盟(IUCN)共同发起,旨在推动该岛屿的可持续废弃物管理。目前,哈蒂普(Hat Thip)已全面接手并持续运营该项目。
值得注意的是,该社区的废弃物收集范围并未局限于哈蒂普品牌的产品包装,而是涵盖了岛上产生的各类其他来源的废弃物。其中一个PET瓶收集点设在椰岛镇第一区村医志愿者(อสม.)主席的住所内。当地村医志愿者网络在此发挥关键协调作用,向各户分发大型网袋,供居民悬挂于门前,用于存放已分类的包装物。在约定的回收日,村医志愿者会逐户收集塑料瓶,并严格检查其清洁度,为离岛运输做准备。收集到的瓶子将被装载至渡船,运往甲米府的涛伦湾码头,随后移交至奥克西泰克(Oxitech)公司进行处理。这一闭环流程不仅实现了资源循环,还通过销售回收包装物为村级基金创造了收入与储蓄。
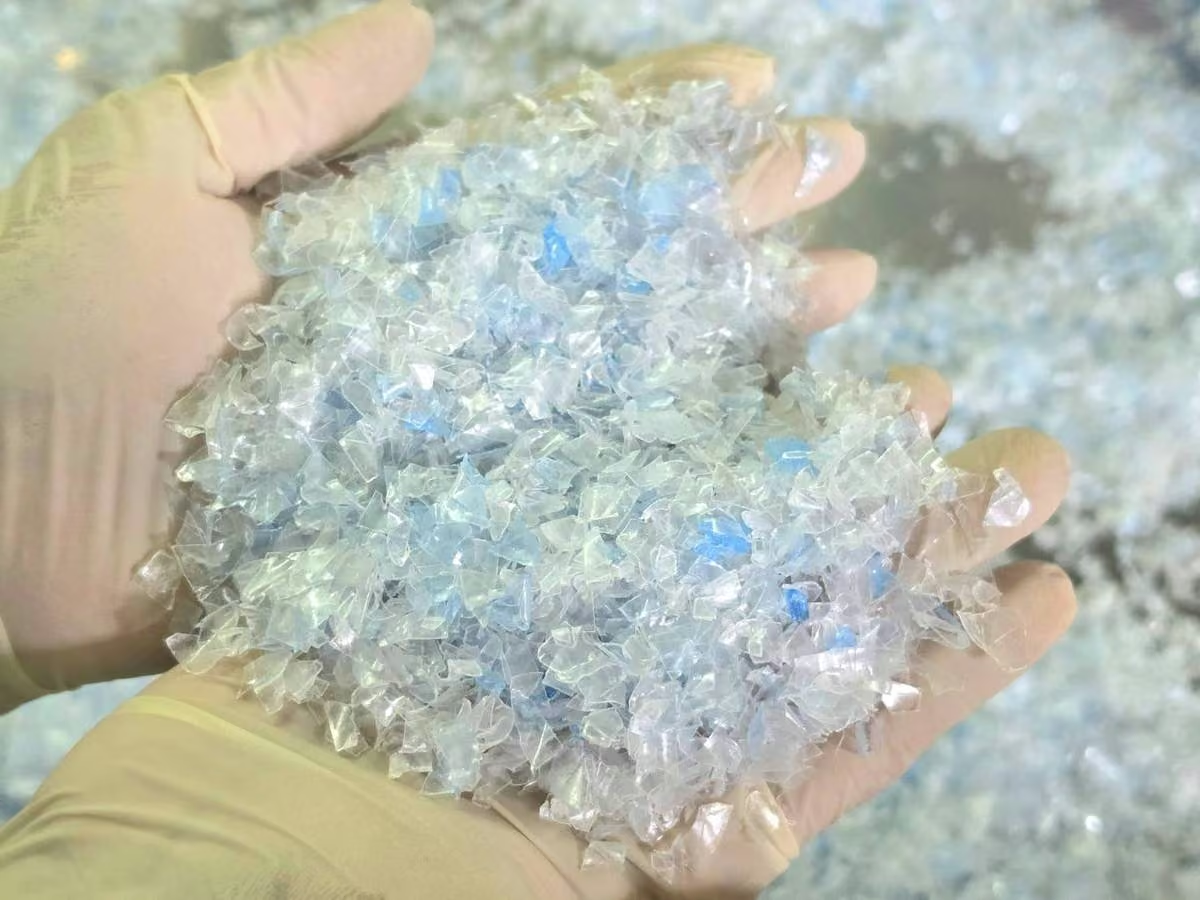
在泰国,来自小椰岛的PET瓶被运往位于甲米府湄农县的奥克西泰克(Oxitex)公司收集点,这里是再生加工流程的起点。在此,瓶子依据质量进行分选,标签被剥离,瓶盖被移除,随后被压缩打包成块(Bale),并转运至合艾府的破碎厂进行更精细的分选。接着,这些材料进入破碎机,被加工成塑料片(Flakes)。随后,塑料片在热水锅中进行清洗,以去除残留的胶水,之后再用符合饮用水标准的清水进行二次清洗。
随后,塑料片需经过多道异物分选工序,并被送往实验室进行质量检验,以确保其达到食品级再生塑料颗粒的生产标准。合格的材料随后被运往北榄府的rPET颗粒生产工厂。未达标的PET材料则被分流至其他工业领域,用于生产纺织工业所需的聚酯纤维。
沙瓦尼·蓬素万(Sai Saneet Pongsuwan,泰国普吉府兰实大学)指出,一项针对岛雅地区包装物流入与流出量的研究覆盖了该区域三个乡镇:小岛雅、大岛雅和普鲁内。研究团队在2025年10月至12月期间,对当地约256家酒店、度假村及餐饮企业中的140家进行了实地调查,并访谈了废品回收商及废弃物管理相关人员。数据显示,进入该区域的哈蒂普(Hat Tip)品牌产品共计22项,涉及6个品牌,涵盖三种包装类型:PET塑料瓶、铝罐及玻璃瓶。
研究结果表明,2025年约有164万只包装物流入岛雅,总重量达37吨。其中,70%经由哈蒂普渠道进入,其余30%来自其他供应商。在各类包装中,PET塑料瓶占比最高,达到64%。岛雅的废弃物处理机制已从早期的混合投放与末端分拣,逐步演变为源头分类模式:居民通过网状袋进行家庭分类,依托社区收集点进行集中管理,并定期举办回收集市。这些可回收物随后交由废品回收商处理,所得收益注入社区基金。这一机制成为将可回收材料运出岛屿的关键环节。
“社区每年可从当地回收约100吨可回收材料,其中PET瓶约21至22吨,实际外运量约为60吨。这是因为社区在分拣时并未局限于哈蒂普(Hat Tip)品牌的产品,而是涵盖所有可回收的品牌。此外,通过总结示范社区的经验,我们编制了操作手册,建立了中央数据库及材料数量记录系统,并推动地方机构与回收商在支持及管控可回收材料质量方面发挥作用。”萨伊纳特表示。
奥克西泰克(Oxytech)有限公司首席执行官泽坎·乌多姆西博士指出,从岛礁地区收集的PET塑料瓶将进入处理流程,首先依据材料类型与质量进行分拣,分为纤维级(Fiber Grade)与食品级(Food Grade)两类。不适合在工厂内加工的部分将被压缩成块(Bale),转交至回收商或下游工厂继续处理。目前,食品级材料的收集与加工产能约为每月300吨;公司计划在今年内将产能提升至每月600至800吨,并设定在两年内将食品级加工能力发展至每月1,000至1,500吨的目标。为此,公司将与哈蒂普及其合作伙伴协同作业,以应对原料供应量的增长。若工厂产能不足,将以Bale形式将塑料转交合作伙伴加工为碎片(Flakes),再进入再生塑料颗粒的生产环节。
Royce Universal公司首席执行官Thatchawat Techamonkongjit表示,包装行业,尤其是饮料领域,是PET瓶消耗量巨大且具备高回收潜力的板块。基于此,该公司引入了来自奥地利的全流程技术体系,旨在生产达到食品级标准的再生塑料颗粒。
在工艺流程上,经Oxitech公司完成分选的PET瓶将进入提纯环节,以去除杂质并提升原料纯度。随后,生产方会对颗粒的颜色、特性粘度(IV)等指标进行严格检测,并执行符合安全规范的各项测试。同时,工厂内部环境受到严密管控,确保最终产出的再生塑料颗粒能够满足食品及饮料包装的生产要求。
据塔差瓦特介绍,使用再生PET(rPET)相较于原生PET,可将温室气体排放降低约79%。具体而言,每生产1公斤塑料,二氧化碳当量排放量从2.15公斤降至0.4公斤。南部的合作伙伴回收计划旨在打通品牌商、零售商、消费者及回收产业链各环节的协作机制,覆盖从回收、分选到再生塑料造粒的全流程。该计划引入溯源系统,对材料来源及流转路径进行追踪,以证实回收环节的真实性。社区亦通过参与该计划获得就业与收入机会。最终,rPET颗粒将被用于制造新瓶,重新进入“瓶到瓶”(Bottle to Bottle)的闭环循环体系。
哈蒂普有限公司(Hathip Co., Ltd.)运营副总裁、企业关系与传播部负责人南提瓦·达姆哈泰表示,目前可口可乐已将rPET纳入1升装瓶的生产配方,其使用比例约为总产量的2%。之所以优先在1升装瓶上应用,主要考量在于需确保rPET供应的连续性与稳定性,使其数量与产能相匹配。
นันทิวัต进一步指出,在包装目标方面,可口可乐已重新调整时间表及指标比例。新方案要求到2035年,包装回收率达到70%至75%,再生包装使用比例达到35%至40%;而此前设定的目标为2030年实现100%回收率及50%再生包装使用率。与此同时,哈蒂普有限公司(Hathip Co., Ltd.)仍维持原有目标不变,即2030年前实现100%包装回收率,并将再生包装使用比例提升至50%。
编辑观点
该案例验证了社区参与在提升rPET回收率与纯度中的关键作用,为应对EPR及塑料税提供了实操路径。从业者应关注源头分类机制与食品级质检标准的协同,以突破机械回收的性能瓶颈。
常见问题
哈蒂普的rPET闭环具体怎么运作?
通过社区源头分类、奥克西泰克分选清洗、罗伊斯环球造粒,实现瓶到瓶闭环。依据是三方在攀牙、甲米、佛统等地建立协作网络,确保材料符合食品级标准。
使用rPET相比原生PET减排多少?
温室气体排放降低约79%,每公斤CO2当量从2.15降至0.4公斤。依据是塔差瓦特介绍的数据,显示再生塑料在碳足迹上的显著优势。