【奥地利】AI:先进技术助力欧洲最精密的轻量包装分拣设施
要点
- Sollenau工厂于2025年夏末投入运营,年处理量达104,500吨。
- 设施集成35台STEINERT NIR分选机及基于AI的BatterySort电池识别系统。
- STADLER部署14台自研体积流量传感器,实现全流程物料通量实时监测与动态调整。
- 系统支持多达20种物料组分的完全自动化打包,具备7×24小时不间断运行能力。
STADLER为奥地利Sollenau的PreZero打造的开创性轻质包装分拣厂竣工,标志着欧洲废弃物管理基础设施发展的重要里程碑。该设施于2025年夏末投入运营,是STADLER迄今交付的最复杂、规模最大的项目,由两个模块组成,年处理量达104,500吨。
对于Schwarz集团旗下的国际环境服务商PreZero而言,Sollenau工厂填补了奥地利回收基础设施中的关键地理空白。其战略选址有助于缩短运输路线、降低排放并提升废弃物管理效率,同时强化该地区的循环经济能力。
高压下的卓越工程
项目执行过程需要极高的技术协调与精准度。由于多个专业团队同时作业,且厂房尚未竣工即开始设备安装,项目复杂度前所未有。STADLER的项目管理能力在应对这些挑战中发挥了关键作用。
STADLER项目经理Benny Kalmbach表示:“该项目在极为紧张的工期内推进,需与所有并行作业的专业团队持续协调。尽管面临物流挑战,我们通过与PreZero、STEINERT及所有现场合作伙伴的紧密协作,按时交付了这座高性能复杂设施。”
PreZero对STADLER表现的评价凸显了该公司的合作模式与技术专长。PreZero项目经理Marya Brandt指出:“STADLER成功克服了多项挑战,包括集成基于人工智能的消防系统、确保高自动化水平,以及满足严格的安全与环境标准。其定制化方案保障了这座复杂且面向未来的设施顺利落地。”
智能自动化革新材料回收
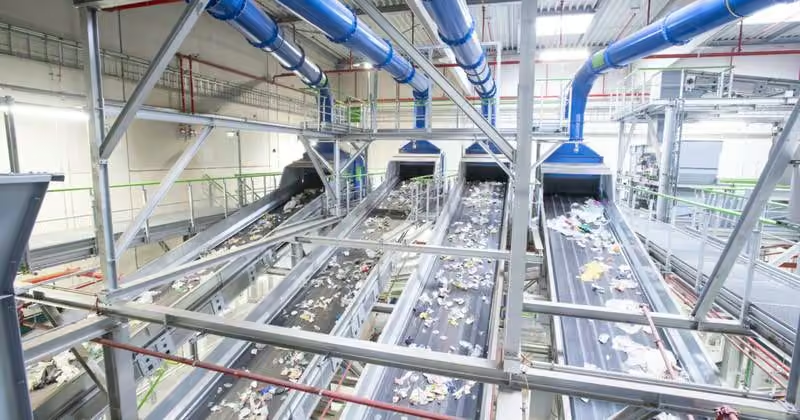
Sollenau工厂的核心在于其高度集成且自动化的分拣系统,可处理来自商业废弃物流的轻质家庭包装及塑料瓶。流程始于使用龙门吊从深料仓中全自动提取物料,随后进行尺寸缩减,并将物料按不同粒径进行分拣。
该设施在整条生产线上部署了35台STEINERT近红外(NIR)分选机。薄膜材料首先经过配备气选装置的NIR分选机进行分离,随后进入四道冗余分选工序。在专门设置的金属分选阶段,系统会剔除铁质与非铁质金属以及饮料纸盒;三维物料流则被进一步分选为多种最终产品组分。
该项目的核心创新之一是基于人工智能的BatterySort系统,可实现对危险电池的早期识别与安全移除。PreZero将这一技术视为该工厂的关键特性,强调其在火灾预防与物料回收方面的重要进步。
系统设计以连续运行为首要目标,通过中间缓冲系统、冗余分选线以及针对多达20种物料组分的完全自动化打包机控制来实现。STADLER项目经理Julius Henn表示:“本项目的首要任务之一是构建确保最高可用性与运行灵活性的系统架构。通过整合冗余分选线、中间缓冲及全自动化系统,我们建成了一座即使在维护期间也能持续运行的设施。”
智能过程控制树立新标准
该设施的显著特征在于全流程覆盖的智能自动化。STADLER自主研发的14台体积流量传感器持续监测物料通量,支持实时调整,以确保向各分选线提供稳定、均衡的进料。
STADLER联合首席执行官Julia Stadler阐述了该技术的影响:“体积流量传感器确保整个工厂物料流的持续稳定与均衡。例如,我们拥有专利的筛切控制方案可实现多分选线的精确分配,为自动化运行与长期过程稳定性奠定基础。”
该设施作为全自动化系统运行,能够根据物料成分变化动态调整,在维持一贯高分选质量的同时实现产能的最优利用。通过最大限度减少人工干预,系统提升了效率、降低了停机时间,并依托深度集成的全面自动化逻辑实现7×24小时不间断运行。
推动区域可持续发展
PreZero项目经理特里斯坦·默克(Tristan Merk)强调了系统内置冗余机制带来的实际效益:“这种内置冗余确保了工厂的持续运行,将停机时间降至最低,即使在技术维护期间也能维持高吞吐量。它通过提升运营效率和可靠性,带来了切实的改善。”
PreZero对该设施运行表现的高度认可,也印证了其在区域可持续发展目标中的关键作用。玛丽亚·布兰特(Marya Brandt)表示:“PreZero对设施的表现非常满意。它在安全性、效率和材料回收方面均达到了高标准,是区域回收与可持续发展目标的重要推动力量。”
该工厂通过提升分拣精度和材料回收率,预计将显著推动区域回收率提升,成为面向未来的回收模式典范。特里斯坦·默克总结道:“PreZero委托STADLER交付一套高度自动化、安全且高效的分拣系统,以应对复杂的回收需求。STADLER不仅超越了这些预期,更设计并实施了一座尖端设施,集成了基于AI的安全系统,并在可持续性和性能方面达到了最高标准。”
随着环保法规日益严格、资源效率要求不断提高,索伦瑙(Sollenau)工厂展示了在现代废弃物管理行业中,可扩展、智能化、安全且可持续的回收体系所能达到的水平。
编辑观点
该设施证明了高自动化与AI辅助分选在提升再生塑料纯度与产能稳定性上的核心价值。从业者应关注此类冗余架构与智能过程控制方案,以应对未来更严格的EPR合规要求及食品级再生料对杂质控制的严苛标准。
常见问题
Sollenau工厂用了什么技术识别危险电池?
该工厂部署了基于人工智能的BatterySort系统,用于早期识别并安全移除危险电池。这一技术被视为关键特性,显著提升了火灾预防能力与物料回收安全性。
Sollenau工厂的年处理量和NIR设备数量是多少?
该设施年处理量达104,500吨,整条生产线部署了35台STEINERT近红外(NIR)分选机。系统通过四道冗余分选工序及气选装置,实现薄膜等复杂物料的高精度分离。
Sollenau工厂如何保证维护期间的连续运行?
工厂通过中间缓冲系统、冗余分选线及全自动化打包机控制实现连续运行。STADLER的14台体积流量传感器实时监测物料通量,确保在技术维护期间仍能维持高吞吐量与稳定进料。