【奥地利】Stadler为奥地利PreZero工厂配备先进自动化回收设备
要点
- Sollenau设施设计年处理能力接近105,000公吨轻包装材料。
- 工厂集成35台Steinert NIR分选机及WeSort.AI BatterySort电池识别系统。
- 设施配备14台Stadler自主研发的体积流量传感器,用于实时监测物料吞吐量。
- PreZero为Schwarz Group旗下环境服务商,该工厂旨在缩短运输路线并降低碳排放。
德国回收与分选设备制造商Stadler Anlagenbau GmbH协助建设了其宣称的欧洲最先进的自动化回收设施之一,该设施位于奥地利Sollenau,由PreZero Sorting Austria GmbH运营,专门从事轻包装(LVP)的分选工作。PreZero是德国Schwarz Group旗下的国际环境服务提供商,而Schwarz Group正是Lidl零售连锁超市的运营方。
Stadler表示,选择Sollenau作为建厂地点是为了填补PreZero回收网络中的地理空白,从而缩短运输路线并降低碳排放。该设施于今夏末投入运营,设计年处理能力接近105,000公吨轻包装材料,涵盖两个模块。该设施融合了创新技术与可扩展性,助力奥地利实现其可持续发展目标。
Stadler项目经理Benny Kalmbach指出:“该项目在极其紧张的工期下推进,需要与所有参与方进行持续协调,各方并行作业。尽管面临诸多物流挑战,我们通过与PreZero、[磁选及传感器分选设备供应商]Steinert以及所有现场合作伙伴的紧密协作,按时交付了一座复杂且高性能的设施。”
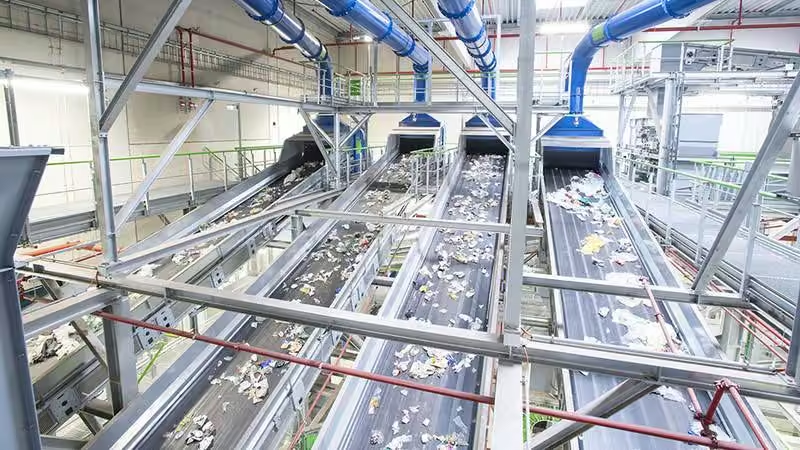
Stadler称,Sollenau设施高度集成且自动化程度高,可接收来自家庭及商业来源的轻包装和塑料瓶。
工艺流程始于使用龙门吊从料仓中转移物料。经过减径处理后,所得物料按不同粒径进行分选。
Stadler透露,整个流程中共使用了35台来自Steinert的近红外(NIR)分选机,其中包括利用配备气选功能的NIR分选机从主流中分离薄膜材料的环节。该薄膜组分随后进入四个冗余分选阶段,由额外的NIR分选机进一步处理。
PreZero项目经理Marya Brandt表示:“Stadler成功克服了多项挑战,包括集成基于人工智能(AI)的消防系统、确保高自动化水平,并满足严格的安全与环境标准。其定制化方案确保了这座复杂且面向未来的设施顺利落地。”
在专门的分选阶段中,黑色金属、有色金属及饮料纸盒被分离出来;而三维物料流则经过多个NIR分选阶段,被分选为若干最终产品组分。
每条分选线均配备Steinert的近红外(NIR)回收单元,可将误分类物料重新导回流程起点,旨在强化高纯度分选精度并优化物料回收率。
该系统还集成了由德国WeSort.AI提供的BatterySort系统,用于早期识别并安全移除可能引发火灾的电池。
据Stadler介绍,该工厂的其他特性包括中间缓冲系统、冗余分选线以及全自动打包机控制系统,后者有助于提升最终产出的质量,最多可处理20种物料组分。
连续运行是该工厂的一项关键要求,由相关方明确指定。
Stadler项目经理Julius Henn表示:“本项目的首要任务之一是设计一套确保最大可用性和操作灵活性的系统架构。通过整合冗余分选线、中间缓冲及全自动化系统,我们建成了一座即使在维护期间也能持续运行的设施。”
另一项自动化功能涉及14台由Stadler自主研发的体积流量传感器,用于持续监测物料吞吐量,从而进行实时调整,确保向每条分选线提供稳定、均衡的进料,该公司称。
Stadler联合首席执行官Julia Stadler指出:“体积流量传感器确保整个工厂物料流动的一致性与均衡性。例如,我们拥有专利的筛分切割控制方案可实现多分选线的精确分配,为自动化运行和长期工艺稳定性奠定基础。”
PreZero项目经理Tristan Merk补充道:“这种内置冗余确保了工厂的持续可用性,最大限度减少停机时间,并在技术维护期间维持高吞吐量。它通过提升运营效率和可靠性产生了实质性影响。”
据Stadler称,PreZero已观察到Sollenau工厂创新举措带来的成效。
Brandt表示:“PreZero对该工厂的运营表现非常满意。它在安全性、效率和物料回收方面均达到高标准,是区域回收与可持续发展目标的重要贡献者。”
该工厂预计将通过提升分选精度和物料回收率,对区域回收率作出贡献。
“PreZero委托Stadler交付一套高度自动化、安全且高效的分拣系统,以应对复杂的回收需求,”Merk表示。“Stadler通过设计并实施一座尖端设施,超越了这些预期。该设施集成了基于人工智能的安全技术,并在可持续性与性能方面达到了最高标准。”
Stadler的历史可追溯至1791年,其业务涵盖回收与分拣系统组件的规划、生产、现代化改造、优化、组装、启动、转换、拆解、维护及维修服务。
编辑观点
该案例展示了机械回收向智能化、连续化转型的标杆,特别是AI消防与冗余设计的结合,解决了高自动化设施的安全与可用性痛点。从业者应关注此类高纯度分选技术对提升rPET、rPP等再生料品质的实际贡献,以及其在降低EPR合规成本中的潜在价值。
常见问题
Sollenau工厂的年处理能力是多少?
该设施设计年处理能力接近105,000公吨轻包装材料。这一数据基于Stadler对PreZero在奥地利Sollenau新建自动化回收设施的官方披露,旨在填补区域回收网络空白。
工厂用了多少台NIR分选机?
整个流程中共使用了35台来自Steinert的近红外(NIR)分选机。这些设备用于分离薄膜、黑色金属及多种塑料组分,并通过冗余阶段确保高纯度分选精度。
如何确保工厂在维护时不停机?
通过整合冗余分选线、中间缓冲系统及全自动化打包机控制系统。Stadler设计的系统架构确保在技术维护期间仍能维持高吞吐量,最大限度减少停机时间并保障连续运行。