【美国】Graham Engineering升级Revolution MVP轮式吹塑机以处理更多PCR和再生料
要点
- Graham Engineering在Revolution MVP挤出机与模头间增设熔体泵。
- 升级后设备可将12至144腔瓶重控制在±1%以内。
- 波动幅度仅为以往标准的一半,首次应用于日常单层生产。
- 配备Navigator软件模块,运行特定时长后提醒执行检查。
- Graham工程师每年两次对机器进行预防性维护检查。
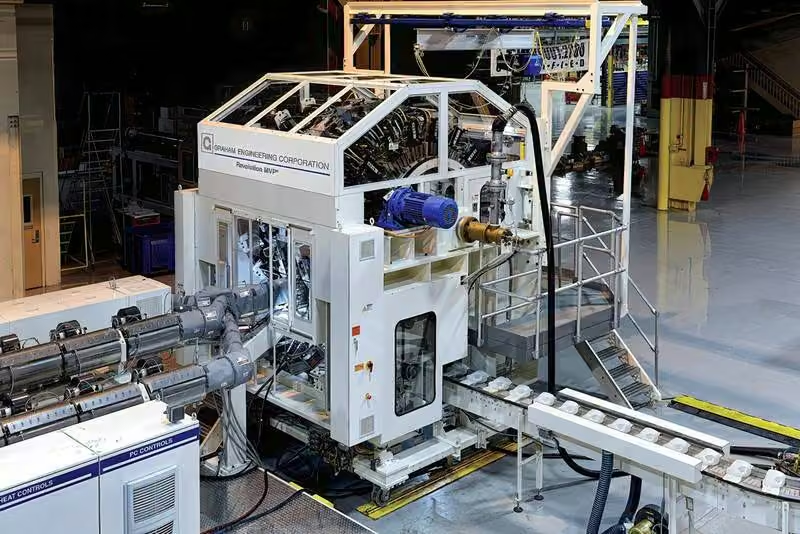
Graham Engineering 最新升级的 Revolution MVP 轮式吹塑机,旨在支持更高比例的消费后再生料(PCR)和回收料,同时优化设备维护流程。
为满足客户在瓶体生产中提高 消费后再生料(PCR) 和回收料用量的需求,Graham Engineering 在 Revolution MVP 旋转轮式机器的挤出机与模头之间增设了熔体泵,以稳定体积流量。作为容积式装置,齿轮泵可向模头提供计量化的聚合物流。据公司消息人士透露,此举可抵消 PCR 和回收料常见的堆积密度和粘度波动,避免影响挤出机产量。Graham Engineering 将该方案命名为“全流程控制”,结合熔体泵、精确壁厚控制及型坯捕捉技术。公司表示,该设备可将 12 至 144 腔所有腔位的瓶重控制在 ±1% 以内,波动幅度仅为以往标准的一半。
“我认为此前无人做到这一点,”Graham 战略市场经理 Scott Howland 对《Plastics Technology》表示,“我们二十多年前曾在多层产品中使用过熔体泵,但这是首次应用于日常单层生产。”他补充道,MVP 轮式机器的另一独特优势在于平台预留了充足空间,便于接近熔体泵。
升级聚焦于提升控制精度、性能及设备寿命
该升级包含预防性维护计划,要求 Graham 工程师每年两次对机器进行检查;同时配备 Navigator 软件模块,在设备运行达到特定时长后提醒客户执行特定检查,并需授权人员确认检查已完成。Graham 还向客户提供建议备件清单,供其自行储备。
Howland 指出,2014 年首次推出的 Revolution MVP 可调节半径,以优化一系列瓶型的飞边控制。其模块化变距设计支持根据不同产品调整腔位数。后部安装的操作屏便于在主控制屏不可见时进行参数调整。
编辑观点
熔体泵在单层生产中的首次应用,解决了高比例PCR加工中的流量稳定性痛点,为rPET等再生料在食品级包装中的规模化应用扫清了设备障碍。从业者应关注该技术在多层共挤及更复杂瓶型中的扩展潜力,以及预防性维护体系对降低停机成本的实际效果。
常见问题
Graham Engineering如何稳定PCR吹塑产量?
通过在挤出机与模头间增设熔体泵。作为容积式装置,齿轮泵提供计量化聚合物流,抵消PCR堆积密度和粘度波动,避免影响挤出机产量。
Revolution MVP升级后瓶重控制精度是多少?
瓶重控制在±1%以内。该精度波动幅度仅为以往标准的一半,适用于12至144腔所有腔位,结合精确壁厚控制及型坯捕捉技术实现。
Graham Engineering如何保障设备长期稳定运行?
实施预防性维护计划,工程师每年两次检查机器。配备Navigator软件模块,在设备运行特定时长后提醒执行检查,需授权人员确认,并提供建议备件清单。