利用PCR解决吹塑成型难题
要点
- W. Müller评估了来自15家以上制造商的50余种PCR原料,测试范围涵盖1至7层结构。
- 吹塑领域多层技术的现实上限为7层,目前无实际应用场景需要超过7层的结构。
- DeCo和ReCo技术仅使用单一类型聚合物(如HDPE),确保瓶体可实现100%回收。
- Baerlocher提供的Baeropol RST添加剂与PreZero的PCR HDPE混合后,能减少单层及ReCo工艺中的波动。
- 高品质PCR原料因分拣清洗成本高且收率低,导致供应有限,价格显著高于普通再生料。
PCR加工对多层结构而言,机头与挤出机的精度至关重要
采用多种多层技术,吹塑成型工艺能够有效应对PCR再生原料的价格波动及供应稳定性问题,同时也能解决使用PCR原料时出现的颜色、加工性、机械性能及化学物质迁移等一系列难题。
随着年份更替,全球各国政府不断出台新法规,规定生活类废弃塑料的回收范围以及新型塑料产品中PCR原料的强制添加比例。面对这一监管环境,加工商不仅需确保再生原料的供应,还必须解决与之相关的复杂加工难题,挑战巨大。
作为知名的挤出吹塑成型设备制造商,W. Müller(W. 缪勒)长期与原料生产商及回收企业合作,在多种条件下开展综合测试,以拓展再生原料的技术边界。该公司运营着两个技术中心,致力于推动相关技术发展。
多年来,W. Müller对来自全球15家以上制造商的50余种不同再生原料进行了评估,测试范围涵盖1至7层结构,产品规格从70毫升到1升的瓶类容器,覆盖了全技术谱系。通过这一系列研究,公司也观察到了市售PCR原料的演变历程。
尽管再生原料已有显著进步,吹塑成型企业仍面临诸多加工难题。本文旨在探讨再生原料在加工性、气味、拉伸强度、迁移、跌落测试、黑点、色差及原料供应稳定性等方面的关键问题。这些问题的严重程度与表现形式因各地废弃物的分拣、收集、分类及处理基础设施差异而呈现截然不同的结果。
最佳情景
并非所有PCR原料都加工性差,其中不乏加工性能优异的品种。这类原料通常呈白色、象牙色或极浅的灰色。
在相关测试中,研究人员首先使用HDPE原生料成型瓶类容器,随后切换至质量良好的PCR原料,并通过调整机头间隙以维持相同的瓶重,持续生产。加工过程非常顺畅,型坯长度无波动,工艺运行稳定。
部分成型瓶上出现少量深色斑点,但程度轻微,无需担忧。这些原料仍带有典型的PCR气味,但接近较弱的清洁剂气味,并不刺鼻。即便采用单层结构成型,这些原料也能取得良好效果。
然而,这种高品质PCR原料在价格与供应方面存在显著问题。为生产PCR原料,需对废弃物进行分拣、清洗并去除挥发性物质,这一过程耗费大量精力。所有环节均需消耗能源与资源,最终反映在再生原料的成本中。
即便高昂价格并非不可逾越的障碍,企业仍面临另一困境:为获得高纯度HDPE,需对大量废弃物进行分拣与筛选,由此产出的高品质原料收率相对较低。若所有企业均计划使用100% PCR原料生产此类高端PCR瓶,可用的原料数量将极为有限。
最差情景
相反,某些再生原料会引发严重问题。W. Müller曾为一家回收企业测试某种PCR原料,初期采用单层结构产品进行试验。该原料从机头挤出时,便明显不具备吹塑成型的适用性。
挤出过程中产生大量烟雾与刺鼻气味,并伴有油状物质渗出,导致型坯上出现附着于机头、芯棒及吹气针的黑色或绿色发泡。瓶体自然无法成型,因气泡过多且结构粗糙,最终得到的1升圆柱形瓶容器形似严重变形的花瓶(见图1)。
尝试通过气辅挤出增加外层与内层,但效果甚微。该PCR原料中混有部分熔点高于HDPE的尼龙。由于高熔点尼龙的存在及粗糙的泡沫结构,瓶体上仍遍布大孔。经过多次干燥、过滤及加工参数调整,最终成功生产出中间层含50%该PCR原料的三层结构瓶容器。
令人稍感宽慰的是,实际生产中的平均状况通常介于上述最佳与最差情景之间。即便在最差情景下,若三层结构技术能够实现加工,那么大多数吹塑用再生原料仍具备较大的应用希望。
高品质PCR原料供应有限且成本高昂,这一问题可通过多层吹塑成型技术加以缓解。目前市场上已有多种多层吹塑技术,薄膜行业常提及11层以上的气辅挤出,但在吹塑领域,7层是现实可行的上限。虽然可以制造层数更多的机头,但目前尚无实际应用场景需要超过7层的结构。
许多人一听到“多层(multilayer)”这个词,便立刻联想到多层材料难以回收。然而,这种观点仅适用于将多种聚合物按较高比例复合的情况,例如在HDPE为主的瓶体中掺入超过6%的EVOH作为氧气阻隔层。相比之下,W. Müller的机头技术允许使用低于6%的EVOH层制造瓶体,从而生产出兼具阻隔功能且可完全回收的瓶体。
此外,DeCo和ReCo技术仅使用单一类型的聚合物,例如仅使用HDPE或仅使用PP,因此瓶体可在任何回收工艺中实现100%回收。
除单层(Mono)技术外,W. Müller还提供多种多层技术(图2)。其中,DeCo和ReCo技术分别由两层或三层相同类型的原料构成,例如包含新料层和PCR层的HDPE单一材料。
W. Müller的设备还包含共挤(CoEx)技术,可将不同类型的原料共挤,以实现特定的性能功能或用途,例如HDPE与EVOH或尼龙共挤,用于紫外线阻隔、化学品阻隔或氧气阻隔。
用于PCR加工的多层技术
DeCo和ReCo技术提供了单一材料多层解决方案,在保持产品完整性的同时,使PCR可被加工和回收。DeCo通常由两层构成:内层为较厚的PCR原料,外层为较薄的新料或含色母粒的层(图3)。
该技术可在最小化色母粒使用的同时,赋予瓶体所需颜色,并掩盖PCR的存在。各层易于定制,可根据需要调整厚度。
ReCo是一种三层技术(图4),通常由外层、中间层和内层组成:外层为含色母粒的薄新料层,中间层为较厚的PCR主层(通常与粉碎再生料regrind混合),内层通常仅使用新料。该技术旨在节省色母粒、有效包裹PCR原料、防止容器内产品与PCR原料接触,同时改善瓶体的机械性能。
对于正在运行单层技术的设备,安装W. Müller的新型机头后,即可加工DeCo或ReCo技术。使用W. Müller的多层机头,可根据需要灵活切换加工多层或单层瓶体。
加工稳定性提升
许多客户反映,在加工PCR原料时面临稳定性问题。不稳定的口模长度(parison length)会导致瓶体重量波动或壁厚位置变化,进而降低顶部载荷强度。为此,项目旨在客观识别并捕捉这些差异,并验证能否将其降低。
该项目由添加剂生产商Baerlocher、回收商PreZero(主要在欧洲和美国运营)以及W. Müller三方合作开展。Baerlocher提供了Baeropol RST添加剂,该添加剂通过常规使用的非氧化聚合物添加剂组合制成,用于支持聚合物稳定性。该添加剂与PreZero的PCR HDPE原料批次混合。随后,添加和未添加该添加剂的PCR HDPE批次被送往W. Müller进行测试。
W. Müller在实验室设备的前部和侧面安装摄像头,在每个周期内对同一位置的口模进行拍照,并使用软件分析照片以计算口模长度。同时,测量每个瓶体的总重和净重,并控制挤出机的熔体压力。
总重、熔体压力和口模长度变化最小的工艺是使用新料生产瓶体的工艺;变化最大的工艺是使用未添加添加剂的PCR原料生产单层容器的工艺。比较添加和未添加添加剂时PCR原料的工艺变化,观察到在单层和ReCo技术下,添加剂均能减少工艺内的波动。
此外,在使用ReCo技术时,无论原料是否添加工艺稳定剂,工艺稳定性均有所提升。对于添加稳定剂的ReCo技术瓶体,其口模长度和熔体压力的变化仅略高于新料瓶体。这表明,将PCR原料以三层结构加工,相比单层加工PCR,可提升工艺稳定性。
解决颜色变化和杂质问题
回收原料的分类流程是怎样的?为何大量PCR(消费后再生)原料呈现灰色?当废弃塑料抵达分拣设施后,通常白色HDPE(高密度聚乙烯)瓶会被归入白色HDPE分拣箱,而有色瓶则进入有色分拣箱。由于所有颜色的瓶子在有色分拣箱中混合在一起,最终产出的混合料便呈现灰色。
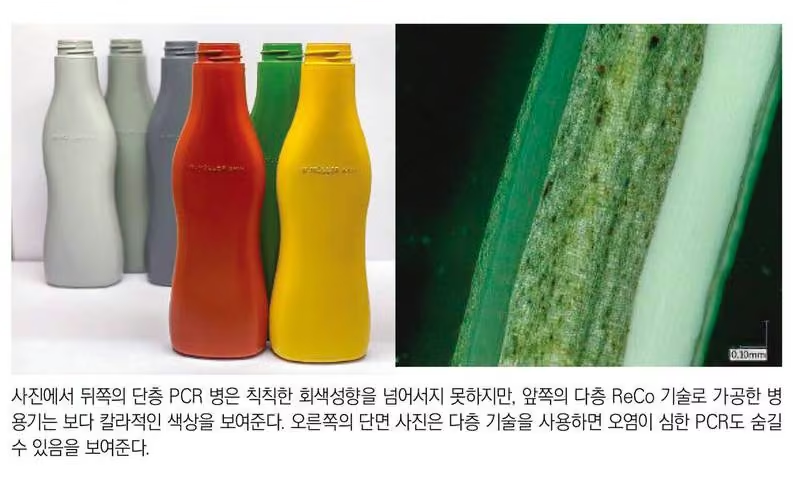
尽管不同颜色分拣箱的配比会导致灰色色调有所差异,但结果始终是灰色。而白色分拣箱中混入的白色及自然色瓶子的多种色调,最终产出的是略带乳白色的再生原料(见图5)。
采购这种乳白色再生原料并添加颜料,似乎能制作出外观精美的PCR瓶,颇具诱惑力。然而,这种做法实际上是从供应有限的白色瓶分拣流中抽取废塑料,使其在下一个产品生命周期中重新变回灰色,从打破循环闭环的标准来看,并非理想方案。
相反,若采购乳白色PCR原料并仅掺入少量白色料,瓶子即可重新进入白色回收流程,从而建立循环性。实现更广泛循环性的唯一途径,是为PCR瓶寻找灰色原料的去处。
这是否意味着不久后药房里的药瓶将全部变为灰色PCR瓶?并非如此。采用ReCo技术,在灰色PCR原料外层添加含颜料的原生料层进行遮盖,即可避免这一结果。DeCo及ReCo技术均允许将灰色PCR原料用于外观色彩丰富的瓶体。
那么,这种方式下PCR的使用比例能达到多少?这取决于所用技术类型及是否使用粉碎料。一般而言,在不使用粉碎料的情况下,DeCo技术最高可使用80%的PCR;ReCo技术在不使用粉碎料时最高可达70%,若混合粉碎料则约为60%。
当然,也可以在多层瓶中使用灰色PCR原料,并将外层着为白色。但由于瓶内灰色原料可能污染白色回收流程,因此不推荐这种做法。
有人或许认为只需对灰色PCR原料进行着色即可。这虽可行,但即使将母粒(Masterbatch)使用比例提高4%至8%,所得瓶体颜色仍难以接近目标色。虽然可以制成有色瓶,但依然带有灰色调,且母粒成本将翻倍。
更有效的做法是制造三层瓶体,仅对外层进行着色。由于可在单层中自由增加母粒用量,仍能节约成本。最大优势在于,最终颜色可与原始瓶体一致或极为接近。
以单层瓶为例(见图6)。假设瓶重70克,原生料瓶使用4%母粒;若改用灰色PCR原料并将母粒比例翻倍至8%,母粒用量将从2.8克增至5.6克。若将同一瓶体改为三层结构,仅在外层(占整体厚度20%)添加4%母粒,母粒用量仅为0.56克。
即使将外层母粒用量翻倍,也仅为1.12克,相比原生料瓶减少60%。在节省60%母粒成本的同时,还能获得比单层结构更优的颜色匹配效果。采用ReCo技术还有额外优势:外层可遮盖所有黑点(见图7)。
机械性能提升
为进行堆码载荷测试,分别制作了三种瓶体:原生料单层瓶、PCR原料单层瓶,以及中间层含70% PCR原料的ReCo三层瓶。在保持瓶体形状与尺寸一致的前提下进行测试。结果显示,受所用原生料与PCR原料类型影响,原生料瓶的堆码载荷强度最高,PCR原料单层瓶的堆码载荷最低,而采用ReCo结构的瓶体堆码载荷强度得到提升。
对使用PreZero 消费后再生料(PCR) HDPE原料及Baerlocher公司添加剂制成的瓶体进行相同测试时,发现添加剂亦有助于改善堆码载荷。值得注意的是,添加稳定剂的三层技术瓶体,其堆码载荷甚至高于原生料瓶体。这表明,仅靠ReCo技术即可改善堆码载荷,而结合用于原料稳定的添加剂,即使在PCR应用中也能达到堆码载荷标准或进一步提升堆码载荷强度。
此外,对比PCR原料与粉碎料用于单层瓶体,以及PCR与粉碎料用于ReCo技术瓶体的结果,发现ReCo技术瓶体的堆码载荷强度有所提升(见图8)。
测试结果因所用原生料与PCR(消费后再生)料的不同而存在显著差异,瓶体尺寸与几何形状亦是关键影响因素。部分价格低廉且易于获取的HDPE PCR料中混有少量PP,这源于瓶盖分类不当。混入HDPE的PP会在熔接线处引发缺陷,导致密封失效,进而在跌落测试中暴露问题,使瓶体在熔接线处发生破裂。
研究团队分别对原生料瓶、PCR单层瓶及采用ReCo技术的瓶体进行了跌落测试,从6.5英尺(198.12厘米)高度最多跌落5次。原生料瓶在5次跌落中均未破损;PCR单层瓶在约2次跌落后破裂;而采用ReCo技术的瓶体得益于内外层结构对瓶体的稳定作用,与原生料瓶一样,在5次跌落中均未破损(见图9)。
迁移量降低
欧盟法规(EC)No 1935/2004是规范食品接触材料及制品通用要求的欧盟法律,该法规确立了评估此类材料与制品安全性的原则与程序,并包含标签与可追溯性条款。W. Müller的测试依据该法律执行,旨在测量塑料原料向容器内装物迁移的物质量,测试结果专为化妆品包装应用而设。
一项测试测量了单层PCR料瓶与ReCo PCR瓶的常规迁移量。两者均低于10毫克/平方分米的法定限值,但单层PCR瓶的常规迁移量为4毫克/平方分米,而ReCo瓶的总迁移量低于1毫克/平方分米。使用其他PCR材料重复该过程后,单层PCR瓶的总迁移量为3毫克/平方分米,ReCo瓶的常规迁移量仍低于1毫克/平方分米。
此外,观察到ReCo瓶中发生迁移的物种类别更少。在单层瓶中检测到迁移的多种物质,在ReCo瓶测试中均未出现。ReCo瓶中虽仍有迁移物,但多数情况下浓度较低。仅两种物质在ReCo瓶中的检出浓度高于单层瓶,这些物质系从原生料层迁移出的添加剂。
针对四种材料、两种瓶体尺寸及几何结构进行的迁移测试结果显示,ReCo材料瓶体的迁移量低于法定限值,用于非清洗型(驻留型)与清洗型化妆品均安全。
需指出,内层不被视为功能性阻隔层,非食品级PCR料不得用于食品级用途。然而,这有助于提升产品安全性。在化妆品生产中,若使用有浓度限制的物质,必须确保该物质不会以超过法规限量的量从PCR料迁移至产品中。
机头与挤出机的选择至关重要
选择何种技术(如DeCo、ReCo或CoEx等)将极大影响所需的机头与挤出机配置。机头制造商的选择亦对作业结果产生重大影响。
加工PCR料时,机头与挤出机设计的精度最为关键,须满足多层设置要求。这种精度在应对MFI(熔体流动指数)波动时提供卓越的容差,尤其在更换原料与色母时至关重要。通过最小化参数调整所需的停机时间,确保整个切换过程中设置持续有效,从而最大化生产效率。
W. Müller团队通过精细优化机头流道,防止沉积物与粗颗粒堆积,确保塑料加工顺畅。若忽视这一关键措施,可能导致黑点增多,进而被误判为PCR料本身的质量问题。
若希望有效降低主剂与塑料消耗,需注意:若机头在色母与原料切换时耗时过长,每次切换均会造成浪费,导致生产效率下降。快速切换色母与原料不仅增强工艺灵活性,还能提升整体生产效率。
多层材料加工中,原料均匀分配至关重要。机头设计不当会导致原料分配不均,层厚不一致,进而造成昂贵原料过度使用,或最终产品内层局部变薄,增加迁移风险。因此,为确保成本效益与产品质量,必须对原料分配给予细致关注。
为确保在启动头部制造前能够识别潜在的设计缺陷,W. Müller 采用模拟软件对原料流动通道进行建模。借助流体力学模拟,技术人员可以精确定位并解决瓶颈问题,从而保证原料分配的最优化,并将因层厚不均导致的质量风险降至最低。这种预防性策略不仅有助于提升产品品质,还能在故障发生前消除隐患,从而节省宝贵的时间与资源。
在多层技术中引入 消费后再生料(PCR) 原料,能够改善复合容器的机械性能。若在外层采用着色工艺,不仅可以遮盖灰色或黑色 PCR 原料中的黑点及杂质,还能在节省色母粒用量的同时,获得接近目标色的外观效果。
内层设计有助于减少容器内产品向壁面的不期望迁移。此外,根据 PCR 原料的供应状况,该层配方可灵活调整,从而维持生产过程的灵活性。
从现有原料切换至 PCR 原料时,基于充分信息的决策至关重要。若将拟使用的新料或 PCR 原料提前寄送至 W. Müller,即可获得专业支持。W. Müller 团队可协助根据模具尺寸调整其头部适配性,并代为执行复合容器的取样与测试工作,以确保最终选定的技术与原料最符合实际应用场景。
编辑观点
产业链需关注多层机头技术的普及,以应对PCR原料质量波动带来的加工风险。未来竞争焦点将从单纯获取再生料转向“工艺适配性”,即通过结构设计(如ReCo)提升低纯度PCR的可用性,从而在满足法规要求的同时降低对高纯度稀缺原料的依赖。
常见问题
W. Müller的DeCo技术如何掩盖PCR原料的颜色缺陷?
DeCo技术采用双层结构,内层为较厚PCR原料,外层为含色母粒的薄新料层。通过外层新料覆盖,可在最小化色母粒用量的同时赋予瓶体所需颜色,有效掩盖PCR原料存在的色差与杂质问题。
ReCo三层结构对PCR加工稳定性有何具体改善?
ReCo技术通过外层新料、中间层PCR及内层新料的组合,显著提升了工艺稳定性。测试显示,使用ReCo技术时,口模长度和熔体压力的波动幅度大幅降低,接近原生料水平,有效解决了PCR原料导致的壁厚不均问题。
多层吹塑技术是否会影响瓶体的回收性?
使用单一聚合物(如纯HDPE)的DeCo和ReCo技术不影响回收性。由于仅使用同种材料,瓶体可在任何回收工艺中实现100%回收,避免了多材料复合导致的分选难题,符合循环经济对单一材料的要求。