利用单螺杆进行玻璃纤维复合
要点
- 单螺杆轴向再分配能力极弱,进料混合物不均匀时通过螺杆后状态几乎不改善。
- 高长径比(L/D)可在不使用高剪切混合器情况下实现完全熔融,但可能导致聚合物反复承受剪切。
- 结晶聚合物在达到熔点前不会软化,消除由聚合物原料引起的通道堵塞比非晶聚合物更困难。
- Saxton混合器由多段断续螺棱组成,能显著消除剪切混合器内部的高压缩应力,减少纤维断裂。
- 停机后挤出螺杆残留物料并燃烧聚合物,可测量不同L/D条件下剩余纤维长度以确定最佳参数。
尽管目前将玻璃纤维与聚合物进行复合加工的主流工艺已转向同向双螺杆挤出机,但仍有不少企业坚持使用单螺杆设备。这一工艺长期被视为难以保证结果稳定性的“经验性技术”,然而,若能在螺杆设计、转速、长径比以及混合器的选型上投入更多关注,其过程的可预测性将显著提升。
在单螺杆系统中,聚合物与纤维的混合物在进入挤出机进料槽时必须得到精细控制。业内素有“进料混合得好,出料才能混合得好”的说法。单螺杆虽能实现局部混合,但轴向再分配能力极弱,若进料混合物本身不均匀,其状态在通过螺杆后几乎不会发生改善。
为防止纤维过早结团且无法解聚,关键在于将纤维均匀分散至颗粒或片状聚合物基体中,例如通过打散纤维束等方式实现。虽然不必采用“饥饿式加料”(starve feed)这种与物料处理速率严格同步的供料方式,但通常建议将料斗和进料槽内的物料量降至最低,以避免因固体颗粒随机流动(random solids particle flow)产生的环向压力导致混合物分层。事实上,对纤维损伤影响最大的区域,往往是在熔体已部分形成、团块开始流体化、纤维尚能发生一定位移之前的阶段。
一定程度的纤维损伤在所难免。当填充纤维的聚合物通过螺杆螺棱时,会暴露于极高的剪切速率之下。若纤维未能沿剪切力方向取向,必然会发生断裂(见图1)。
大多数可预防的纤维损伤,发生在纤维被锁定在固态聚合物/纤维基体中、遭受剧烈弯曲或持续承受高剪切力的阶段。同向双螺杆挤出机通常将纤维投加在聚合物已完全熔融的中下游位置,从而有效规避了这一问题。
为降低纤维损伤,单螺杆设计需采用渐进式压缩结构,以最大限度减少固态物料在螺杆通道内卡滞堵塞的风险。同时,从进料段至计量段的压缩比应针对任何聚合物都保持在较低水平,以防止堵塞。通常,进料段会比压缩起始点多出若干螺棱,允许在压缩开始前形成部分熔融。提高机筒后段温度有助于尽早启动熔融过程。
螺杆转速是设计中另一关键变量。提高转速虽可大幅增加对纤维的剪切力,但也能通过大幅降低输出扭矩来最小化作用于纤维的力。机头压力应尽可能维持低位。若压力过高,螺杆内将产生回流,对纤维施加过度剪切,此时可能需要重新设计模头。
高长径比(L/D)既有优势也有弊端。较高的L/D值可在不使用高剪切混合器或屏障型螺棱的情况下实现完全熔融,但也可能导致聚合物反复承受剪切。对于频繁进行玻璃或其他纤维复合加工的企业而言,确定最佳L/D值至关重要。理想的L/D可通过以下方法测定:停机后将螺杆内残留物料挤出,燃烧聚合物后,在不同L/D条件下测量剩余纤维长度。
相较于非晶聚合物,结晶聚合物在防止纤维损伤方面需要更加谨慎。由于结晶聚合物在达到熔点前不会软化,消除由聚合物原料引起的通道堵塞更为困难,这需结合压缩比和输送长度综合考量。适用于非晶聚合物玻璃纤维填充加工的优秀螺杆设计,在结晶聚合物上往往效果不佳。
混合器的选型同样不容忽视。虽然可以选用Maddock(麦道克)等传统高剪切混合器,但此类混合器必须布置在预期熔体已完全或近乎完全形成的螺杆后段位置,这与其作为混合器的基本功能相悖。
此外,当玻璃纤维越过屏障型螺棱时,为减少纤维方向改变,屏障型螺棱与机筒之间的间隙必须显著增大。通常,螺杆设计应确保无需依赖此类高剪切混合器即可实现完全熔融。使用高剪切混合器还可能导致挤出产量下降。
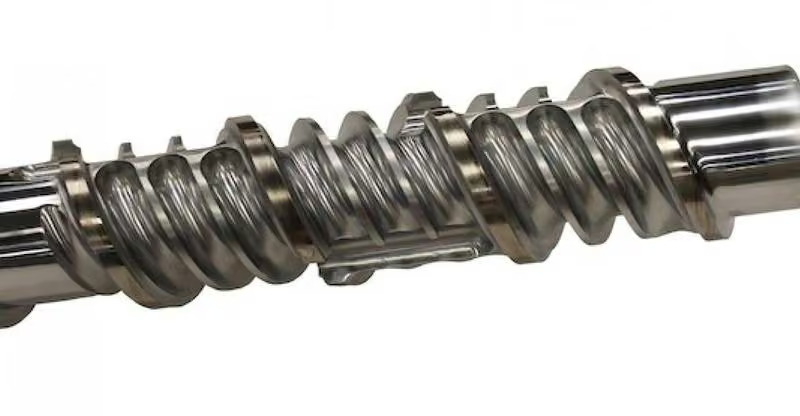
在玻璃纤维加工中,建议选用能够分散熔体、最大限度降低纤维断裂并改善纤维浸润效果的混合器,这类设备通常被称为Saxton(色斯顿)混合器。其结构由多段断续的螺棱组成(见图2),这种设计能显著消除剪切混合器内部的高压缩应力。
笔者在实现低剪切力与优异玻璃纤维浸润效果方面,曾成功采用一种带有简单凹槽的设计(见图3)。该结构可根据需求提供不同层级的剪切与混合效果,同时有效避免导致纤维断裂的剧烈方向转换。此外,此类设计还能施加多个低剪切横向力,有助于分散玻璃纤维并减少团聚体的形成。
无论单螺杆的具体设计如何,当螺杆内的原料从固态转变为熔融态时,玻璃纤维长度不可避免地会有一定程度的缩短。但只要对螺杆设计及运行条件加以精细把控,仍可实现产品性能的合理提升。
编辑观点
单螺杆在玻纤复合中的稳定性提升依赖于对进料均匀性和低剪切环境的精细控制,这对再生塑料行业利用机械回收纤维至关重要。从业者应关注螺杆压缩比与混合器选型的匹配,避免高剪切导致再生纤维性能衰减,从而提升rPET等再生料在复合材料中的附加值。
常见问题
单螺杆加工玻纤时如何避免纤维结团?
需将纤维均匀分散至颗粒或片状聚合物基体中,并降低料斗内物料量。这是因为单螺杆轴向再分配能力弱,进料不均匀会导致后续无法改善,且固体颗粒随机流动易引发分层。
单螺杆加工结晶聚合物玻纤有何特殊难点?
结晶聚合物在熔点前不软化,易导致通道堵塞。需结合压缩比和输送长度综合考量,因为适用于非晶聚合物的优秀螺杆设计在结晶聚合物上往往效果不佳。
为何推荐Saxton混合器而非高剪切混合器?
Saxton混合器能分散熔体并降低纤维断裂,改善浸润效果。高剪切混合器若布置不当会施加过度剪切,且可能导致挤出产量下降,而Saxton结构可消除高压缩应力。