生物聚合物配混中必须了解的4个要点
要点
- 全球生物塑料产能预计2024年突破200万吨
- Danimer Scientific的Nodax PHA产品正被Bacardi用于替代8000万个PET瓶盖
- 推荐采购长径比48:1或52:1、配备多排气口和加料口的长型挤出机
- 同向双螺杆挤出机泵送效率仅为8%至15%,熔体泵效率为25%至35%
- 生物聚合物停机超过1至2小时需降温或关闭加热,防止快速降解
在生物聚合物复合加工领域,有四点关键考量不容忽视。随着制造商和品牌商持续将产品转向这种“绿色”原料,全球生物塑料产能预计将在2024年突破200万吨。为满足这一需求,生产并供应相应复合材料时,必须充分理解若干加工层面的技术要点。
聚羟基脂肪酸酯(PHA)等生物聚合物有望引领“绿色原料”需求的增长,业内甚至预测未来五年相关产能将增长三倍以上。PHA是一种可生物降解的生物基聚酯,具备优异的物理和机械性能。
澳大利亚的Plantic Technologies是生物聚合物行业的先驱之一,其拥有专利的可生物降解食品包装原料已在全球范围内取得商业成功,并通过双螺杆复合设备生产。
美国的Danimer Scientific是该领域的另一家领军企业。Danimer加工多种环保产品,生产生物聚合物复合材料,其Nodax PHA产品线正快速增长。例如,Bacardi目前正使用该产品,以替代其生产的8000万个PET瓶盖。
众多新兴企业携新型原料和多种新配方进入生物聚合物行业。同向双螺杆挤出机为包括生物聚合物在内的各类聚合物提供了卓越的原料混合性能。无论配方如何,要在熔融与混合质量、生产速度及其他参数上达到目标水平,必须将设备供应商视为产品开发伙伴。同时,需确认设备供应商是否具备支持原料配方测试及工艺优化的设施与技术积累。
与所有复合项目一样,新型生物聚合物配方的工艺开发必然伴随一定程度的试错。有些项目可能从一开始就取得成功,而有些则需要更多努力才能实现商业化量产。
生物聚合物复合材料可根据特性大致分为三类:
· 生物聚合物复合共混物:指包含两种或多种生物树脂、半生物聚合物或石油基聚合物的复合材料。
生物聚合物的加工
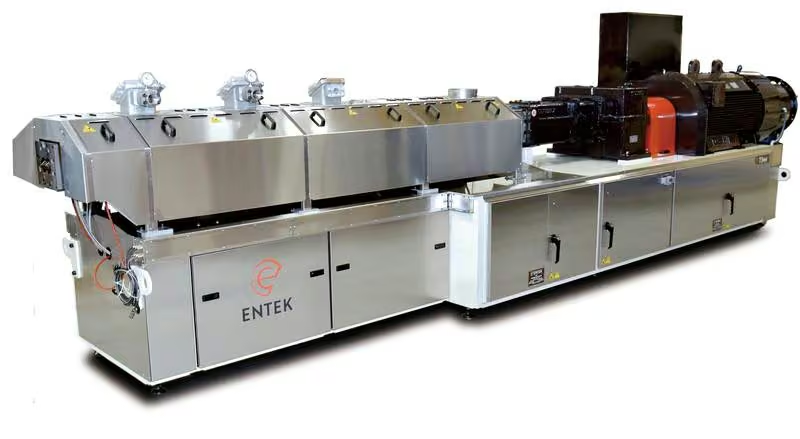
以下是使用同向双螺杆挤出机对生物树脂复合材料及生物聚合物复合共混物进行复合加工时,需重点关注的若干加工事项。
设备设计应以最大化灵活性为目标,采购长径比(L/D)为48:1或52:1、配备多个排气口和加料口选项的长型挤出机。生物聚合物行业正快速发展,得益于新创意、新型或改良的原料以及新型或改良的添加剂。在预留位置安装或关闭排气口,或在预留位置添加或移除侧加料器,远比购买新料筒或在初始资本投入后再次扩展挤出机更为便捷。
至少设置一个或两个连接大气的排气口,以及至少一个、视情况设置两个的真空排气口。生物聚合物通常具有吸湿性,加工前需小心处理。为最大限度减少生物聚合物的水解并降低原料预干燥需求,在挤出加工起始位置设置排气口是有效做法。
至少一个真空排气口是必需的。切勿将真空系统视为非必需的附加功能。真空系统往往决定了能否生产优质产品,或是挤出加工的必备条件。设计良好的真空系统可应对生物聚合物中挥发性物质的腐蚀性,减少维护与停机时间,提高产出速度,从而物有所值。
3. 需考虑生物聚合物对剪切和压力的敏感性。
生物聚合物在过度受热或剪切作用下会迅速劣化。原料所受剪切与挤出机螺杆转速成正比,与螺杆和料筒之间的间隙成反比。当挤出机扭矩过高(>90%)或加料口、排气口被复合材料堵塞而达到体积极限时,应以给定产出速度下尽可能低的螺杆转速运行挤出机。
策略性布置排气口,使空气和湿气得以排出;在加料口或排气口处布置窄型捏合块或反向螺杆元件,可避免达到体积极限。通过设计长而“温和”的混合区与短而“激进”的混合区,可避免扭矩过高。稳定加料器,最小化扭矩波动,使操作人员能在更高平均扭矩下运行挤出机。
同向双螺杆挤出机虽然是一种高效且高效的混合设备,但作为泵使用时,其效率仅为8%至15%,这意味着由于挤出机出口压力较高,熔体温度会出现显著上升。较高的出口压力还可能导致挤出机出口附近的排气口产生排气流动。
为降低挤出机出口压力,可采取以下措施:增大模头孔径,提高过滤网目数;在水下造粒工艺中,同时提高水温和模头温度。此外,采用直径与螺距相等的树脂输送螺杆元件,是目前最有效的泵送元件。
熔体泵也可安装在挤出机出口与模头之间。熔体泵的泵送效率为25%至35%。使用熔体泵可最大限度降低熔体温升,节省挤出机能耗,从而获得更稳定的挤出物流。熔体泵的投资成本可通过提高挤出机产量迅速收回。
生物基聚合物的降解速度通常快于石油基聚合物。若挤出机停机超过1至2小时,建议降低机筒温度或完全关闭加热。若停机期间机筒长时间处于高温状态,应使用熔体粘度略高于生物基树脂的低成本热稳定性聚合物对挤出机进行吹扫。若吹扫原料粘度过高,在恢复生产后数小时内仍可能出现污染问题。
编辑观点
生物聚合物加工对设备精度与工艺控制要求远超传统塑料,设备灵活性成为核心竞争力。从业者应关注同向双螺杆挤出机的模块化设计,将真空系统与熔体泵纳入标准配置,以应对生物基材料易降解、易水解的技术挑战,确保复合材料量产稳定性。
常见问题
生物聚合物加工为何必须配置真空排气口?
真空系统决定能否生产优质产品,是挤出加工必备条件。生物聚合物具吸湿性,真空排气可排出空气湿气,减少水解,降低预干燥需求,并应对挥发性物质腐蚀性,减少维护停机。
同向双螺杆挤出机泵送效率低如何优化?
同向双螺杆挤出机泵送效率仅8%-15%,导致出口压力高、熔体温升大。可增大模头孔径、提高过滤网目数,或安装效率25%-35%的熔体泵,以最大限度降低温升,稳定挤出物流。
生物聚合物停机超过2小时该如何处理?
建议降低机筒温度或完全关闭加热。若长时间高温,需用粘度略高于生物基树脂的低成本热稳定性聚合物吹扫,防止降解污染,避免恢复生产后数小时内出现质量问题。