【韩国】保恩回收代表具南熙:“需从产品设计阶段考虑资源循环,而非仅停留在丢弃环节
要点
- 保恩回收日均接收150至200吨废塑料,其中70%-80%被分拣为PET、PP等可回收品类。
- 约20%-30%的物料因复合材质或污染成为残余物,日产生量约为30至60吨。
- 2021年引入光学分拣机,但需结合人工质量确认,机器难以实现100%全自动分拣。
- 锂离子电池和干电池混入废塑料中,在压缩破碎过程中易引发火灾,构成安全隐患。
- 再生原料价格受石油价格、原生原料价格及宏观经济影响,波动直接冲击分拣企业盈利空间。
被遗弃的塑料,究竟能有多少重新转化为资源?
在分拣现场,资源循环的局限清晰可见
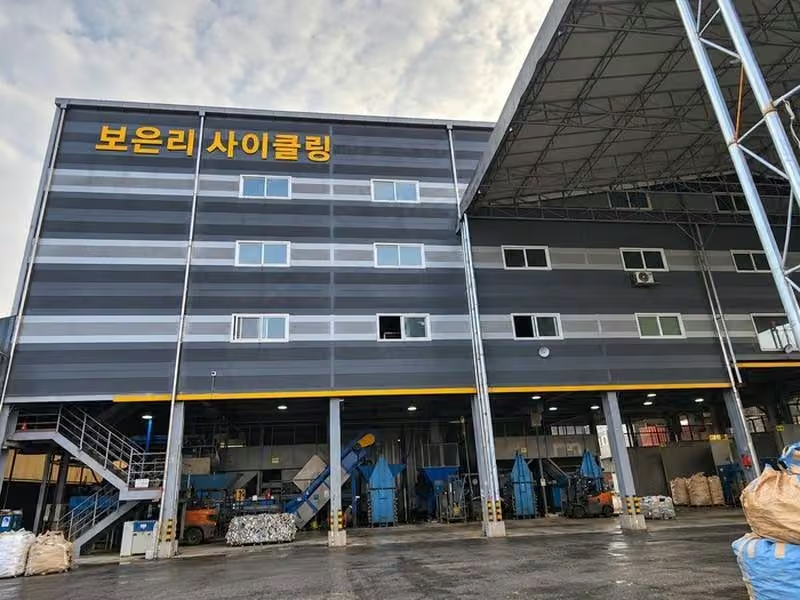
“只要分类投放,就能实现回收。”然而,回收分拣场的现实远非如此简单。在分类投放的废弃物中,相当一部分因受到污染、材质复合或经济性不足等原因,最终仍被当作垃圾丢弃。此外,锂离子电池和干电池等混入普通可回收物中,不仅增加了处理难度,更对作业人员的生命安全构成威胁。位于京畿道高阳市的保恩回收公司(Boeun Recycling),正是在这样的资源循环一线,从废弃物中挖掘资源,并将其重新对接至产业链。保恩回收公司代表具南熙(Ku Nam-hee)将回收分拣场定义为“连接废弃物与资源的第一道制造工序”,而非单纯的废弃物处理设施。
日均处理150至200吨,20%至30%成为残余物
保恩回收公司每天平均接收150至200吨的废塑料及其他可回收物。其中,约70%至80%被分拣为PET、PP、PE、PS等可回收品类,并送往再生原料生产企业。然而,仍有20%至30%的物料因难以回收而成为残余物,按日计算约为30至60吨。具南熙代表强调,相较于单纯提升处理量,从接收的废弃物中回收多少资源才是关键。“即便同样是100吨的投入,回收70吨与回收80吨,在环境效益和经营效益上都有着天壤之别。”由于残余物需要额外支付处理费和运输费,降低废弃率不仅关乎环境保护,更直接关系企业的盈利能力。
复合材质与电池混入,分拣压力倍增
现场面临的最大难题之一,是产品材质日益复杂。许多产品外观看似单一塑料,实则由多种材质复合而成,且标记为“OTHER”(其他)的产品数量也在上升。即便是PET,其应用范围已从饮料用透明瓶扩展至洗涤剂瓶、洗发水瓶等各式日用品,不同产品结构和用途导致其在回收过程中存在显著差异。
安全问题同样不容忽视。小型废弃家电常随废塑料一同进入分拣场,若其内部的锂离子电池或干电池在压缩、破碎过程中受损,极易引发火灾。灭火器混入废钢类物料中,也是现场令人担忧的风险点之一。具南熙代表指出:“分拣场最难的,不仅是按种类区分塑料,更在于识别那些外观难以判断的材质和潜在危险因素。”
技术可行不等于经济可行
技术上可回收,并不意味着回收行为能够持续。对于数量少、分拣难度大或运输成本高的品类,即便技术上具备回收条件,也可能因缺乏经济性而难以为继。再生原料价格受石油价格、原生原料价格、宏观经济形势及制造商需求等多重因素影响而波动,直接冲击分拣企业的盈利空间。
尤其当再生原料售价下跌时,人工、电力、运输、设备维护及残余物处理等成本却刚性存在,企业利润空间被进一步压缩。具南熙代表表示:“不仅要关注‘能否回收’,更要审视‘是否具备可持续回收的经济结构’”,并强调建立稳定的再生原料需求市场至关重要。
2021年引入光学分拣机,但“仅靠自动化远远不够”
保恩回收公司于2021年引入光学分拣机,通过识别材质和颜色等手段,提升资源回收率及分拣品质量。但具南熙代表指出,自动化设备并不能解决所有问题。
“废弃物的特性随季节、地区及投放渠道不同而变化,因此除设备外,还需根据现场情况调整前后工序、传送带流程及人工角色。”他补充道,“让机器承担其擅长的部分,由人工进行质量确认与补充,这种人机协作模式在现实中最为高效。”尽管自动化技术不断进步,但目前机器仍难以实现100%的全自动分拣。具南熙代表认为,未来应超越单纯的光学分拣,向基于数据的生产管理拓展,包括利用AI进行质量控制、产量与混合比例分析、设备异常检测及预防性维护等。
回收始于产品设计,而非分拣场
具南熙代表认为,当前最迫切的政策课题在于推动生产端的变革。仅要求市民正确分类投放、要求分拣企业提高回收率和品质,是远远不够的。若产品本身采用复合材质或难以回收的结构,仅靠分拣场的技术手段难以根本解决。
具南熙代表建议:“在产品设计阶段,不能仅关注性能、外观和价格,还必须考量产品使用后的分离方式及可转化为何种再生原料。”他提出,应尽可能减少复合材质、扩大单一材质应用,并为生产易回收产品的企业提供激励政策。对于含电池的产品,更应在设计阶段就确保消费者能够轻松分离并正确投放。
资源循环体系的构建绝非仅靠一座分拣厂的努力即可完成。这需要生产者制造易于回收的产品,消费者规范投放废弃物,回收与分拣企业最大限度回收资源,以及再生料企业与制造商重新利用再生原料,各环节紧密衔接,形成闭环。
目前,该厂残次物比例约为20%至30%,计划通过设备升级与工艺优化持续降低这一比例。
相关负责人指出:“面对问题,我们不会置之不理,而是通过改进设备、调整工艺,并依据实际生产数据逐一排查解决。”
宝恩回收(Boeun Recycling)所追求的最终目标,是构建一个从生产、消费与投放、回收、分拣、再生原料生产到制造商再利用的完整循环结构。
该公司代表表示:“长远来看,宝恩回收希望不再仅仅是一家废弃物处理企业,而是成长为一家将城市产生的资源重新输送回工业体系的资源循环企业。”
回收分拣现场的实际状况远比社会普遍认知更为复杂。仅做好分类投放无法实现资源循环,单纯在分拣厂安装先进设备也无法解决问题。关键在于从产品设计阶段即纳入回收考量,建立稳定的再生原料市场,并同步提升分拣现场的技术水平与安全保障。宝恩回收的实践表明,我国资源循环政策亟需将视野拓展至整个产业链条。
编辑观点
资讯揭示了机械回收在复合材质面前的经济性与技术性双重瓶颈,表明仅靠末端分拣无法实现闭环。产业链需关注生产者责任延伸(EPR)在产品设计端的落地,以及建立稳定的再生原料需求市场,以支撑回收环节的经济可持续性。
常见问题
保恩回收代表为何强调要从产品设计阶段考虑资源循环?
因为复合材质和难回收结构导致分拣场回收率受限,仅靠末端技术无法根本解决。具南熙指出,若产品本身难以分离,分拣场难以挖掘资源,必须在设计阶段考量使用后的分离方式及可转化的再生原料类型。
保恩回收每天处理的废塑料中有多少比例成为残余物?
约20%至30%的物料因难以回收成为残余物,日处理量中约有30至60吨。这些残余物需额外支付处理费和运输费,降低废弃率不仅关乎环保,更直接关系企业盈利能力,是提升资源循环效率的关键指标。
光学分拣机在保恩回收的实际应用中存在哪些局限?
自动化设备无法解决所有问题,废弃物特性随季节、地区变化,机器难以实现100%全自动分拣。需采用人机协作模式,由人工进行质量确认与补充,并基于数据优化前后工序及传送带流程,以提升整体回收效率。