【中国】新技术低成本将塑料转化为燃料
要点
- 聚烯烃占塑料废弃物60%以上,是化学回收高值化利用的主要目标。
- 镍钴催化剂在280°C、3 MPa氢压下实现82.3%液体收率,C8-C16烷烃选择性79%。
- 以可再生能源驱动该工艺,相比传统生产路线可减少80%温室气体排放。
- 全球每年塑料产量超4.6亿吨,聚烯烃长链结构可转化为航空燃油关键组分。
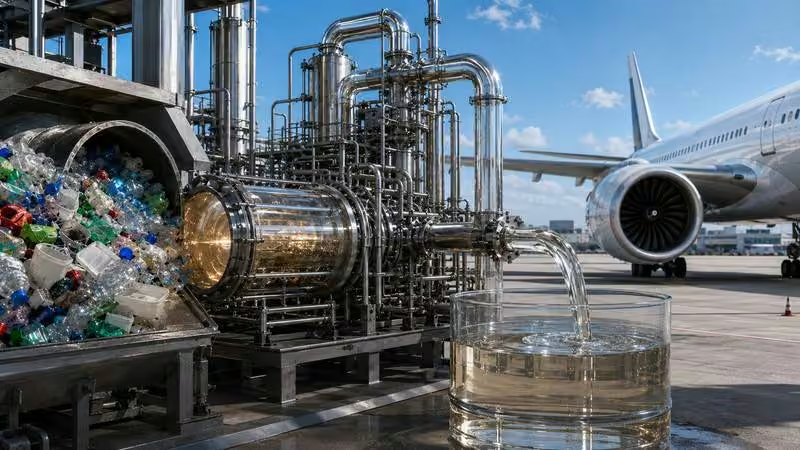
中国科研人员开发出一种新型化学方法,有望以较低成本将废弃塑料转化为航空燃油。该研究由中科院上海高等研究院与复旦大学联合团队完成,聚焦于聚烯烃的氢解过程,即将长链塑料分子分解为具有实用价值的烃类产物。
聚烯烃为何重要
全球每年塑料产量超过4.6亿吨,而塑料难以降解的特性使其成为日益严峻的环境问题。焚烧和填埋等传统处理方式不仅浪费资源,还会造成污染。聚烯烃(主要为聚乙烯和聚丙烯)占塑料废弃物的60%以上,是回收与高值化利用技术的重要目标。
这类塑料含有长链烃结构。若能在可控条件下将其断裂,即可转化为C8-C16烃类,而这类化合物正是航空燃油的关键组分。
新型催化剂瞄准航空燃油馏分
聚烯烃化学性质稳定,难以分解,这是主要技术难点。在氢解过程中,金属催化剂提供活性位点,协助切断并重组碳-碳键。然而,早期方法往往更容易断裂链端的末端键,而非内部键,导致生成甲烷等气体,而非研究人员期望的液态燃料。
为解决这一问题,该团队开发了一种同时含有镍和钴的新型催化剂。钴有助于调节镍的电子状态,提升其活化氢和断裂长碳链的能力,同时抑制过度碎裂,使反应更多地生成中等分子量的C8-C16烃类。
温和条件下实现高收率
在温和条件下,该工艺实现了82.3%的液体收率,对C8-C16烷烃的选择性达79%。根据研究细节,催化剂在280°C、3 MPa氢压下达到上述性能。
这一点意义重大,因为早期体系多依赖昂贵的贵金属,增加了工业化应用的难度。镍和钴储量更丰富、成本更低,有望使该工艺在未来大规模部署中更具可行性。
环境效益
研究人员还发现,若以可再生能源为动力,该工艺相比传统生产路线可减少80%的温室气体排放。
尽管该技术目前仍处于实验室阶段,研究人员仍需将其放大至工业反应器规模,并验证其在处理真实混合塑料废弃物时的可靠性。原料预处理同样至关重要,因为塑料废弃物中的杂质会毒化催化剂并导致其迅速失活,这仍是商业化应用的主要障碍。
塑料废弃物的新用途
这项研究展示了一条将难以处理的塑料废弃物转化为高价值航空燃料组分的可能路径。若该工艺能够成功放大,不仅有助于减少塑料污染,还能支持更清洁的燃料生产。然而,目前它仍是一项有前景的实验室成果,而非现成的工业解决方案。
编辑观点
该成果验证了非贵金属催化剂在聚烯烃化学回收中的潜力,但实验室到工业化的跨越仍面临杂质耐受性和放大效应挑战。从业者应聚焦预处理分选技术升级,确保原料纯度,同时关注催化剂寿命数据,为未来化学回收产线布局提供技术储备。
常见问题
镍钴催化剂怎么提高航空燃油收率?
钴调节镍电子状态,提升活化氢和断裂长碳链能力,抑制过度碎裂。该机制使反应更多生成C8-C16烃类,而非甲烷等气体,从而在温和条件下实现82.3%液体收率。
该工艺运行温度和氢压是多少?
催化剂在280°C、3 MPa氢压下达到最佳性能。此温和条件降低了设备要求,结合镍钴低成本特性,为工业化部署提供了可行性基础,避免了早期依赖昂贵贵金属的难题。
塑料杂质对催化剂有什么影响?
塑料废弃物中的杂质会毒化催化剂并导致其迅速失活。这是商业化应用的主要障碍,要求原料预处理必须高效,否则将严重影响工艺稳定性和经济性,阻碍技术从实验室走向工业规模。