【西班牙】循环经济:聚乙烯颗粒向包装转化的转型剖析
要点
- Plásticos Vanguardia工厂年产能9,000吨,覆盖超300种HDPE包装规格。
- 西班牙HDPE制品再生塑料使用比例达20%,在欧洲属较高水平。
- 当前进入西班牙回收工厂的物料总量为249,000吨,84%被加工为再生颗粒。
- 三层共挤技术投资占比高达30%,是满足新包装法规的关键工艺。
- 西班牙《第7/2022号法律》要求2030年提高再生材料使用比例并量化成效。
Juanele Villanueva
塑料的循环经济已不再仅是营销概念,而是演变为监管与市场的双重硬性要求。若原料为原生料且成分明确,聚合物加工流程相对简单;然而,一旦掺入成分不明的再生料,工艺难度将显著上升。这正是使用回收材料进行“再加工”时面临的核心挑战。
法规层面已作出强制规定。西班牙《第7/2022号法律》及《第1055/2022号皇家法令》(涉及包装与废弃物管理)明确要求,到2030年必须“提高再生材料使用比例、减少物料损耗,并展示可量化的成效”。行业因此被迫加速转型。
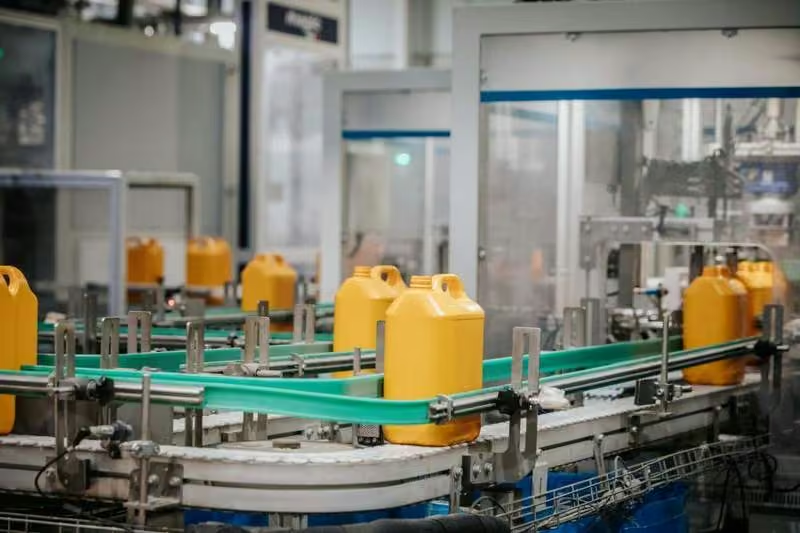
Plásticos Vanguardia 工厂位于瓜达拉哈拉省阿苏埃卡德埃纳雷斯,隶属于 Armando Álvarez 集团,专注于高密度聚乙烯(HDPE)包装制品的生产。该厂采用挤出吹塑工艺,制造各类桶、罐及瓶装容器。尽管并非集团内规模最大的工厂,其年产能仍高达9,000吨,覆盖超过300种规格。集团企业可持续发展负责人 Andrés García 表示,公司正致力于将自身运营与全球循环经济挑战相衔接。
“在使用再生材料时,确实存在无法稳定达到或维持包装最低技术参数标准的风险,”García 向《专业废弃物》杂志指出,“但聚合物行业本身受到高度监管。我们的专长领域是危险品包装,这要求我们实施极为严苛的预防与控制体系。”
再生材料制品的成本波动较大,取决于原料供应状况、所需纯度与均一性水平,以及特定用途对粘度和密度的要求。最终价格与再生料比例之间亦非线性关系:“在技术与监管要求极高的背景下,每增加一个百分点的再生料含量,都可能推高包装成本,尤其是在再生料比例超过40%至50%时,这种成本增幅尤为明显,”García 坦言。
三层共挤塑料
塑料是一种多功能、可适配性强且能耗与水耗较低的材料。真正的瓶颈在于再利用环节。尽管化学回收技术已取得进展——该技术可将聚合物分解至最简单元,再以原生料标准重新合成新材料——但机械回收仍是当前难以逾越的障碍。
来自不同回收商和回收渠道的原料在成分、均质性及技术参数上存在显著波动。因此,生产线必须持续调整配方,以确保最终产品在刚性、强度、成分及重量等指标上符合既定标准。业内普遍认为,再生塑料无法采用固定配方,其配比需随每批次再生原料的注入而动态调整。
工厂内的设备将具有不同特性的多种聚合物进行混合,以生产三层结构板材。与单层结构(即整个厚度方向上成分均一)相比,三层结构可容纳更高比例的再生材料。尽管该技术投资占比高达30%,但它是满足新包装法规的关键,该法规要求逐步提高消费后再生材料的使用比例。
利用上述材料“烹制”出管坯(parison),其温度超过200摄氏度,随后通过模具成型并注入高压空气。该工艺经过优化,自身产生的废弃物被降至最低,覆盖范围从原料进厂到成品托盘包装的全过程。生产过程中产生的边角料会被重新投入生产线,使材料损耗率控制在0.2%左右。剩余的少量废料则交由外部机构进行资源化利用,从而形成闭环。在此背景下,Vanguardia工厂主要担忧的是颗粒料及意外产生的微塑料流失。
包装法规要求所有包装必须100%可回收,并不断提高再生材料的使用比例。然而,工厂方面指出,市场上可用的再生材料平均质量改善速度远未达到要求。
源头缺乏均质性、不兼容聚合物的混合以及物料流中的污染,迫使企业要么整批报废,要么限制再生材料的掺入比例,这既推高了成本,也降低了系统效率。因此,行业的一大期望是,在源头阶段按明确定义的类别对使用过的材料进行分类收集。
基于此,业界呼吁制定激励措施和监管策略,以改善分类效果。他们强调,若无法实现这一质的飞跃,无论工厂投入多少资金,循环经济的推进都将面临难以突破的技术瓶颈。
均质性、税负与未来
新法规令行业感到担忧,企业难以在不影响产品性能的前提下,获取足够数量的优质再生原料。尽管高密度聚乙烯(HDPE)在回收市场上通常属于分类较为理想的品类,但塑料种类繁多,类似困境的案例不胜枚举。即便如此,西班牙塑料工业家协会(ANAIP)认为,随着时间推移,整个回收体系将逐步改善。
ANAIP总干事伊莎贝尔·戈耶纳(Isabel Goyena)指出,当前存在几个关键问题。首先,现有分拣工厂规模较小且技术落后,导致物料归类能力不足;其次,多数工厂由地方政府以长期特许经营模式运营。“如果一个自治区内将七座小型工厂整合为两座大型工厂,就能实现按塑料类型进行更精细的分类,”戈耶纳解释道,“但地方政府无法单方面重新调整特许经营条款。”
根据ANAIP与西班牙塑料回收商协会(ANARPLA)的数据,在西班牙,高密度聚乙烯制品(如瓶类、管材、容器等)中再生塑料的使用比例达20%,这一比例在欧洲范围内已属较高水平。不过戈耶纳提醒,不同包装产品的再生料掺混比例差异极大,有的高达70%,有的则完全未使用。据估算,目前进入回收工厂的物料总量为249,000吨,其中84%被加工为再生颗粒。
为提升制造商的竞争力,ANAIP呼吁取消一项仅在西班牙开征的税种。该税以产品中所含原生塑料的比例为计税依据。“其初衷是鼓励回收利用,但由于其他欧洲国家并无类似税种,反而造成了市场扭曲,”戈耶纳表示。这种税制差异导致不公平竞争,使得标称再生料含量较高的包装产品得以免税进入西班牙市场,而这些产品往往缺乏严格的溯源机制。
该行业的投资与创新主要聚焦于两大方向:提高再生材料的使用比例,以及提升产品本身的可回收性。新法规为构建全链条可回收体系提供了制度框架。
编辑观点
产业链需警惕“技术孤岛”效应,工厂端的高投入无法弥补上游分类缺失导致的原料质量波动。未来关注点应转向推动地方政府整合小型分拣厂,建立按塑料类型精细分类的规模化体系,并争取取消扭曲市场的单一国家塑料税,以实现真正的闭环循环。
常见问题
HDPE包装掺入再生料超40%后成本为何激增?
成本呈非线性增长。因再生料纯度与均一性波动大,需动态调整配方以维持刚性等指标,且高比例再生料对粘度密度要求严苛,导致加工难度与损耗率上升。
西班牙第7/2022号法律对再生料比例有何硬性规定?
要求2030年提高再生材料使用比例并展示量化成效。该法规强制企业减少物料损耗,迫使行业加速从原生料向再生料转型,以符合包装与废弃物管理的新标准。
三层共挤技术为何能容纳更高比例再生料?
三层结构可隔离不同特性聚合物,确保外层符合食品接触或强度标准,内层可掺入高比例再生料。该技术虽投资占比达30%,但有效解决了单层结构无法稳定维持技术参数的难题。