【美国】成功分离当前无法回收的多层包装结构,并回收出质量可比拟原生塑料的再生料
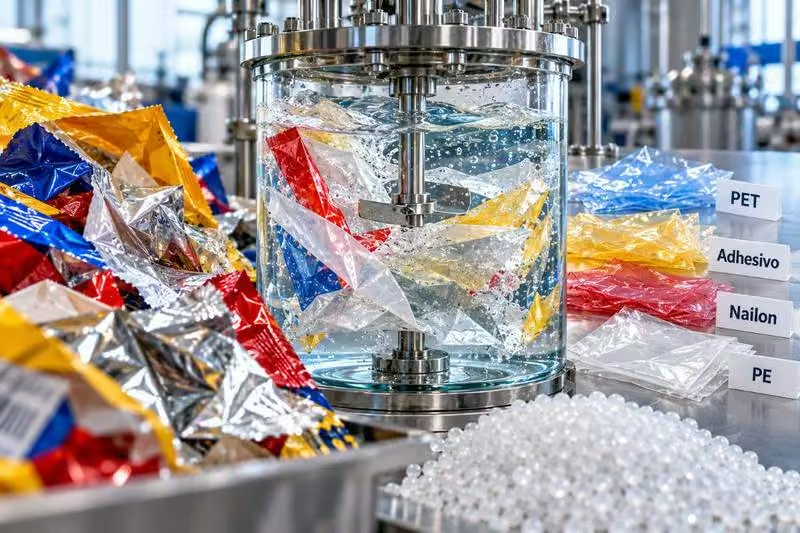
要点
- 全球多层薄膜年产量约2320万吨,大部分被填埋或焚烧。
- 实验使用88%甲酸水溶液,70°C处理时间不足一小时。
- 回收聚乙烯机械性能与市售树脂相当,未检测到污染物。
- 溶剂可通过蒸馏回收,构建闭环系统降低新增溶剂需求。
- 研究处于高级实验阶段,尚无商业化工厂处理城市废弃物案例。
这类包装的难点在于其塑料层彼此紧密粘合,但研究人员已能在不到一小时内将其分离,从而实现回收。
这为何重要?
薯片袋、食品包装或某些药品包装看似只是简单的塑料薄膜,实际上许多产品是由多种材料构成的“微型三明治”:由多层极薄的不同聚合物相互粘合而成。
这种组合在食品和药品保鲜方面效果极佳,但问题出现在丢弃环节。正是这些让包装高效的多层结构,使其回收变得极其困难。
布法罗大学(University at Buffalo)和太平洋西北国家实验室(Pacific Northwest National Laboratory,简称PNNL)的研究人员测试了一种不同的策略:他们不将所有材料粉碎混合,而是通过溶剂处理分离各层,并将聚乙烯回收为固体薄膜。关键在于,所得材料的机械性能与市售树脂相当。
包装之所以有效,恰恰在于其混合了难以分离的材料
多层薄膜同时解决了多个问题。
聚乙烯(PE)可提供密封能力和防潮保护。其他聚合物,如聚对苯二甲酸乙二醇酯(PET)或尼龙,则提供机械强度和其他屏障性能。
这些层之间还可能存在一层薄薄的聚氨酯或其他材料的粘合剂。
最终产品的厚度可能仅为几分之一或几百分之一毫米,但其结构却相当复杂。
对于食品工业而言,这是合理的。单一聚合物并不总能提供保护产品数月、承受运输并维持适当储存条件所需的所有性能。
但对于回收工厂来说,情况则大不相同。
将具有不同化学特性和加工温度的材料一起粉碎,可能会产生质量较低、应用范围更有限的混合物。
正是在这里,分层技术(delamination)的价值得以体现。
不破坏整个包装,而是剥离其各层
由布法罗大学的帕斯卡利斯·亚历山德里迪斯(Paschalis Alexandridis)和玛丽娜·齐亚努(Marina Tsianou)领导的团队,已开展多项研究,探索分离这些结构的不同路径。
其基本理念易于理解:有选择性地攻击将各层粘合在一起的部分,而不破坏需要回收的聚合物。
在发表于《ACS Sustainable Chemistry & Engineering》的一项研究中,研究人员采用88%甲酸水溶液,对由PE/PEI/PET和PE/PU/PET组合构成的商用薄膜进行处理。该过程在70°C条件下进行,持续时间不足一小时。
与完全溶解聚乙烯后再重新沉淀的传统方法不同,该工艺能够以固体薄膜形式保留聚乙烯。这一差异至关重要:材料在回收过程中所需的化学转化程度越低,越有可能保留其制造阶段所蕴含的部分价值与能量。
回收塑料并未被降级为低品质产品
塑料回收领域的一个常见难题是“降级循环”(downcycling):虽然废弃物得以回收,但最终转化为性能较低的产品。
本研究恰恰追求相反的目标。
通过所采用的光谱分析技术,未在回收的聚乙烯中检测到污染物;更重要的是,从工业应用角度看,其机械性能与市售树脂相当。
这意味着回收聚合物可用于同等应用水平的产品,而非必然流向低价值物品。
这一区别意义重大。真正的循环经济不仅需要保留材料吨位,还需维持其质量与功能性。
溶剂亦无需一次性使用
任何基于溶剂的回收技术都会引发一个合理的环境问题:这些化学品在工艺结束后如何处理?
研究团队同样考察了这一环节。
用于引发分层(delamination)的溶剂可通过蒸馏回收,在此过程中亦可分离出已溶解的材料。
由此可构建一个闭环系统,使溶剂得以回收并重复使用,从而降低每个循环中新增溶剂的需求。
在工业规模下,这将是决定性因素。该技术的环境可行性取决于溶剂的实际回收率、蒸馏过程能耗、多次循环中的损耗以及残余组分的处理方式。
一个体量巨大却出路有限的废弃物
问题的规模有助于理解此类研究的价值。
2026年发表于《Resources, Conservation & Recycling》的一项研究指出,全球多层薄膜的年产量约为2320万吨。
其中大部分最终被填埋或焚烧。
这并非因为材料本身没有价值,问题在于如何以足够低廉、快速且清洁的方式将其分离。
这项研究的一个亮点在于,它并不主张用全新材料取代所有现有的多层包装,而是探索如何从现有包装中回收其中所含的聚合物。
然而,实际废弃物仍构成一道巨大障碍。
实验在商用薄膜(包括工业后样品)上显示出积极成果,但这尚不等同于处理任意一个黄色垃圾袋中的内容物。
消费后废弃物可能混杂着食品、油墨、标签、纸张、铝材、多种粘合剂以及大量不同的聚合物组合。
工业设施必须识别这些结构、进行分类,并针对每种材料家族应用相应的处理条件。
此外,前期分类过程越复杂,其经济优势可能越小。
目前也尚无已发表的案例,证明有商业工厂通过完全相同的系统处理数百或数千吨废弃物。
这并非唯一正在研究的路径。
多层薄膜的剥离技术正从多个方向受到关注。
2026年,另一团队发表了一种基于超临界CO₂和少量共溶剂的策略,成功分离了多种商用PE/PET、MDO-PE/PE薄膜以及无菌包装来源的材料。
该技术在约40至80°C的温度范围内运行,但需要高达200 bar的压力。
对比颇具启发性:布法罗(Buffalo)研究中的工艺在常压下运行,这有助于简化工业设备,但需要管理和回收液态溶剂。
很可能不存在一种适用于所有多层包装的通用解决方案。不同的结构最终可能需要不同的分离路径。
技术概要
工作原理
该技术采用溶剂辅助剥离。化学试剂作用于多层薄膜各层之间的结合界面,使各层得以分离,而无需完全溶解聚乙烯。
在已发表的针对特定PE/PEI/PET及PE/PU/PET多层薄膜的试验中,研究人员在70°C条件下,使用88%水溶液形式的甲酸处理时间不足一小时。
随后,可将不同材料分离,并通过蒸馏回收溶剂。
关键数据
技术差异
该策略旨在将目标聚合物以固体薄膜形式保留下来,而非将其降解为更小的分子或完全溶解所有材料。
这种做法能更好地保留聚合物价值,并简化部分后续处理环节。
与常规技术的直接对比
最终的环境效益评估需分析整个系统,包括溶剂的生产与回收、热能消耗、分类及运输等环节。
局限性
该技术尚需证明其在大规模应用中的经济与环境可行性。
消费后废弃物比许多实验所用的受控物料流具有更高的污染程度和变异性。
回收溶剂所需的蒸馏过程消耗大量能源。
不同的粘合剂及聚合物组合可能需要不同的处理条件或溶剂。
此外,还需确定在多次循环后的溶剂损耗、工业安全要求,以及处理高度异质化真实废弃物时的产物质量。
已发表的研究结果尚不能等同于能够处理大量城市废弃物的商业化工厂。
当前阶段
处于高级研究/实验示范阶段,使用商业材料进行测试。
该工艺已在多种商业多层薄膜上进行测试,并拥有多项经同行评审的科学论文。研究人员正致力于工艺放大及产品测试,但尚未有基于该技术的大容量商业化设施得到记录。
研发主体
该研究由美国纽约州立大学布法罗分校(SUNY)化学与生物工程系(Department of Chemical and Biological Engineering)的Paschalis Alexandridis和Marina Tsianou领导。
研究人员包括Jacob S. Licht和Christian M. Ferger,其中一项实验工作还涉及太平洋西北国家实验室(Pacific Northwest National Laboratory)的科学家。
资金支持来自美国能源部(Department of Energy)通过REMADE Institute提供的资助,以及美国国家科学基金会(National Science Foundation)。
编辑观点
该技术验证了溶剂辅助剥离在保留聚合物价值方面的潜力,但消费后废弃物的异质性和分类复杂度仍是产业化主要障碍。从业者应关注溶剂回收率、蒸馏能耗及不同粘合剂组合的处理条件,评估其在实际分选场景中的经济可行性。
常见问题
布法罗大学团队如何分离多层包装中的聚乙烯?
采用88%甲酸水溶液在70°C下处理不足一小时,选择性攻击层间粘合剂而不破坏聚乙烯。该工艺保留聚乙烯固体薄膜形态,避免完全溶解导致的价值损失。
回收的聚乙烯性能与原生树脂相比如何?
机械性能与市售树脂相当,且未检测到污染物。光谱分析证实回收聚乙烯可维持原有功能性,避免流向低价值产品,符合循环经济对质量维持的要求。
该溶剂回收工艺的环境可行性如何?
溶剂可通过蒸馏回收并重复使用,构建闭环系统。但工业规模下需评估蒸馏能耗、多次循环损耗及残余组分处理,目前尚无商业工厂验证其大规模经济与环境可行性。