【欧盟】NEXTLOOPP、Süper Film 与 Brückner Maschinenbau 验证食品级再生聚丙烯商业化路径
要点
- 试验采用 20% 再生 rPP 占比,在 Brückner BAL 中试线上成功生产 25 微米五层共挤 BOPP 薄膜。
- 再生料拉伸强度比 100% 原生料参照卷低约 10%,但仍在共挤 BOPP 包装膜技术标准范围内。
- 原料由墨西哥 Alcamare 提供,源自单一来源 PP 食品包装料流,经 NIR 及光学分拣系统验证。
- 该成果符合欧盟《包装和包装废弃物法规》(PPWR)对食品接触软包装再生含量的合规要求。
- NEXTLOOPP 计划下一步在 Süper Film 实际产线以典型 BOPP 速度验证 20% 再生含量配方。
NEXTLOOPP、Süper Film 与 Brückner Maschinenbau 近期开展的试验首次证实,在标准商业化生产条件下,食品级再生聚丙烯(rPP)可被加工成双向拉伸聚丙烯(BOPP)薄膜。NEXTLOOPP 项目创始人、曾荣获《欧洲包装》(Packaging Europe)可持续发展奖的爱德华·科西奥尔(Edward Kosior)教授,就这一里程碑式进展分享了更多细节。
多年来,双向拉伸聚丙烯(BOPP)一直是循环包装议题中最难突破的材料之一。与此同时,它也是食品包装领域应用最广泛的柔性薄膜形式之一,因其高透明度、优异的阻隔性能、良好的印刷适性及机械强度而备受青睐。
迄今为止,柔性聚丙烯包装尚未建立任何通往食品级薄膜的闭环回收路径——这与 PET 瓶或 HDPE 牛奶瓶不同,后者已拥有成熟的食品级回收渠道。即便在现有回收体系中,BOPP 也属于尤为棘手的案例:其严苛的高温拉伸工艺使其在回收方面长期面临阻力,主要受制于工艺敏感性以及洁净且成分稳定的再生聚丙烯(rPP)原料供应不足。
这一局面正在改变。NEXTLOOPP 联合 Süper Film 与 Brückner Maschinenbau 开展的近期试验首次证明,在标准商业化生产条件下,食品级 rPP 可顺利加工为 BOPP 薄膜——过程中未出现断膜、工艺中断,也无需对产线参数进行重大重新优化。
这一成果对行业应对欧盟《包装和包装废弃物法规》(PPWR)具有切实意义。该法规设定了具有约束力的再生材料含量目标,而 BOPP 生产商此前一直难以满足这些要求。
从实验室到中试线
该项目采用了严谨的分阶段推进策略,这种系统化的验证方法正是此次成果具备可信度的关键所在。再生聚丙烯(rPP)原料由NEXTLOOPP美洲合作伙伴、墨西哥回收企业Alcamare提供。该rPP源自一条管控严格的单一来源PP食品包装料流,且熔体流动指数较低。原料经过人工分拣后,利用近红外(NIR)及光学分拣系统进一步验证,并辅以最终颜色筛查以剔除杂质。对于双向拉伸聚丙烯(BOPP)而言,这种对原料的严格把控至关重要,因为该工艺对容差的要求极为苛刻。随后,团队按照美国食品药品监督管理局(USFDA)LNO工艺技术规范,执行了清洗、挤出及脱除污染物等工序,该工艺适用于A至H类所有食品类型及使用条件。
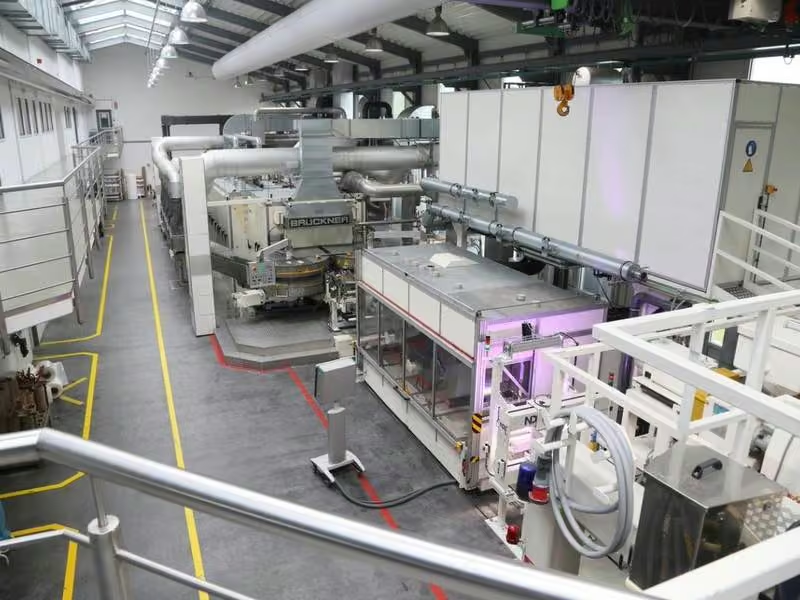
Brückner Maschinenbau首先在实验室对材料进行了全面测试,包括化学分析、实验室挤出机上的挤出试验,以及在KARO实验室拉伸机上进行的多种rPP浓度下的双向拉伸测试。材料分析结果显示,该rPP为PP共聚物,其熔体流动率等指标与原生BOPP级PP大体相当,热氧化稳定性亦处于可接受范围内。这些初步结果令人鼓舞,足以支撑下一步更大规模的验证:在Brückner的BAL中试线上开展生产试验,试验条件完全模拟实际商业化BOPP生产流程。
中试线验证结果
核心成果正是在此阶段得以确立。团队采用标准的五层共挤薄膜结构,厚度约为25微米——这是柔性食品包装中常见的结构形式——将rPP引入芯层,并逐步提高再生料占比,初始薄膜总再生含量设定为20%。
在这一比例下,使用标准工艺参数即可基本验证材料的可拉伸性,仅需对设备参数进行微调。这一细节对薄膜加工商而言意义最为重大:这并非一次需要特殊呵护的定制化试验,而是证明了该材料能够像生产线日常处理的材料一样被常规加工。在整个试验过程中,生产线未发生任何断膜现象——鉴于顺序双向拉伸工艺通常对缺陷极为敏感,这一表现有力证明了该工艺路线的稳健性。
同样重要的是,在掺入20%再生料的情况下,该薄膜的力学与光学性能均达到了共挤BOPP包装膜的技术标准。其拉伸强度比100%原生料参照卷低约10%,但仍处于该类型薄膜的要求范围内;光泽透过率和清晰度仅出现轻微下降。
数据证实了原料的洁净度
试验中一项令人安心的发现涉及再生材料中的颗粒残留物。熔体过滤压力是挤出加工中原料残留物的敏感早期预警指标,在rPP含量保持恒定的时段内,该压力始终稳定,仅在刻意提高再生料比例时出现上升。这一模式正是对控制良好、低污染原料的预期表现,也验证了Alcamare单一来源分拣流程的严谨性。对于长期受再生料质量不稳定困扰的行业而言,这是一个有意义的数据点:它表明上游的采购纪律能够直接转化为下游的加工稳定性。
这对PPWR为何重要
这一时机再合适不过。PPWR为塑料包装设定了具有约束力的最低再生含量门槛,而食品接触用软包装——其中大量基于BOPP——一直是行业最难规划合规路径的类别之一。迄今为止,依赖BOPP的品牌商和加工商几乎没有确凿证据表明,在不进行昂贵的生产线重新设计或牺牲货架性能的前提下,可以掺入再生料。
此次试验改变了这一局面。在真实的中试生产线上,使用市售食品级rPP和标准工艺参数(仅线速除外),实现了20%的总再生含量水平。这正是加工商、品牌商和包装技术人员可以据此进行具体规划的证据基础。它使BOPP从“我们尚不知如何将其回收为高质量树脂的格式”,转变为“拥有经证实、可行路径以达到PPWR相关再生含量标准的格式”。
这一成果向更广泛的回收与再加工行业释放了强烈信号,凸显了经过精细分选、来源单一的原料所具备的价值。Alcamare食品级再生PP材料在此次试验中的表现表明,原料规格、分选及去污环节的质量,是上游验证的基础,从而解锁其在BOPP等高要求下游应用中的可用性。这一信息应能激励业界进一步投资高质量食品级PP回收基础设施。
下一步计划
NEXTLOOPP联盟的下一步工作,是将该成果从试验线推进至Süper Film的实际生产线,以典型的BOPP生产速度进行验证。该联盟将以此次验证的20%再生含量配方作为初始商业目标,并致力于向更高比例迈进。同时,工作还将继续深化工艺优化,为行业提供清晰的路径图,展示随着再生PP质量与供应量的提升,该路径如何随时间推移而持续优化。
对于长期被视为再生含量应用中最具挑战性的薄膜形态而言,这确实是一个具有重大意义的里程碑。它证明,在严格的原料管控与合适的工艺合作伙伴支持下,食品级再生PP与商业化BOPP生产并非互斥。这对于面临PPWR截止日期的加工商、寻求在柔性食品包装上建立可信可持续声明的品牌方,以及如今拥有具体证据、证明其产出能够满足包装行业最严苛加工挑战的回收供应链而言,都是利好消息。
编辑观点
该试验证实了食品级 rPP 进入高门槛 BOPP 领域的技术可行性,为应对 PPWR 提供了关键数据支撑。从业者应关注上游单一来源分选体系的建设,以及中试线向实际产线转移时的工艺参数微调细节,以确保持续稳定的再生料供应与加工稳定性。
常见问题
NEXTLOOPP 验证的 rPP 做 BOPP 薄膜可行吗?
可行。在 Brückner 中试线上,使用 20% 再生含量的 rPP 成功加工出 BOPP 薄膜,全程无断膜,且力学与光学性能均达到共挤 BOPP 包装膜的技术标准。
试验中 rPP 的再生含量具体是多少?
初始设定为 20%。该比例下薄膜拉伸强度比原生料低约 10%,但仍处于要求范围内,光泽透过率和清晰度仅轻微下降,证明该比例具备商业化可行性。
Alcamare 的 rPP 原料如何保证洁净度?
通过单一来源管控与多重分选。原料经人工分拣、NIR 及光学系统验证,辅以颜色筛查剔除杂质,并执行 USFDA LNO 工艺清洗,确保熔体过滤压力稳定,验证了上游分选的严谨性。