STEINERT与Eggersmann合作解锁近红外分选数据
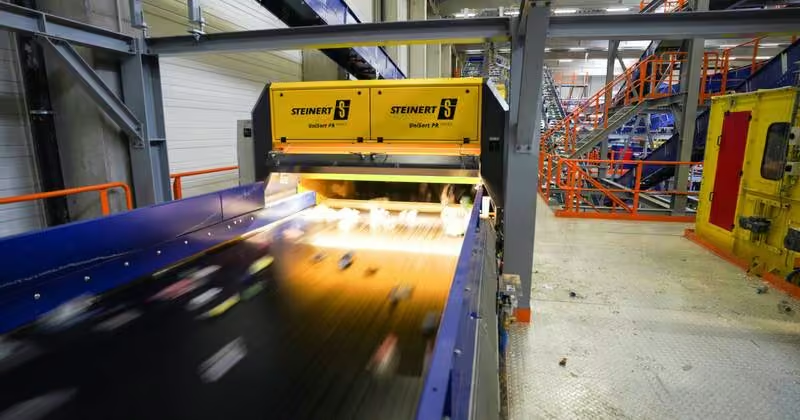
要点
- 传感器、喷嘴条或光源表面积尘可导致近红外分选系统性能下降高达70%。
- Eggersmann ESA应用每台机器每月最多可减少8小时无效运行时间。
- ESA应用整合多个近红外数据源及传送带速度数据,重新计算物料流以确定KPI。
- STEINERT UniSort提供稳定且开放的接口体系,支持传感器直接接入ESA应用。
“近红外分选技术能够实现极为精准的物料分离,尤其是在高处理速率下区分不同塑料类型这一难题上,”STEINERT UniSort 董事总经理 Andreas Jäger 表示,“但前提是传感器必须处于正常工作状态。”
然而,在回收工厂中,污染始终是一个现实威胁。由于传感器、喷嘴条或光源表面积尘导致的性能下降高达 70%,这是所有制造商的近红外分选系统都面临的常见场景。此类污染可能在短时间内迅速发生,若依赖人工监控,往往数小时内都难以察觉,通常直到下一次换班时才被发现。在此期间,系统仍在持续运行,导致产出率降低或产出纯度不达标的批次。
Eggersmann 的 ESA 应用中的性能监控与集成异常检测功能,正是针对这些隐性损失而设计。“我们的性能监控系统实时分析机器传感器传输的所有数据,并以可视化方式呈现。系统通过整合多个近红外数据源及传送带速度数据,重新计算物料流,从而持续确定各单元的分选性能等关键绩效指标(KPI),”Eggersmann 数字解决方案主管 Dr Sebastian Felder 解释道。“借助基于人工智能的异常检测技术,性能偏差能够在早期被识别并自动标记。ESA 应用可显著减少近红外分选机的错误输出,每台机器每月最多可减少 8 小时的无效运行时间。”更高的分选产出直接转化为更高的经济价值。
该异常检测功能还能在早期识别完全或部分物料堵塞。系统持续监控传送带上的颗粒分布,并同步不同近红外传感器的吞吐量数据,从而也能暴露产线利用率不足的问题。
技术合作助力更高效的回收
ESA应用集成了性能监控与异常检测等多个模块,同时涵盖维护管理、运行日志及文档存储功能。费尔德博士表示:“我们的ESA应用旨在为工厂数字化管理与工艺优化提供一站式综合解决方案。工厂运营方可根据实际需求,灵活组合各功能模块。”他补充道,实时数据传输与即时评估高度依赖高性能传感器及可靠接口。STEINERT UniSort稳定且开放的接口体系为此奠定了坚实基础,而更令人印象深刻的是双方协作的质量。STEINERT UniSort展现出的投入精神,对优化传感器数据的应用方式起到了关键作用。起初仅为常规协调流程的合作,最终演变为真正的技术伙伴关系。
耶格对此表示认同:“我们期望客户借助我们的分选系统实现卓越运营。Eggersmann同样秉持这一目标,因此双方的合作从一开始便充满建设性。通过将我们的传感器直接接入ESA应用,客户能够更快速地应对运行偏差,从而保障系统性能。”两家公司均计划在未来持续推进这一合作伙伴关系。
编辑观点
该合作验证了“硬件+软件”在机械回收中的协同价值,将分选设备的维护从经验驱动转向数据驱动。从业者应关注此类数字化监控方案对再生料纯度稳定性的实际贡献,以及开放接口标准在行业内的推广潜力,这直接关系到回收厂在EPR合规背景下的成本控制能力。
常见问题
STEINERT和Eggersmann合作主要解决什么分选难题?
主要解决近红外分选机因传感器积尘导致的性能隐性下降问题。Eggersmann的ESA应用通过实时分析传感器数据,在污染导致产出率降低前进行早期识别和自动标记,避免产出纯度不达标的批次。
ESA应用能减少多少无效运行时间?
每台机器每月最多可减少8小时的无效运行时间。该数据基于Eggersmann数字解决方案主管Dr Sebastian Felder的说明,通过AI异常检测技术早期识别性能偏差,从而减少错误输出。
近红外分选机传感器积尘会导致多大性能损失?
性能下降幅度高达70%。这是所有制造商近红外分选系统面临的常见场景,由于污染可能在短时间内迅速发生,若依赖人工监控往往数小时内难以察觉,导致系统持续运行但产出率降低。