【瑞典】斯德哥尔摩启用高性能自动化垃圾分拣设施,树立行业新标准
要点
- Resursutvinning工厂设计处理能力为每小时50吨,配备两条并行分选线。
- 设施于2024年8月完成调试,10月正式投入运营。
- 采用五台NIR和VIS光谱仪组成的彩色袋分选系统,实现非开袋识别。
- SVOA为斯德哥尔摩地区150万居民提供水务与废弃物管理服务。
- 工厂通过分离有机废弃物和塑料金属,直接减少送往焚烧厂的材料量。
随着各地政府寻求更高效的手段以支撑循环经济目标,废弃物管理行业正持续演进。斯德哥尔摩新建的Resursutvinning工厂由STADLER Anlagenbau GmbH交付,展示了前沿技术如何革新城市固体废弃物处理流程,同时降低环境影响。
自动化驱动的高阶资源回收
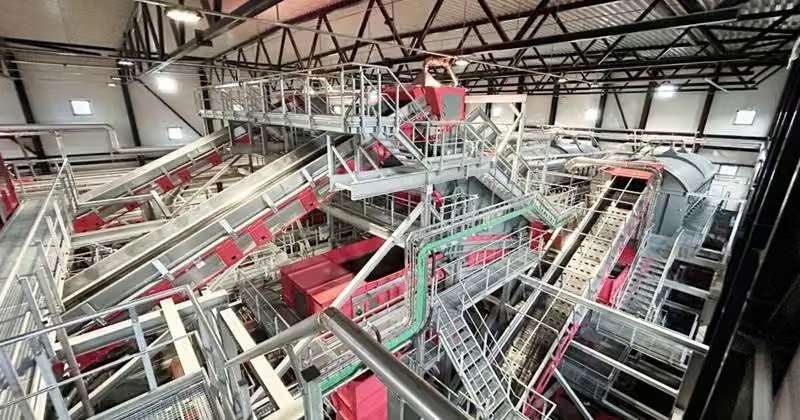
这座新设施设计处理能力为每小时50吨,标志着城市废弃物管理的重要进步。工厂配备两条并行分选线,采用尖端技术,仅需极少人工干预即可运行。项目于2024年8月完成调试,10月正式启用。
该设施的核心功能是从生活垃圾中回收有机废弃物,以及误入残余垃圾流的塑料和金属。这一做法直接减少了送往焚烧厂的材料量,从而降低二氧化碳(CO₂)排放。SVOA项目经理Lars Nyquist表示:“Resursutvinning斯德哥尔摩工厂是迈向雄心勃勃环境目标的一大步,同时确保可靠、高质量的废弃物管理。在家中对包装进行分类固然重要,但塑料和金属包装仍可能误入残余垃圾。借助STADLER的专业能力,我们现在拥有提升资源回收率、减少排放并推动斯德哥尔摩废弃物闭环管理的技术与基础设施。”
智能处理技术
设施的核心是一套精密的分选流程,可高精度分离不同材料。进入工厂的城市废弃物通过五个配备液压盖板的步行平台接收,确保接收过程顺畅。随后,物料被输送至计量输送机,形成均匀分布的垃圾流,为后续处理提供稳定进料。
在初步人工预分选以移除大件或危险物品后,物料经过STADLER的筛分滚筒进行粒径分离。该工厂的突出亮点是其经过验证的Coloured Bag Sorting System(彩色袋分选系统),该系统结合五台近红外(NIR)和可见光光谱仪(VIS),无需打开袋子即可准确识别并提取装有食物废弃物的绿色垃圾袋。
剩余物料进入近红外(NIR)分选系统,按聚合物种类和颜色回收塑料;磁选与涡电流分选设备则用于提取铁质和非铁金属。筛分滚筒下方配备的创新式可移动输送系统,可在不中断生产的前提下快速适应废物成分的变化。
运营优化与安全保障
卓越运营是该设施的设计理念核心。设备在多层空间中的布局最大化地利用了紧凑占地,同时确保可达性与安全性。所有驱动装置和维护点均可通过走道和专用平台便捷抵达,实现快速且安全的检修。
SVOA的Lars Nyquist表示:“我们对STADLER在设计与施工阶段展现出的职业精神印象深刻。他们在细节上的严谨与专注,对于在HSEQ(健康、安全、环境与质量)方面取得优异成果至关重要。在优化工厂性能、提升废物处理质量及HSEQ表现的过程中,他们始终展现出对客户满意度的高度关注。”
该设施融入了多项工程创新。残料缓冲称重系统配备两个称重料仓,在维持物料连续流动的同时提供精确的重量数据。滚筒筛下方的可移动输送系统可应对进料成分变化或季节性波动,无需停机。全厂中央真空系统与分布式的清洁点便于日常维护,并有助于营造更安全的工作环境。
灵活的性能设计
工厂自动化是运营的核心,整个设施完全由集中控制系统运行。人工干预主要限于常规维护和清洁任务。
STADLER项目经理Uroš Tintor解释道:“凭借我们的设计,我们交付了一座在高度紧凑布局中兼顾性能、精度与适应性的设施。”
STADLER项目经理Nejc Božič补充道:“这座工厂最突出的特点在于其适应性。从并行线设计到筛分设备下方的可移动输送系统,SVOA获得了应对季节性波动、保持产线连续运行并以最少人工干预优化性能所需的灵活性。”
支持可持续资源管理
斯德哥尔摩水务与废弃物公司(Stockholm Vatten och Avfall,简称SVOA)是瑞典领先的水务与废弃物管理企业,为斯德哥尔摩地区150万居民及企业提供服务。该公司旗下的Resursutvinning Stockholm工厂旨在支持SVOA提升材料回收率、降低区域环境影响的战略目标。
该设施能够对原本将被焚烧以回收能源的废弃物进行分离与回收。通过单独提取有机废弃物用于生物处理,并捕获混入残余废弃物中的塑料和金属以进行循环利用,该工厂在帮助降低城市碳足迹的同时,实现了废弃物向资源的转化。
工厂采用双并行分选线设计,确保在设备维护或部分停机期间仍能持续运行,从而提供不间断服务并保障长期可靠性。先进的分选技术使其能够适应不断变化的废弃物成分及未来需求,为市政废弃物回收及循环经济进程树立了新的标杆。
编辑观点
高精度自动化分选正在重塑机械回收的原料供给端,通过源头剔除杂质提升再生料纯度。从业者应关注此类技术对rPET、rPP等主流再生料品质的提升作用,并评估其在降低清洗成本、提高食品级再生料产出潜力方面的应用价值。
常见问题
斯德哥尔摩新工厂如何从残余垃圾中回收塑料?
通过NIR分选系统按聚合物种类和颜色回收塑料。该设施利用近红外技术精准识别不同材质,结合磁选与涡电流设备提取金属,从而将原本送往焚烧厂的塑料转化为可循环资源。
Resursutvinning工厂的设计处理能力是多少?
设计处理能力为每小时50吨。该工厂配备两条并行分选线,于2024年10月正式启用,旨在通过自动化手段提升城市固体废弃物的资源回收率并降低碳排放。
彩色袋分选系统如何识别食物废弃物?
结合五台NIR和VIS光谱仪,无需打开袋子即可准确识别绿色垃圾袋。该系统利用光谱技术穿透包装识别内部成分,确保有机废弃物被单独提取用于生物处理,避免污染其他回收流。