黑色塑料为何成为回收难题?
要点
- 炭黑颜料导致黑色塑料在NIR扫描仪下无法被识别,造成原材料流失。
- NIR可检测黑色母粒已覆盖几乎所有常见聚合物及加工工艺,供应充足。
- Sesotec中波红外技术可在粗破碎后分离PE、PP和ABS等黑色塑料。
- “圣杯2.0”倡议旨在测试数字水印在回收分选中的应用,提升分拣精度。
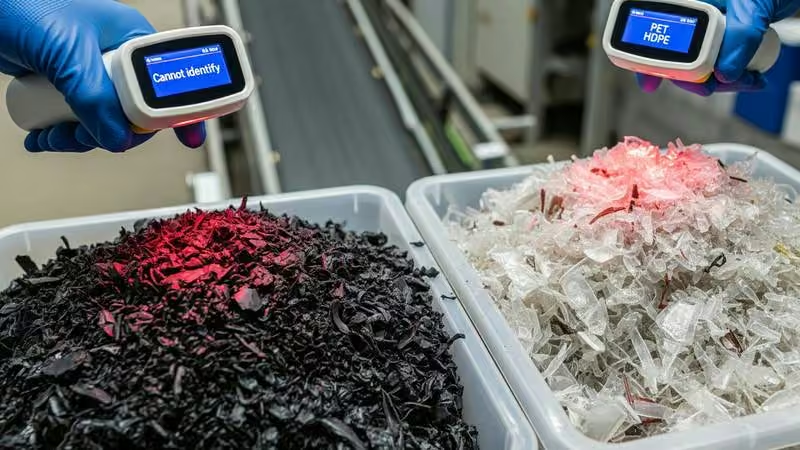
黑色塑料被视为回收行业的瓶颈。原因在于,炭黑颜料使这些材料在近红外(NIR)扫描仪中“隐形”,导致大量有价值的原材料流失。
黑色塑料在汽车、电子及包装行业无处不在,但在回收环节却构成巨大挑战。由于无法被准确识别,大部分黑色塑料未能进入高价值回收循环,而是被送往热解处理。问题的根源在于当前的标准分选技术以及最广泛使用的黑色颜料。
现代分选工厂如何识别塑料?
现代分选工厂的技术核心是近红外光谱技术(NIR)。在高速传送带上,塑料废弃物经过NIR扫描仪时,会被近红外光照射。每种聚合物——无论是PET、PP、PE还是PS——都会以独特且具特征性的波长光谱反射该光线。传感器捕捉这一“分子指纹”,在毫秒内识别塑料类型,并通过定向气流将物体归入对应的材料类别。唯有如此,才能达到生产高质量再生料所必需的高纯度分选标准。关于NIR光谱技术的具体工作原理,请参阅本文。
为何炭黑颜料会让塑料“隐形”?
核心问题并非黑色塑料本身,而是用于着色的颜料:炭黑(工业炭黑)。凭借其极深的色泽、优异的抗紫外线性能以及成本效益,炭黑是应用最广泛的黑色颜料。
然而,炭黑在分拣设施中却成为致命弱点:它几乎完全吸收近红外(NIR)扫描仪发出的光线。能量被“吞噬”,而非反射出可解析的光谱。对NIR传感器而言,该物体如同“沉默”一般,无法与背景或不可回收的残余物区分开来。这一宝贵资源因此无法进入材料回收流程。
黑色塑料回收的解决方案
工业界已开发出多种切实可行的方案,以填补这一回收缺口。核心在于确保材料对NIR系统“可见”。
谁在推动实践中的转型?
责任明确落在“为回收而设计”(Design for Recycling)环节。产品制造商和投放市场者必须在设计和开发新产品及包装之初,就将可回收性纳入考量。转向可分拣的黑色替代方案,正是其中的关键杠杆。尽管这可能带来适度的额外成本,但立法压力(例如通过生产者责任延伸制度及EPR体系中的模块化许可费)以及对高品质再生料日益增长的需求,正使这一转型在经济上愈发不可避免。
常见问题解答
所有黑色塑料都不可回收吗?
并非如此。可回收性取决于所用颜料。使用NIR可检测颜料着色的塑料,可轻松实现分拣与回收。问题在于炭黑目前仍被广泛使用。
市场上是否已有足够多的可分拣黑色母粒?
是的。如今,所有知名母粒供应商均提供丰富的NIR可检测黑色解决方案,覆盖几乎所有常见聚合物及加工工艺。技术供应已不再是瓶颈。
其他分拣技术能否解决这一问题?
密度分离(如浮沉法)虽能区分某些塑料(例如将聚烯烃与PET分开),却无法实现密度相近的不同聚合物(如PP与PE)的纯净分拣。NIR技术仍是高精度分拣的行业标准。
什么是“圣杯2.0”(Holy Grail 2.0)倡议?
“圣杯2.0”(Holy Grail 2.0)是由欧洲品牌商品行业推动的一项试点项目,旨在测试数字水印在回收过程中的应用。该项目的目标是大幅提高分拣精度,从而为包装物构建更高效的循环经济体系。
为何黑色塑料会成为回收难题?
黑色塑料被视为回收流程的瓶颈。原因在于,炭黑颜料使其在近红外(NIR)扫描仪下“隐形”,导致有价值的原材料被浪费。
Sesotec 利用中波红外(Mid-Wave-Infrared)技术,在粗破碎后的较大颗粒尺寸下,即可对 PE、PP 和 ABS 等黑色塑料进行分离。
编辑观点
产业链需从“为回收而设计”入手,推动炭黑向NIR可检测颜料转型,以突破机械回收纯度瓶颈。关注EPR模块化许可费政策及数字水印试点进展,将直接影响再生塑料的经济性与市场准入。
常见问题
黑色塑料为何在NIR分选中失效?
炭黑颜料几乎完全吸收近红外光,导致传感器无法捕捉光谱特征,使材料在分选系统中“隐形”,无法被识别和分离。
NIR可检测黑色母粒供应是否充足?
供应充足,所有知名母粒供应商均提供覆盖常见聚合物及工艺的NIR可检测黑色解决方案,技术供应已不再是瓶颈。
Sesotec中波红外技术能分离哪些黑色塑料?
Sesotec利用中波红外技术,在粗破碎后较大颗粒尺寸下,可分离PE、PP和ABS等黑色塑料,弥补NIR技术的不足。