【德国】自动化装配流程将两扇车门面板的生产时间缩短至40秒
要点
- 克劳斯玛菲方案将两扇车门内饰板生产周期缩短至40秒
- 六颗螺丝安装耗时24秒,9个卡扣拆卸耗时13秒
- 单个卡扣安装耗时1.4秒,视觉系统分析图像仅需350毫秒
- Trimming Technology Center拥有超过75名员工,自2005年起研发后处理工艺
- 该中心技术经验正从汽车行业拓展至医疗技术领域
现代生产追求的核心目标,是让零部件在离开机器时即具备直接使用的条件。若必须增设后续工序,这些环节也须以最高效率融入整体流程。德国韦勒(Viersen)的克劳斯玛菲(KraussMaffei)中心正沿此方向深耕,专注于复杂自动化解决方案,例如为一家高端汽车零部件制造商提供内门板上的地图架、嵌入式拉手及其他组件的装配支持。
针对延锋(Yanfeng)的需求,由工厂总监马塞尔·约彭(Marcel Joppen)领导的团队开发了一套生产概念,旨在尽可能缩短车门内饰的完工周期。约彭介绍,该中心专注于后道工序,在塑料件成型完成后,几乎可独立完成所有必要的后续操作。
延锋方面特别强调了与克劳斯玛菲在其斯洛伐尼亚纳梅斯托沃(Namestovo)工厂扩张阶段的紧密合作。该厂负责人马丁·凯雷斯蒂(Martin Kerestesi)指出,这种协作对于满足汽车主机厂提出的严苛要求、确保各项目既定里程碑的达成至关重要。
三座装配工位支撑连续化流程
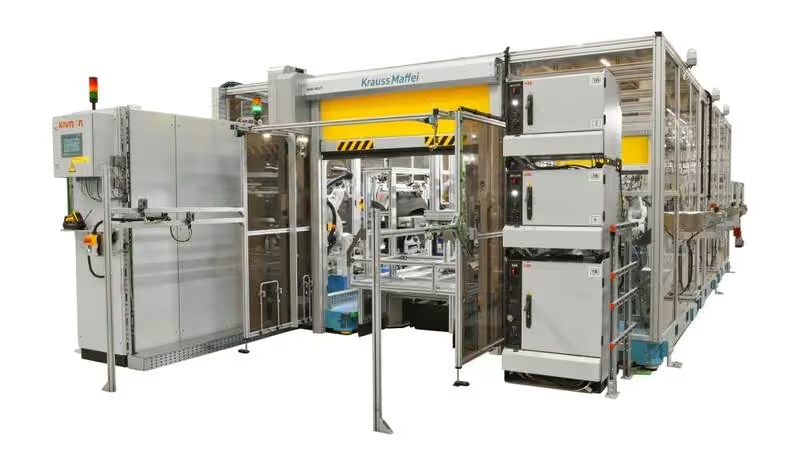
该制造商将用作基础支撑的车门内饰板引导通过三座装配工位。其中两座工位负责将零部件紧固,第三座工位则加装卡扣,以便后续将内饰板固定至车辆金属门体上。为提升产能,两块内饰板被安装在一个铝制框架上,该框架置于自驱式小车上,小车将其运送至装配隧道内,隧道两侧部署的机器人协同作业。
在隧道入口处,磁性挡块与条码阅读器共同识别车门变体及所需配置。由于支撑件需人工固定于框架上,一台相机随即校验其精确位置,确保机器人能准确安装五至七件附加组件,包括扶手、嵌入式拉手及地图架。机器人(型号ABB 1200-7-70)从分配器中取用所需的18颗螺丝,因这些螺丝的几何形状无法通过吹气方式完成紧固。尽管如此,装配速度依然可观:包含相机检测在内,六颗螺丝的安装仅需24秒。每扇车门共由三台机器人参与作业。
卡扣安装耗时仅1.4秒
卡扣的安装速度同样高效。在移动台车持续运行的同时,一台ABB 1600-145-10机器人利用配备四个双吸口和一个单吸口的真空夹具,在13秒内完成9个卡扣的拆卸。随后,激光传感器在9秒内检测固定点的位置与深度,因为面板在框架内可能存在轻微位移。每个卡扣均配有小型橡胶密封垫,其安装耗时仅为1.4秒。若计入光学测量环节,该工位的完整循环时间为29秒。视觉系统仅需350毫秒即可完成分析,这一时长足以捕捉并评估图像,同时计算出所需的平移与旋转参数。
若计入台车在各工位间的移动以及框架的夹紧与释放时间,整条生产线的总循环时间为40秒。在此期间,8台机器人可完成2块内饰面板的加工。
拧紧作业细节。图片:Yanfeng / KraussMaffei。
塑料件后处理专用中心
若需整合额外工艺,上述三个工位均可进行扩展。KraussMaffei还提供塑料件后处理系统,涵盖冲孔、铣削、去毛刺、激光切割、超声波切割、超声波焊接、火焰处理及冷刻标记等技术。其中,冷刻标记技术用于对安全气囊在碰撞时需弹出的区域进行可控弱化处理。
Trimming Technology Center自2005年起便致力于上述工艺的研发与应用,目前拥有超过75名员工。所有自动化解决方案均针对具体项目进行定制化开发。尽管汽车行业占据了该中心需求的大部分份额,但其技术经验正逐步拓展至医疗技术领域。
编辑观点
该方案验证了自动化后处理在复杂零部件装配中的可行性,为再生塑料制品进入高端汽车供应链提供了工艺参考。从业者应关注零部件标准化与自动化接口设计,以提升再生材料制品在精密制造场景中的适配性与市场竞争力。
常见问题
克劳斯玛菲这套方案把车门面板生产时间缩到了多少?
整条生产线总循环时间为40秒。该数据包含台车移动、框架夹紧释放及8台机器人对2块内饰面板的加工时间,实现了连续化高效生产。
安装9个卡扣和检测固定点各需要多长时间?
卡扣拆卸耗时13秒,激光传感器检测固定点位置与深度耗时9秒。视觉系统分析仅需350毫秒,单个卡扣安装耗时1.4秒,整体工位循环时间为29秒。
延锋在斯洛伐尼亚工厂扩张中如何与克劳斯玛菲合作?
双方保持紧密协作以满足主机厂严苛要求。这种合作确保了项目既定里程碑的达成,延锋工厂负责人强调该协作对满足汽车主机厂要求至关重要。