【德国】Pro-Pac在韦克塔新建车间以集中管理造粒技术
要点
- Pro-Pac于2016年在韦克塔启用新车间,容纳六条自动化造粒生产线。
- Getecha RS 45090粉碎机最高处理能力达900 kg/h,可处理PP和PET废料。
- 生产线集成双层线圈隧道式金属探测器,确保物料均质并防止设备损坏。
- Getecha ESS节能系统在部分负载下降低能耗,软启动机制保护机械部件。
- RS 3012 E磨粉机可处理0.2至1.2毫米厚度的PP薄膜废料,支持多卷同时处理。
为扩大生产空间并集中管理全部造粒技术,包装材料制造商Pro-Pac于两年前在德国韦克塔(Vechta)启用了一间新车间。随着时间推移,该厂逐步引入了多台造粒机(磨粉机),用于处理来自不同热成型和挤出工艺产生的废料及缺陷件。自项目启动之初,其核心便聚焦于总部位于阿沙芬堡(Aschaffenburg)的Getecha公司提供的各类全自动一体化解决方案。
Pro-Pac作为塑料加工商,其核心使命已转向为生鲜食品提供便捷、易用的包装、保护与展示产品。自1988年以来,该公司持续扩张,产品涵盖聚丙烯、聚乙烯及可生物降解PLA(乳酸/玉米淀粉基)材质的各类包装制品。在位于下萨克森州韦克塔的总部,盘子、杯子、碗、盒及托盘等主要通过全自动挤出和热成型生产线制造。受技术特性限制,此类生产过程必然产生大量废料、缺陷件及样品,但Pro-Pac始终对其进行回收利用。
为高效组织这一循环体系并实现就地处理,管理层约三年前决定集中化造粒技术,并专门为此建造了一间新车间。该车间于2016年投入运营,可容纳六条自动化造粒生产线。
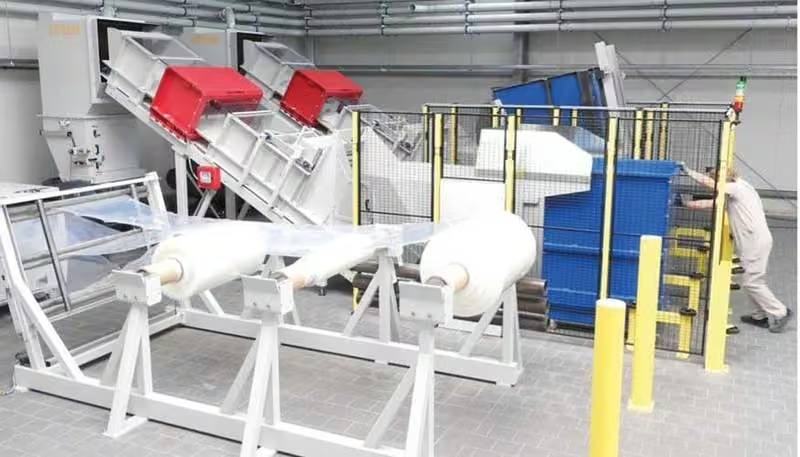
Pro-Pac新造粒中心全景:前景可见Getecha磨粉机处理不同厚度PP薄膜废料的局部区域;背景为两条Getecha生产线,用于破碎堆叠的热成型废料。
高度自动化
Pro-Pac表示:“我们多年来一直使用Getecha磨粉机处理热成型侧边和骨架废料。我们也清楚,作为特种机械制造商,Getecha具备处理复杂自动化项目的能力。”Kurt Wördemann如是说。这一点对两位工厂管理者而言尤为关键,正如Johannes Tegenkamp所解释:“新加工中心的目的并非单纯为了破碎而破碎,而是服务于自动化材料生产,并确保其完全回归生产流程。”
为实现这一目标,Getecha销售部门负责人Andreas Lanz于2016年底与代理方Coscollola举行了会议。项目初期计划安装两条生产线,用于处理来自PP和PET白色及透明包装批量生产的堆叠热成型部件,并增设第三条生产线,以粉碎不同厚度的PP薄膜废料。上述三项需求均获得了完整的解决方案。Andreas Lanz表示:“Pro-Pac的配方工作十分复杂,包括将专为该客户定制改造的粉碎机整合至输送与搬运技术环境、金属探测器、排气过滤系统,以及所有组件的控制与安全系统中。”此外,能效与人体工学因素也是Pro-Pac高度重视的考量。
Getecha将流程的起点设计为一扇完全自动化的翻板安全门。
输送、倾倒、粉碎
针对热成型部件的粉碎需求,项目选用了两台Getecha RS 45090型粉碎机。这款现代斗式粉碎机具备最高900 kg/h的处理能力,并配有隔音装置。由于驱动装置位于顶部,设备结构紧凑,占地面积小。原则上,RS 45090可加装额外的进料斗,以同时处理管材、型材和板材,从而具备极高的应用灵活性。除高稳定性外,实现这种灵活性的前提是其强大的三刀旋转刀轴,以及切割腔内使用的两把固定刀。液压开启机构便于检修筛网,而电气监控的转子锁定装置则使筛网更换变得简单且安全。
在Pro-Pac工厂,RS 45090系统是两条并行运行的多级加工线中负责造粒环节的核心设备。Getecha董事Andreas Lanz表示:“与许多类似项目一样,这里的基本目标是将由PP和PET制成的缺陷件——主要是直径250毫米的成摞餐盘——从收集容器快速、洁净地输送至粉碎机。这一过程必须尽可能无粉尘,且不得堵塞粉碎机输送装置或料斗,以确保高效、无故障的连续生产。”
均质物料性能
Getecha将流程起点设计为一道全自动翻板安全门。操作人员将收集容器从生产线推至悬停位置,容器随后自动倾倒至转运料斗,倾角最高可达约132°,直至达到预设的卸料程度。系统可加装振动装置作为辅助。卸料完成后,容器被降下、移走并重新投入批量生产。Pro-Pac工厂经理Kurt Wördemann指出:“Getecha针对整个倾倒和排空流程进行了调整,使我们能够沿用自有容器,无需采购新容器。”
从转运料斗出发,杯、盘、碗等物料进入输送带,输送带上的辊轮负责分离相互粘连的缺陷件。Andreas Lanz强调:“由于收集容器直接来自生产线,其中可能混有金属部件,这些金属会损坏设备并污染粉碎物料。为此,我们在输送带上安装了一台双层线圈隧道式金属探测器,可可靠检测所有金属颗粒,并在必要时中断供料。”由此确保物料以均质、连续的状态流向粉碎机料斗。
Getecha为破碎线周边区域加装了透明塑料防护罩,全面覆盖输送设备,确保物料不会从传送带上散落。尽管金属探测器上下方设有挡板,但仍保留了便捷的操作通道,便于人工清除可能干扰检测的金属异物。最终,物料落入两台RS 45090破碎机的料斗中,被破碎成直径为6 mm的颗粒。
工艺可靠性与能效优化
Getecha解决方案的典型特征在于将多项功能深度整合,以同时提升工艺稳定性和能源利用效率。为防止因物料输出量异常激增而导致破碎机过载,该公司在Pro-Pac生产线上部署了基于负载动态调节的LAS进料等待系统。Andreas Lanz解释道:“控制系统持续监测破碎机的实时功耗。若功耗持续超过预设阈值,传送带将暂时停机;一旦电力需求回落,系统会自动恢复运行并逐步提升速度。”料斗填充水平控制机制也起到类似作用:当光传感器检测到料斗存在满溢风险时,会向控制系统发出信号,系统随即降低进料速率,使其与物料实际产出量及可能出现的峰值波动相匹配。Getecha的Andreas Lanz指出:“许多其他品牌的老旧破碎机缺乏我们系列机型所具备的智能控制功能,这往往导致物料流堵塞和瓶颈,迫使整个流程停机并清空破碎机,严重拖慢生产节奏。”
Pro-Pac的Kurt Wördemann同样认为,节能系统(ESS)具有显著的实际价值。Getecha已为旗下大型旋转式破碎设备配备该系统超过三年。该工厂厂长表示:“ESS功能可在部分负载及怠速状态下有效降低破碎机能耗。此外,其软启动机制可避免产生有害的电流峰值,从而保护所有机械部件。”这一设计不仅优化了破碎机的整体能耗表现,还同步降低了维护成本。
从辊架到双进料系统
Getecha的过载保护装置以及创新的节能系统(Energy Save System,简称ESS)同样应用于RS 3012 E磨粉机,该设备是Pro-Pac加工中心第三条造粒线的核心。Andreas Lanz在此处的关键考量,是规划一套系统解决方案,能够高效粉碎来自热成型工艺的聚丙烯(PP)薄膜废料,且最多可同时处理三卷薄膜。Getecha高管指出:“这里必须考虑诸多变量,因为薄膜厚度在0.2至1.2毫米之间波动,同时辊筒的宽度和直径也处于持续变化之中。”因此,借助RS 3012 E,Andreas Lanz得以向客户提供一款进料磨粉机,其高度自动化的特性使其成为应对此类任务的理想选择。
RS 3012 E代表了Getecha一系列进料磨粉机,这些设备多年来在热成型整板、侧边及骨架的粉碎领域树立了行业标准。此类机器的转子直径为300毫米,标配切割长度分别为410毫米和1,575毫米。进料口宽度范围约为100毫米至1,550毫米,并提供多种版本。为满足性能需求差异巨大的安全运行要求,Getecha还提供多种进料速度调节系统。
若站在Pro-Pac加工中心前观察这条粉碎线,您将看到一款配备特殊耐磨保护及双进料系统的旋转切割进料磨粉机。
若站在Pro-Pac加工中心前观察这条粉碎线,您将看到一款配备特殊耐磨保护及双进料系统的旋转切割进料磨粉机,该系统可针对不同厚度的薄膜以不同速度进行进料。其前方布置了一套三辊导向装置,各辊处于不同高度。
在生产线末端,叉车将带有薄膜余料的辊筒卸下,随后由操作人员将薄膜起始端引导至磨粉机的进料口,其余环节则完全自动化。Andreas Lanz解释道:“传感器会实时检测实际使用的辊筒数量,并将数据反馈至RS 3012 E系统,从而同步激活薄膜末端检测功能。一旦系统识别出薄膜即将用尽,磨粉机进料即刻停止。这一机制支持多卷薄膜起始端的并行进料,从而在破碎工序启动前便已优化了物料流转效率。”
自动速度控制
目前,RS 3012 E的破碎过程显著更加平稳且均衡,这主要得益于Pro-Pac所采用的磨粉机配备了全新的智能速度控制系统。Getecha研发的这一系统能够根据破碎所需的产能,自动调节多卷薄膜的同时进料速度,并实时响应因薄膜厚度差异而波动的物料体积。磨粉机转子转速设定为420 rpm,配合采用斜角穿孔设计的特殊筛网,有效抑制了破碎物料中长条状杂质的生成,即便在低速进料条件下亦然。Andreas Lanz指出:“摆臂式控制系统在此类应用中已长期验证其有效性,通过同步薄膜系统速度与进料速度,并监控薄膜牵引负荷。然而,我们的新方案在精度上更胜一筹,结构更为紧凑,且能确保最佳产能与极高的破碎物料品质。”此外,进料速度始终支持手动预设。Getecha还为各类进料磨粉机提供多种控制系统选项,可灵活适配挤出线后在线破碎或侧边料破碎等不同应用场景。
破碎物料已就绪,随时投入生产
Getecha Engineering 将 Pro-Pac 库存中的另一台粉碎机进行改造,并与三条新造粒线一同接入 Getecha GA 1000 型吸风旋风系统。排气经旋风分离器分离后,通过袋式过滤器净化,方可排入环境。旋风分离器收集的粉碎物料经旋转阀定量输送至客户容器,容器填充水平由超声波传感器实时监控。一旦容器装满,系统即发出信号,暂停 RS 45090 的相应输送带或 RS 3012 E 的供料系统,直至容器被更换。
工厂总监 Kurt Wördemann 表示:“为确保粉碎物料收集容器始终对应正确的造粒线,其加注工位直接设置在相应供料或放卷工位正前方。装满的容器按需取出,重新投入生产,由此完成整个循环。”
为 Pro-Pac 实施这三条造粒线,充分展示了 Getecha 广泛的服务能力。其服务不仅涵盖所有旋转切割粉碎机的客户导向改造与配置(包括转子、驱动技术、耐磨保护等),还包括输送与物料流系统、除尘与粉尘排放技术,以及包装系统(如大袋系统)的实施。所需的控制技术始终包含在内。
Andreas Lanz 指出:“我们不再将自己视为单纯的粉碎机制造商,而是定位为具备完整工程与开发能力的流程导向型特种机械制造商。”
编辑观点
该案例表明,包装制造商通过集中化、自动化造粒中心,可将机械回收环节从成本中心转化为效率与质量保障节点。后续应关注智能控制系统在再生塑料分选与粉碎环节的普及,以及其对食品级再生料均质性提升的实际贡献。
常见问题
Pro-Pac为何要在韦克塔集中管理造粒技术?
为扩大生产空间并集中管理全部造粒技术,实现废料就地高效处理。Pro-Pac决定专门建造新车间,容纳六条自动化造粒生产线,以优化循环体系并确保物料完全回归生产流程。
Getecha RS 45090粉碎机的处理能力是多少?
最高处理能力为900 kg/h。该设备配备隔音装置,驱动装置位于顶部以节省空间,并采用三刀旋转刀轴与两把固定刀,确保高稳定性与灵活的应用适应性。
Getecha的ESS节能系统如何降低破碎机能耗?
在部分负载及怠速状态下有效降低能耗,并通过软启动机制避免电流峰值。该系统保护机械部件,优化整体能耗表现,同时降低维护成本,提升设备运行的经济性与安全性。