【西班牙】Pellenc ST 光学分选技术应用于 PreZero 位于巴塞罗那的回收固体燃料工厂
要点
- PreZero巴塞罗那工厂于2025年6月投产,年处理工业废弃物约200,000吨。
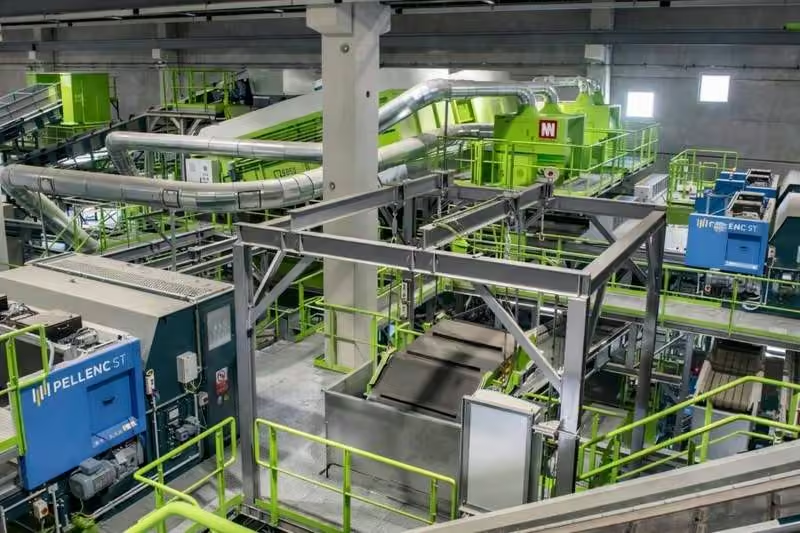
- 该设施配备六台Pellenc ST COMPACT+光学分选机,用于提升分选纯度。
- 预计年产70,000吨回收固体燃料(CSR)及40,000吨可资源化材料。
- 项目总投资超过4200万欧元,并计划增设Bioenergy生物甲烷生产装置。
德国PreZero公司在巴塞罗那自由区(Zona Franca de Barcelona)运营一座工厂,专门利用不可回收的工业废弃物生产回收固体燃料(CSR)。该设施于2025年6月正式投产,被视为西班牙在该领域技术最先进的工厂之一。它是PreZero一项总额超过4200万欧元投资计划的一部分,旨在推动工业废弃物的能源化利用。
该工厂设计为全天候连续运行,即每天24小时、每年365天不间断作业。其处理能力约为每小时30吨废弃物,折合年处理量约200,000吨。基于此处理规模,预计每年可生产高达70,000吨CSR,同时回收超过40,000吨可资源化材料。
回收固体燃料由符合欧洲标准的混合废弃物制成,主要成分包括塑料、纺织品和纸张。该材料主要供应给高能耗行业,如水泥厂或热能发电设施,作为替代能源使用。
六台光学分选机
在项目实施过程中,PreZero将工厂集成工作委托给Bianna公司,而光学分选技术则由Pellenc ST提供。该工艺配备了六台光学分选机,旨在最大化可回收材料的回收率,并制备符合水泥行业要求的CSR物料流。
所安装的设备属于COMPACT+系列,专为高粉尘工业环境设计。这些机器搭载了FLOW检测链,该链整合了可在宽NIR/VIS光谱范围内工作的光谱仪与高精度聚焦照明系统,从而提升回收物料分选物的纯度。
光学分选设备已接入云端应用SMART&SHARE,用于监控与CSR质量相关的多项指标。受控参数包括热值、氯指数、PVC含量、水分及生物源碳含量。该系统可生成报告并发出警报,便于过程追踪,并确保所产燃料符合最终用户的具体要求。
一座生物甲烷工厂
该工业综合体将增设一座名为“Bioenergy”的生物甲烷生产装置,旨在将可再生天然气直接注入天然气管网。这两个项目预计将创造超过85个直接就业岗位,致力于将工业废弃物转化为替代能源和可再生天然气。
编辑观点
该案例验证了光学分选在工业废弃物能源化中的关键作用,通过精准控制PVC含量等指标确保CSR合规。从业者应关注云端监控在再生燃料质量追溯中的应用,以及机械回收与能源回收协同的技术边界。
常见问题
PreZero巴塞罗那工厂用了什么分选技术?
工厂采用Pellenc ST提供的COMPACT+系列光学分选机。该设备搭载FLOW检测链,整合宽NIR/VIS光谱范围光谱仪与高精度聚焦照明系统,旨在提升回收物料分选物的纯度。
该工厂每年能处理多少吨废弃物?
该设施设计处理能力为每小时30吨,年处理量约200,000吨。基于此规模,预计每年可生产高达70,000吨CSR,同时回收超过40,000吨可资源化材料。
SMART&SHARE系统监控哪些CSR指标?
系统监控热值、氯指数、PVC含量、水分及生物源碳含量等指标。通过生成报告和发出警报,确保所产燃料符合最终用户如水泥厂的具体质量要求。