【德国】施泰纳特智能分拣创新赋能回收商
要点
- PreZero Sollenau工厂建筑面积44000平方米,年自动分选能力达100000吨轻质包装废弃物。
- Steinert全球销售超过5000台涡电流分选机,拥有550名员工,年营业额约2亿欧元。
- MSort AK溜槽分选系统可处理0.5至60mm颗粒,实现小粒径塑料碎片的高精度颜色分选。
- Steinert提供24小时服务响应及备件交付,拥有40名全球技术支持人员,最大化设备运行时间。
“我们坚信,即便市场尚未意识到需求,也要提前采取行动,”Steinert全球销售总监Andreas Jäger表示,“我们的团队致力于创新,不仅为了成为行业先锋,更为了从容应对未来。”
自1889年创立以来,Steinert始终处于高效分拣技术的前沿。作为总部位于科隆的技术供应商,该公司在全球范围内销售了超过5000台涡电流分选机,以及大量传感器分选设备,例如近红外(NIR)分选机,并着力构建真正的国际化业务网络。
除了在全球范围内建立50个销售合作伙伴关系和合资企业外,Steinert还在德国、澳大利亚、巴西和美国设有子公司。公司现有员工超过550人,年营业额约为2亿欧元。
现代化枢纽
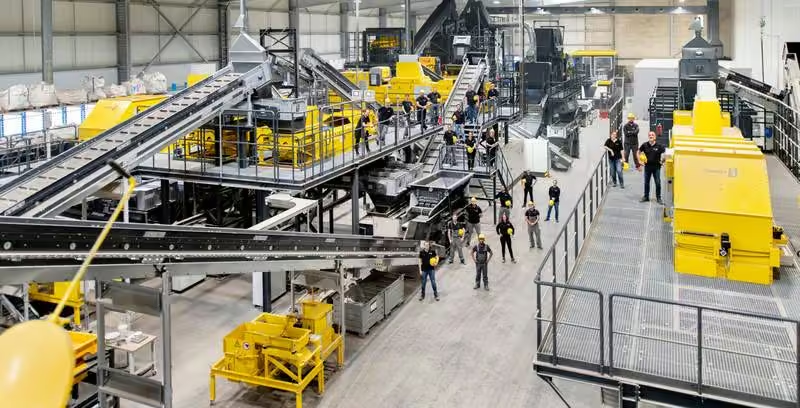
“我们最新的项目之一,是为奥地利Sollenau的PreZero建设的一座先进回收工厂,已于7月投入运营,”Jäger介绍道,“该工厂专门处理轻质及多层包装材料,目前已跻身欧洲最现代化的回收设施之列。”
Jäger指出,在Steinert的协助下,PreZero正迈出确保欧洲二次原材料供应的关键一步。这意味着在新设施中整合了多达35台分选设备。
“我们协助客户从零开始完成设计与建造,整条生产线几乎涵盖了我们的全部产品组合。我们非常自豪,看到由人工智能驱动的UniSort近红外及磁选系统为这一卓越项目贡献力量。”
Sollenau工厂的建筑面积达44000平方米,该系统每年可自动分选多达100000吨轻质包装废弃物,例如酸奶杯和饮料纸盒。智能监控软件确保物料零损耗。这种高度的集成化同样体现在工厂层面。
“我们的设备使用同一数据库,全部实现联网,”Jäger补充道,“这使得从调试到投产及产能爬坡阶段的操作更加简便。我们的大数据方法让客户能够全面掌握现场所有动态。随着经验积累,客户可据此调整运营参数和吞吐量。”
最大化设备运行时间
Steinert 引以为傲的是其解决方案即使在短暂的维护检查期间也不会闲置。Steinert 负责欧洲、中东、非洲、印度及亚洲地区废塑料回收业务的销售主管 Björn Lövenich 表示:“在我们这个行业,通常讨论的是如何最小化停机时间。但我们的团队采取了不同的视角,即最大化运行时间。我们是如何做到的?通过让回收商能够在维修人员进行检查或更换部件时,继续不间断地操作我们的设备。”
这种额外的灵活性已成为 Steinert 客户业务中的关键变革因素。从一开始就在系统设计中融入顺畅运行的理念,是帮助回收商确保其业务面向未来的关键。Steinert 拥有一支由 40 名技术人员和工程师组成的团队,随时准备在全球范围内提供支持。凭借 24 小时的服务响应时间和备件交付能力,他们确保已安装的技术始终处于可用状态。
Lövenich 解释道:“我们理解回收商希望更深入地处理产品,以回收每一分有价值的材料。这就是为什么回收工厂正在变得更大、更复杂。毕竟,更彻底的分类需要更多的分类步骤。”
Lövenich 补充说,Steinert 在最新传感器技术以及涡流和磁选技术方面的专业知识,常被誉为“巨大优势”,因为这意味着运营商可以联系同一团队来检查分选机及其他类型的设备。
直观检测
与此同时,待处理的平面材料数量正在增加。Jäger 解释道:“我们与许多原始设备制造商(OEM)合作,他们询问如何分选他们所谓的二维材料。这主要是箔片和塑料薄膜,处理起来非常困难。为积极解决这一问题,该技术服务商开发了一套主动物体控制(AOC)系统。我们在分选系统中引导气流,该系统具有闭环回路,气流从传送带流向分离室,再返回到工艺中。其结果是纯度和回收率均得到提高。”
另一项具有挑战性的任务是塑料碎片分选,这需要针对散装材料进行高精度颜色分选。MSort AK 溜槽分选系统专为这一任务设计,尤其擅长处理小粒径,可处理 0.5 至 60 mm 的颗粒。Steinert 指出,在保持高吞吐量的同时,这一切都是可行的。
该技术服务商还自豪地宣称自己是黑色塑料按类型分选的先驱,这得益于 UniSort BlackEye 系统。该系统将黑色聚烯烃分离成其组成部分——这一能力已在与 Otto Graf GmbH 合作的一个项目中得到验证。
无限制
在科隆附近的Steinert测试中心,Recycling International观察到,借助分流功能,一台分选单元可同时处理两到三条废物流。柔性包装、塑料托盘和硬质塑料等材料均能在此实现可靠且高速的并行分选。目前,专门用于黑色塑料的分选机颇受欢迎。
Jäger表示:“我们测试中心最大的优势在于,客户清楚自己参观的不是展厅。如果他们看中某台设备,就能买到完全相同配置的同款机器。在这里能运行的设备,在任何地方都能运行。”
Lövenich还展示了公司持续更新的智能物体识别(IOI)数据库。这一受人工智能启发的识别方案,尤其适用于传统方法难以胜任的复杂分选任务。
“回收商可以更深入地处理某类物料流,例如将PET瓶与PET托盘分离开来。”他解释道:“我们的工程师向神经网络输入数百万张图像,使系统学会识别细微差异,即使材料表面有污渍或破损。因此,我们的IOI能够区分食品级与非食品级塑料包装。”
对于希望提高再生料含量的原始设备制造商(OEM)和客户而言,这是一项“重大突破”。长期客户RE Plano(Remondis旗下子公司)正利用其波鸿工厂的IOI分选机,从聚乙烯(PE)流中分离出硅胶弹头。
尽管这些弹头的外壁由可回收的PE制成,但内部残留的硅胶会污染再生产品。IOI通过识别特征性标志来定位弹头,从而实现精准分离。
Lövenich指出:“大数据将继续成为回收行业的关键主题,因此我们将持续扩展对可回收物和新产品的专业知识。我们的数据库每天都在增长。”对他团队而言,引入深度学习算法已开辟了新颖且令人兴奋的分选方式。
编辑观点
智能分选技术的集成化与AI化正在重塑回收工厂的运营逻辑,数据闭环成为提升再生料纯度和价值的核心。从业者应关注物联网在分选设备中的应用,以及AI数据库对复杂物料流(如黑色塑料、混合包装)分选能力的突破,以应对日益严格的再生含量要求。
常见问题
Steinert在PreZero工厂部署了多少台分选设备?
PreZero工厂整合了多达35台分选设备。该工厂于7月投入运营,专门处理轻质及多层包装材料,是欧洲最现代化的回收设施之一,旨在确保欧洲二次原材料供应。
Steinert的AOC系统如何提升薄膜分选纯度?
AOC系统通过闭环气流控制,将气流从传送带引导至分离室再返回工艺,从而提高了纯度和回收率。该系统专门解决箔片和塑料薄膜等二维材料分选困难的问题,是Steinert针对平面材料增加而开发的创新方案。
IOI数据库如何区分食品级与非食品级塑料?
IOI系统通过输入数百万张图像训练神经网络,学习识别细微差异,即使材料表面有污渍或破损也能区分。例如,RE Plano利用该技术从PE流中分离出含硅胶的弹头,避免污染再生产品,实现精准分选。