【奥地利】Starlim:借助Wittmann实现微注射成功
要点
- Starlim定义重量低于10毫克的部件为微部件,涵盖0.7x0.4毫米O型圈等极小尺寸产品。
- 助听器组件公差控制在±2微米,采用双组分LSR与PBT框架,模具腔数限制为4个以保精度。
- MicroPower单元占地仅2平方米,集成旋转板合模、两阶段注射及在线振动检测系统。
- Starlim微成型部门双组分产品占比约40%,预计随市场需求增长而提升,开发周期相应延长。
在微注射成型领域,奥地利硅橡胶加工商Starlim依托Wittmann的MicroPower生产单元,实现微小零部件的大批量、高精度制造。
随着医疗技术、汽车电子及其他行业新应用的不断涌现,市场对硅橡胶微组件的需求持续攀升。作为该领域的标杆企业,Starlim在其位于Marchtrenk的总部设立了专门的微成型部门,配备Wittmann MicroPower注塑机及独立洁净室。
Starlim市场负责人Dominik Kreuzmayr表示,公司内部将重量低于10毫克的部件统称为“微部件”。尽管业界尚无关于微注射成型的通用定义,但Starlim在极细模具结构中的材料行为方面积累了丰富经验与深厚认知。
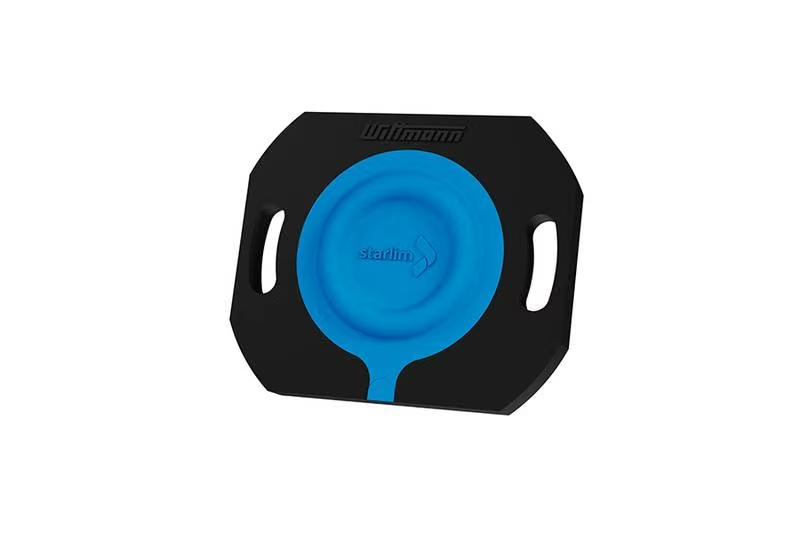
Starlim批量生产的微部件包括一枚尺寸为0.7 x 0.4毫米的O型密封圈——其尺寸小至无法用手指捏取——以及一枚6 x 5 x 1毫米的助听器组件。后者为双组分部件,由蓝色液态硅橡胶(LSR)膜片与坚固的PBT热塑性塑料框架组成,后者有助于组件在助听器内的装配。
高精度与高稳定性
该助听器组件在MicroPower全电动注塑机的单腔模具中生产。Kreuzmayr指出,为满足大规模工业生产需求,模具腔数被限制在4个;若增至16个则过多,因为在亚毫米级精度要求下,各腔体必须紧密排列。
同样,在助听器组件生产中,膜片主体波纹区域的严苛公差构成主要挑战。Starlim微注射成型部门应用工程师Günter Polt表示:“在此场景下,我们必须完全信赖注塑机的控制精度,因为与较大部件的注塑成型不同,此处残余熔融材料垫层不起作用。”拥有近30年微成型经验的Polt还指出,仅凭肉眼难以检验部件质量,往往需借助显微镜。
“MicroPower系列机器在各项参数调节的执行上展现出极高的精度,”Kreuzmayr指出。这种极其灵敏的动态响应,结合绝对稳定且精准的调控能力,正在树立新的行业标准。
对于助听器组件而言,高精度不仅对高效组装至关重要,更对声音的精准还原起着决定性作用。该双组分成品件的公差范围仅为正负2微米,这要求对锁模力进行极为精确的调节与控制,并配备高精度模具。
自有模具
该模具源自集团旗下的自有模具制造车间。1974年,Franz Sterner创立了Sterner Werkzeugbau GmbH(前身为Franz Sterner GesmbH)模具制造公司。十年后,Starlim Spritzguss GmbH(前身为Starlim Gummi- und Kunststoffverarbeitung GmbH)成立。
这两大业务板块如今已融为一体,密不可分。目前,模具仅用于企业自身的生产。这一模式为客户带来了显著优势:他们可以从单一供应商处获得协调一致的解决方案,并受益于知识传递与一体化开发。唯有借助新型激光技术与3D微打印技术,才能为如此微小的助听器组件制造出符合严苛声学质量标准的模具。
质量控制
在批量生产中,膜片的振动特性会在注塑成型后立即进行在线检测,且检测过程仍在模具型腔内完成。这是最高效的方法,因为微小零件始终保持在固定位置,无需为质量检测而重新定位。
为实现振动测试,模具制造商在机器人夹具中集成了声音发射器与激光测量系统。“借助创新的模具技术与极其高效的加工技术,我们在这款助听器组件上实现了真正的突破,”Kreuzmayr表示。
紧凑型生产单元
MicroPower的设计理念完美地简化了额外生产环节(如质量控制)的集成。在仅2平方米的占地范围内,全电动工作单元容纳了所有设备,包括带旋转板的合模单元、专利两阶段注射系统、物料处理、自动化装置、温控器、质量控制系统及其他工艺单元。同时,该设计确保模具空间易于接近,两板间距为400毫米。
线性导轨提供高灵敏度的模具保护,而高精度五点杠杆系统则使合模力沿模具分型线均匀分布。
“机器设计允许我们将注射柱塞推进至模具分型线附近,”Wittmann集团区域销售总监Jochen Sassmann解释道。Sassmann与Starlim的微模具团队密切合作。这一特性显著提升了工艺效率,大幅减少甚至完全消除毛刺。由于完全硫化的LSR(液体硅橡胶)无法回收,硅橡胶注射成型工艺从这种材料节约工艺中获益最大。
长期合作
Starlim在15年前通过引入一台Battenfeld微成型机建立了微成型部门。Kreuzmayr表示:“当时,Battenfeld是唯一能够供应用于大规模工业生产的微型机器的企业。”Sassmann补充道:“机器概念持续优化,如今在精度和效率方面定义了微注射成型技术的尖端水平。”
Starlim微注射部门
目前,Starlim位于Marchtrenk的工厂已安装多台MicroPower注射成型机,其中部分位于新建的洁净室内,用于生产眼科手术用的高精度产品等。
每台机器均针对特定产品组的需求进行定制。既有用于单组分注射成型的全配置机器,也有双组分机器,以及由机器人连接的两台独立机器组成的集成系统。
集成系统提升了生产灵活性,支持双组分零件的高效制造;同时,两台机器亦可独立运行,配合单组分模具使用。
在自动化方面,MicroPower概念提供了高度自由度。除垂直安装、作为MicroPower生产单元核心组成部分的Scara机器人外,还可通过接口集成多种物料搬运系统,包括Starlim自主开发的方案。
方法论
针对每个新项目,Starlim均会深入评估何种生产模式能实现整体最高效率。目前,双组分产品占比约为40%,但公司预计该比例将进一步提升。原因在于,市场对双组分零件的需求日益增长,而此类产品的开发周期也相应延长。
在Marchtrenk工厂,大批量生产仍是日常运营的主导模式,这也是当初促成与Wittmann集团在微注塑领域合作的关键因素。数百万件级别的订单已属常态。“MicroPower设备能够可靠应对这些极端挑战,确保工艺安全。”Dominik Kreuzmayr表示。在此背景下,Starlim微注塑团队亦强调,与Wittmann集团的紧密协作有助于充分释放设备的全部技术潜能。
编辑观点
微注射成型的高精度需求正推动再生塑料向医疗级、高纯度方向升级,在线检测与紧凑自动化成为关键竞争点。从业者应关注双组分再生料在精密部件中的适配性,以及模具技术对再生料微观性能稳定性的影响。
常见问题
Starlim用MicroPower生产微部件有什么优势?
MicroPower全电动注塑机提供极高控制精度与动态响应,确保亚毫米级公差稳定。其紧凑设计集成质量控制与自动化,减少毛刺并提升LSR材料利用率,满足大批量高精度需求。
助听器组件的公差要求是多少?
双组分助听器组件公差范围仅为正负2微米。这要求对锁模力进行极精确调节,并依赖高精度模具与在线振动检测技术,确保声音还原的精准度。
MicroPower如何集成质量控制环节?
在2平方米占地内集成机器人、激光测量系统及声音发射器,实现在模具型腔内的在线振动检测。零件无需重新定位,保持固定位置完成检测,显著提升生产效率与一致性。