【挪威】城市垃圾、混合垃圾分选与分类收集
要点
- Ivar Forus工厂每小时处理40吨城市生活垃圾,资源回收率提升至82%。
- 设施配备22台Tomra Autosort分选机,塑料分选纯度达95%-98%。
- 工厂将LDPE、HDPE、PP在厂内清洗造粒,作为工业再生料出售。
- 纸张分选线每周期处理23,250吨,95.7%转化为可交易副产品。
- 项目于2019年1月投产,提前达成欧盟2025年循环利用率目标。
Tomra与挪威Ivar公司联合证明,在废弃物最终处置前实施混合垃圾分选,其效率远高于传统的分类收集模式。该设施将资源回收率从28%提升至82%,并实现了56.4%的循环利用率,提前达成欧盟设定的2025年目标。
Ivar公司位于挪威西南部斯塔万格(Stavanger)与桑内斯(Sandnes)之间的Forus地区,负责管理约32.5万人口、涵盖10个市镇的居民垃圾及未分类垃圾的全程收集工作。依托其先进的城市固体废物分选设施,Ivar能够在焚烧前回收大量可回收材料,从而降低二氧化碳排放,减少对全球原生原材料的依赖,并为新产品及包装提供高质量再生原料。
随着地方及国际循环利用率目标日益严格,Ivar意识到必须优化垃圾管理方式,并深入挖掘本地生活垃圾中蕴含的潜在价值。为此,该公司向Tomra寻求合作,旨在探索最高效且环保的垃圾管理优化方案。为评估混合垃圾分选的提升空间及潜在收益,该设施将本地城市固体废物样本送至Tomra位于德国的测试中心。在此,样本在Tomra的分选设备上接受了详尽测试。分析结果显示,尽管纸张在城市固体废物流中的回收效果尚可,但塑料回收仍有较大提升空间。此外,分析还揭示,尽管这些生活垃圾原本计划单独处置,其中却含有大量可回收塑料。这一结论促使团队确认,必须立即采取面向未来的实质性行动。
评估垃圾收集中的新机遇
基于对城市固体废弃物分选现状的深入分析以及尚未充分开发的潜力,相关方制定了一项新的商业方案。该方案的核心成果是建设一座全新的全自动混合垃圾分选工厂,配套建设塑料加工与纸张分选设施,并取消当地原有的塑料分类收集制度。过去需要单独收集的塑料垃圾,如今可直接投入混合垃圾收集系统,由新工厂统一回收处理。由此,仅有工厂产生的残余物会被运往焚烧发电厂,用于发电及为区域供热系统提供热能。简而言之,市政体系产生的所有废弃物,都将通过最优路径重新转化为价值。
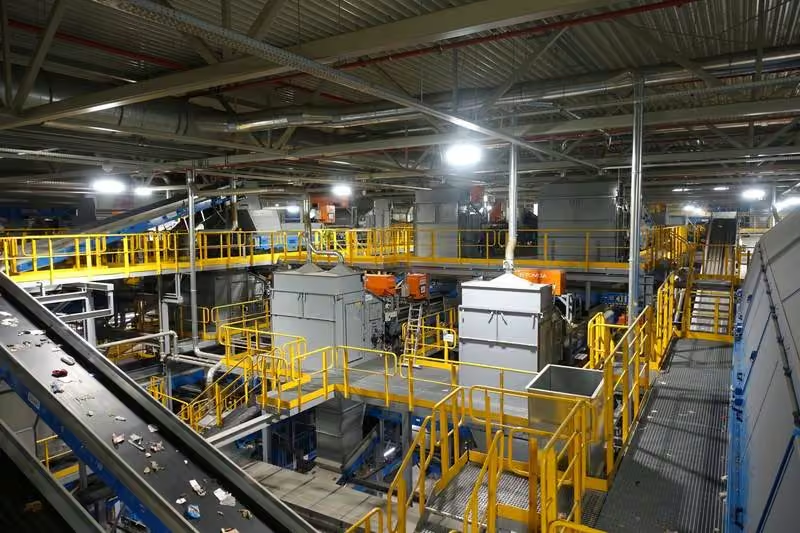
该工厂的建设项目于2014年底启动,Sutco Recycling Technik被选定为Ivar混合垃圾与纸张联合分选工厂的设备供应商。Sutco随后选择Tomra Recycling作为分选系统的项目合作伙伴。自2019年1月新工厂正式投产以来,22台Tomra最先进的Autosort分选单元已投入运行,高效、精准地从混合垃圾中分选出各类塑料(PET、PS、LDPE、HDPE、PP)及纸张(混合纸、瓦楞纸板、饮料纸盒),同时回收金属(铝、钢)。
“我们很高兴能够参与Ivar新工厂的设计咨询,提供我们最新的传感器分选系统,并全程支持这一具有革命意义的项目,”Tomra Recycling副总裁兼业务发展总监Oliver Lambertz表示。通过整合最先进的分选工艺、系统与核心技术,该工厂致力于实现多重目标:分选出几乎所有可机械回收的PE、PP、PS或PET塑料;对扫描物料的分选率达到95%;并确保分选纯度达到95%至98%。
从混合垃圾到可回收单一组分
Ivar服务范围内的城市所产生的残余垃圾中,含有大量高价值的可回收材料。这些材料在达到最纯净、最均质的状态后,可进一步加工、回收,并以高品质再生材料的形式重返市场。目前,Ivar每小时可处理40吨城市生活垃圾(RSU),并通过多个阶段分离出纸张、塑料、金属及残余物:
垃圾预分拣
垃圾收集后进入工厂,大于350毫米的物料首先由“指状筛”(finger screen)进行筛选,并破碎为更小的碎片,随后通过两台滚筒筛按三种预设尺寸进行分级:0-60毫米、60-150毫米及150-320毫米。在第二阶段,Tomra公司的Autosort设备回收了90%的中尺寸(60-150毫米)和大尺寸(150-320毫米)塑料组分,随后提取混合纸张。在最终阶段,利用磁铁和涡流技术移除铁质和非铁质金属。
塑料与纸张的回收
塑料经过预分拣后,将按材料类型进行进一步分类。首先,弹道分离器将塑料薄膜与硬质塑料分离。随后,14台Autosort设备将硬质塑料分为PP、HDPE、PS、PET,并生成纯净的LDPE塑料薄膜组分。为进一步提升纯度,这些纯净组分将再次经过Autosort设备进行二次分拣,以去除残余污染物。最终,高质量的PS和PET组分将按材料类型打包成特定规格的捆包,并运往欧洲各地的机械回收工厂。LDPE、HDPE和PP则在Forus工厂内经过清洗、干燥和造粒,作为颗粒料出售。
与此同时,混合纸张组分,以及来自分类收集的混合纸张和纸板,将在独立的分拣线上进行处理。在每周期23,250吨的纸张分拣量中,95.7%的进料被转化为四种可交易的纸张副产品,包括脱墨纸(De-ink)、瓦楞纸板(ECC)、利乐包装(Tetra Pak)及纸板。
垃圾分拣技术
在为Ivar的废物分选设施选择技术供应商时,Tomra被选定,其核心考量在于采用最先进的传感器分选技术。具体而言,Tomra为该设施提供了22台最新一代的Autosort分选机,用于从生活垃圾中回收纸张和塑料。这项革命性的技术及其前沿特性,使Autosort成为业内独一无二的产品。
该设备配备了精密的红外分选技术,融合了近红外(NIR)和可见光分光光度法(VIS),能够根据材料类型和颜色,快速、精准地识别并分离不同物料。在Forus设施中,Autosort分选机将纸张分为四个预设类别,将塑料分为六个类别。其分选精度主要依赖于集成且拥有专利的Flying Beam技术,该技术能均匀地将光线投射到输送带上,并对通过扫描仪的所有物料进行扫描和分析。传感器将相应信号传输至机器的阀组,阀组随即根据扫描仪获取的信息执行动作,将扫描到的物品排出或放行。
Ivar废物分选系统主管Rudolf Meissner表示:“Tomra的分选设备及其提供的咨询服务,从一开始就让我们信服。我们亲身实践后发现,这些设备是自动化废物分选不可或缺的工具,能够实现高生产率以及高水平的回收率和纯度。这是所有分选设施共同追求的目标,也是这些设备应当配备在所有现代化分选和回收设施中的原因。此外,得益于其可靠的服务,我们成功将废物分选流程转变为一项具有盈利能力和竞争力的业务。”
2019年投产之初,Ivar确立了回收几乎所有类型塑料(PE、PP、PS、PET)的总体目标,并设定了更为具体的指标:在LDPE、PP、HDPE、PS和PET的分选过程中实现95%至96%的纯度。得益于超精密分选设备,该设施迅速实现了这一目标,纯度甚至提升至98%。在纸类回收方面,分选分析表明,家庭残余废弃物中超过85%的饮料纸盒被成功从物料流中分离出来。
赋予塑料新生
在从进料中分离出可回收物料后,各分选组分在厂区内接受多种循环处理。均质化的PET和PS打包块以及黑色金属和有色金属被出售给欧洲回收工厂;而聚烯烃(LDPE、HDPE和PP)则在厂内被破碎成片、热水清洗、干燥并造粒,随后作为工业原料出售。这一流程避免了将数千吨从城市固体废弃物中回收的PE和PP直接焚烧,转而用于生产高品质聚烯烃再生料。
降低废弃物对环境的影响
Ivar的商业案例表明,在处置前进行分选能够有效保留过去被焚烧的可回收材料,并显著助力气候保护。在该分选设施投运前,Ivar服务区域内的分类收集率已处于较高水平:各市镇收集的废弃物中65%实现了分类。然而,如今随着设施全面运行,可回收材料的回收率已提升至74%。
从环境角度看,相较于单纯的分类收集,对混合废弃物流中的塑料进行分选、回收和循环利用,能在两个层面减少二氧化碳排放。首先,塑料的燃烧量得以降低,而相较于煤炭,塑料具有更高的热值。其次,高品质再生塑料的供应减少了对该材料原生生产的需求。通过这种方式,Ivar为市场提供了生态可持续的材料,践行了循环经济原则,每年减少33,000吨二氧化碳排放,相当于20,000辆燃油汽车停止上路行驶。
研究结果清晰表明,在焚烧前对城市固体废物进行分拣具有多重优势。在挪威,这一模式不仅取消了塑料包装物分类回收的必要性及相关成本,还使Ivar公司能够向市场供应可直接用于制造新产品和包装的再生材料,从而大幅降低二氧化碳足迹。此外,合作方已启动研究,评估从细粒级(0-60毫米)物料中经济性地提取玻璃和有机废物的可行性。
这些前沿技术驱动的分拣流程自动化,为上述变革提供了关键支撑。但合作方坚信,自动化仅能作为废物分拣的补充手段,无法取代地方层面的分类回收体系。若要进一步提升再生材料总量,必须实现废物管理全链条的协同优化,涵盖从源头收集、混合废物分拣到最终回收的各个环节。正如前文所述,挪威的实践已验证了这一路径的可行性。
编辑观点
该案例证明后端高精度分选可替代部分源头分类,降低市政成本并提升再生料纯度。从业者应关注传感器分选技术在混合垃圾场景的落地,以应对分类收集效率瓶颈。
常见问题
Ivar工厂的混合垃圾分选效率比传统模式高多少?
资源回收率从28%提升至82%,循环利用率达56.4%。该数据基于Ivar在Forus设施的实际运行结果,提前达成欧盟2025年目标。
Autosort设备在Forus工厂的分选纯度具体是多少?
分选纯度达到95%至98%,分选率95%。该指标通过22台Autosort单元实现,确保rPET、rPS等组分符合机械回收要求。
Ivar为何取消塑料单独收集制度?
为优化垃圾管理并挖掘潜在价值,将塑料纳入混合垃圾统一处理。此举通过新工厂统一回收,降低处置成本并提升整体循环利用率。