【英国】ReVentas:一家拥有全球雄心的苏格兰塑料回收公司及其“溶解”技术
要点
- ReVentas获Scottish Enterprise 350万英镑拨款,属900万英镑项目一部分,用于加速技术迭代。
- 首座商业化设施计划2029年初在格兰茅斯投运,年处理量约10,000吨。
- 公司与KBR建立全球合作,由KBR负责技术国际授权,支持亚洲、美国市场部署。
- 技术已在多种聚乙烯和聚丙烯废料流中验证,涵盖包装、薄膜及汽车材料领域。
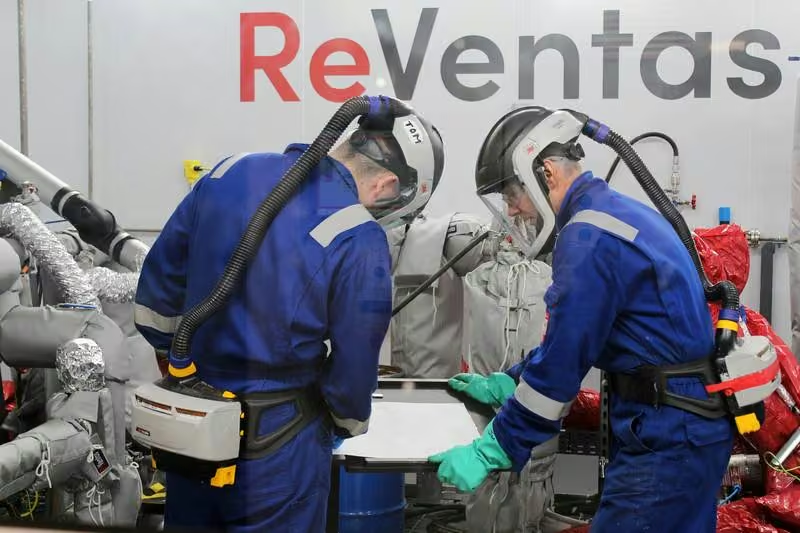
苏格兰塑料回收企业ReVentas正雄心勃勃地推进其溶解回收技术的全球布局,计划通过遍布各地的再处理设施网络实现商业化部署。这家2020年成立于利文斯顿的企业,过去六年间专注于该技术的研发与规模化放大,目前正筹备商业落地,苏格兰亦在其首座大型设施选址的考量范围内。
公司成立后不久便迎来关键里程碑,成功获得欧洲创新委员会(EIC)“地平线2020”加速器计划资助。创始人兼首席执行官Tom Rose表示,这笔资助“真正推动我们将实验室成果转化为中试装置”。此后,公司称已持续优化技术,在多种原料上完成验证,并不断扩大利文斯顿中试设施的产能。2026年7月,ReVentas再获苏格兰企业局(Scottish Enterprise)350万英镑拨款,作为900万英镑项目的一部分,旨在加速技术迭代并提升处理复杂废物流的能力。“我们已在多种原料上验证了技术可行性,”Tom表示,“如今我们正步入商业增长阶段。”
下一重大节点是首座商业化规模设施的建设,目前计划于2029年初投入运营,格兰茅斯(Grangemouth)为潜在选址。对ReVentas而言,在本土实现规模化极具吸引力。“我们首先是一家苏格兰企业,非常希望能在孕育我们的国家率先实现技术规模化,”Tom说。该设施预计年处理量约10,000吨,未来更大规模设施(30,000至50,000吨级)已在规划中。与此同时,ReVentas与工程公司KBR建立全球合作,由KBR负责技术国际授权,并支持其在亚洲、美国等市场的部署。
技术与原料
溶解回收既不同于化学回收,也不同于传统机械回收。该工艺采用溶剂法,能够从分类后的塑料废料中定向溶解特定聚合物,将其与添加剂及复合材料分离并提纯。在原料方面,Tom介绍,公司已在多种聚乙烯和聚丙烯废料流中验证了该技术,涵盖包装、薄膜及汽车材料等领域。对于首个商业化设施,公司初期将聚焦于来自现有回收体系的瓶盖,随后逐步拓展至更广泛的包装及汽车塑料领域。“瓶盖将是首批原料。尽管目前已有回收渠道,但此举旨在成功实现规模化生产的第一步,”Tom表示,“核心在于降低原料风险和技术风险。”
过滤杂质
在开发新型回收工艺时,原料质量与杂质控制往往是关键考量。尽管前端分拣仍有助于提高目标聚合物浓度,但Tom指出,溶解过程本身即可去除杂质。“溶解回收的一大优势在于,无需单纯依赖分拣,而是在工艺过程中直接过滤掉所有杂质,”他说,“该技术对杂质的耐受性远超预期。”
质量、成本与碳效益
谈及技术优势时,Tom指出,再生聚合物若要实现商业化成功,必须同时满足质量、成本及碳绩效三项要求。“价格必须处于市场可接受区间,碳足迹必须显著低于原生材料,且最终产品品质需达到食品级应用标准。”“我们技术的优势在于能够同时实现这三项目标。”他表示,该工艺可生产适用于食品及化妆品领域的材料,同时在经济性和碳绩效上更接近机械回收,而非化学回收。
验证技术的规模化可行性
近年来,先进塑料回收领域吸引了大量投资,但多个备受瞩目的项目却难以实现商业化规模。对于希望将新的循环技术或商业模式推向规模化发展的机构,Tom有何建议?他指出,尤其是在化学回收领域,许多技术曾对可处理的原料种类及产出能力作出过大量承诺。Tom表示,许多企业在首座工厂中便选择极具挑战性的原料,以追求最大的经济收益。而ReVentas则专注于首先证明该技术能够在规模化条件下稳定运行。正因如此,该公司计划从稳定的原料流入手,展示商业化规模下的运行表现,随后再逐步拓展至更复杂的材料。
英国塑料回收体系的重要组成部分
展望未来,Tom认为溶解回收有望成为英国更广泛塑料回收体系中的重要组成部分,尤其是在再生材料需求持续增长的背景下。他表示,该技术将占据供应端的相当大份额,并满足为满足各项即将出台的法规所需的大量需求。不过,他明确强调,溶解回收并非旨在取代现有的回收路径,而是作为机械回收与化学回收的补充,共同构成提升塑料循环性的综合方案。
编辑观点
ReVentas通过锁定瓶盖等稳定原料切入,规避了先进回收常见的原料波动风险,为溶解回收商业化提供了可验证路径。产业链应关注其2029年设施投运后的实际运行数据,评估该技术在复杂废物流处理中的成本与碳绩效表现,以优化再生料供应结构。
常见问题
ReVentas首座商业化设施何时投运?
计划2029年初投入运营,选址格兰茅斯。该设施年处理量约10,000吨,未来将规划30,000至50,000吨级更大规模设施,目前正推进技术迭代与复杂废物流处理能力。
溶解回收如何控制杂质并保证食品级?
工艺在溶解过程中直接过滤杂质,对杂质耐受性远超预期。该技术能同时满足质量、成本及碳绩效要求,产出可达食品及化妆品级标准,碳足迹显著低于原生材料。
ReVentas初期为何选择瓶盖作为原料?
为降低原料风险和技术风险,确保规模化稳定运行。瓶盖来自现有回收体系,流入稳定,是证明商业化规模下运行表现的第一步,后续再拓展至包装及汽车塑料领域。