【德国】可回收风机叶片成为焦点
要点
- 欧盟Recreate项目由Horizon 2020资助,协议编号101058756,约20家伙伴参与。
- 风机叶片设计寿命约20年,最长不超过30年,千禧年后欧洲每年产生数万吨退役复合材料。
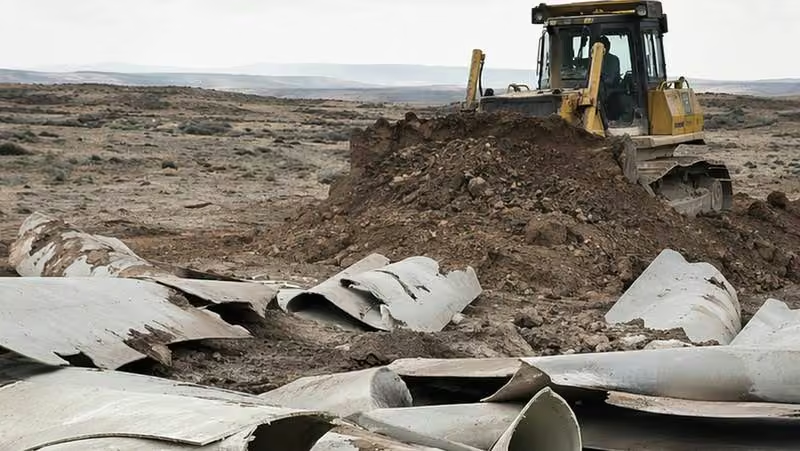
- 欧盟明令禁止玻璃纤维增强塑料退役叶片填埋,热回收或水泥掺入均非可持续方案。
- 弗劳恩霍夫IWU研究所研发模块化叶片,前缘采用天然纤维增强热塑性塑料,支持可拆卸更换。
- 拉挤成型工艺用于生产承力梁,前缘采用纤维增强复合材料半成品经自动化模压成型。
风力涡轮机及叶片的设计使用寿命约为20年,最长不超过30年,届时需进行更换。千禧年初,风电行业迎来爆发式增长,导致欧洲每年将有数万吨复合材料达到使用寿命终点。其中,由玻璃纤维增强塑料制成的退役叶片给循环经济带来了严峻挑战:热回收或粉碎后作为微量纤维掺入水泥均非可持续方案,而欧盟基于充分理由已明令禁止此类材料填埋。在欧盟“Recreate”项目中,弗劳恩霍夫IWU研究所携手合作伙伴,为未来风电设备在材料选型、连接工艺及设计层面开辟新路径,旨在实现磨损部件的可更换性,并确保其由可回收材料制造。
叶片分段展示具备循环潜力的设计,前缘可更换以延长使用寿命(图片:Fraunhofer IWU)
当前风电叶片几乎完全采用双壳体结构制造。该工艺首先分别制作两个独立的半壳,随后将其粘合为封闭的叶片整体。这种构造方式支持远超80米的超长叶片,且与纤维增强复合材料高度兼容。生产始于大型加热阴模,每套模具对应一个半壳。在模具内,需逐层铺设玻璃纤维及部分碳纤维织物,通常完全依赖手工操作。夹层结构中的芯材同样需人工定位,随后继续叠加纤维层。接着,在真空环境下使用环氧或聚酯树脂对干态纤维结构进行浸渍、固化,并脱模。经过大量后期加工后,在其中一侧半壳内安装肋条或梁,将两个半壳精确对齐并进行大面积粘接。该流程劳动密集度极高,尤其在纤维铺设、芯材定位及最终表面处理环节,由于部件尺寸巨大且几何结构复杂,目前难以实现完全自动化。因此,生产主要集中于劳动力成本较低的国家。
叶片前缘是影响风机叶片使用寿命的关键因素。该部位长期暴露于风、尘、雨等恶劣环境中,在不同工况下往往最先发生磨损。若前缘无法作为独立模块进行更换,整支叶片将彻底报废。德国弗劳恩霍夫工业工程研究所(Fraunhofer IWU)沃尔夫斯堡分所的尤斯图斯·冯·弗雷登(Justus von Freeden)及其合作伙伴正是针对这一痛点展开研究:他们研发的研究型叶片采用模块化架构,在演示样机中,所有组件均粘接于连续承力梁(Holm)周围,其中由热塑性塑料与天然纤维制成的前缘通过可拆卸粘接结构实现可更换性。
随着前缘磨损加剧,气动性能随之恶化,机组效率下降。若能及时更换前缘,即可在长周期运行中维持机组效率,从而保障项目的经济性。
此外,在IFAT展会上展示的演示样机在设计上(面向制造,Design for Manufacturing)还承载着一项雄心勃勃的目标:借助高自动化水平,未来风机叶片乃至风电核心部件有望在欧洲实现经济化生产。这一目标的重要支撑技术是早已成熟的拉挤成型工艺(Pultrusion)。该工艺将连续纤维拉过树脂浴,经加热喷嘴固化后成型为型材。例如,承力梁可作为连续型材拉挤生产,并按需长度切断;前缘则可采用由连续纤维嵌入热塑性塑料基体构成的纤维增强复合材料半成品(即织物增强板),通过加热并在高度自动化的流程中完成模压成型。
采用拉挤成型承力梁及部分再生材料的研究型叶片(图片来源:RES-T)
与玻璃纤维增强热塑性塑料相比,天然纤维增强热塑性塑料(NFRTP,如研究用风机叶片中所采用的材料)更适用于R策略(Reuse、Repair、Refurbish、Remanufacture、Recycle,即重复使用、维修、翻新、再制造、回收)。原因在于,天然纤维增强热塑性塑料在多次使用、维修及回收阶段表现出更强的鲁棒性,且关键损伤机制较少。因此,天然纤维增强热塑性塑料能够更有效地融入面向循环的设计(Design-for-Circularity)概念及贴近实际的循环策略中,这一优势在机械回收领域尤为显著。在机械回收过程中,部件在寿命终结时被粉碎、熔融,并重新加工成复合材料或半成品。相较于玻璃纤维增强热塑性塑料,NFRTP更能耐受此过程中不可避免的纤维长度缩短。这是因为天然纤维的增强作用是逐步减弱的,而非从“增强”状态突然退化为纯粹的干扰杂质。
在欧盟“Recreate”项目中,来自科研与工业界的约20家合作伙伴在意大利米兰理工大学(Politecnico di Milano)的协调下,共同研发适用于可循环纤维增强塑料的回收技术。在可重复使用风机叶片纤维增强结构示范器的设计与制造过程中,参与方除弗劳恩霍夫IWU研究所和弗劳恩霍夫WKI研究所外,还包括Invent GmbH、RES-T以及Rescoll Applus。
“Recreate”项目由欧盟“地平线2020”(Horizon 2020)研究与创新计划资助,资助协议编号为101058756。“Recreate”项目的其他合作伙伴包括:坦佩雷大学(Tampere University,芬兰)、ICAM Ouest(法国)、帕特拉斯大学(University of Patras,希腊)、Fundacion Gaiker(西班牙)、法国国家科学研究中心(CNRS,法国)、Invent GmbH(德国)、Iris Technology Solutions(西班牙)、Cobat Compositi(意大利)、Rescoll(法国)、N. Benasedo S.p.A.(意大利)、Carbon Cleanup GmbH(奥地利)、EDAG Engineering Group AG(瑞士)、Head Sport GmbH(奥地利)、Geven S.p.A.(意大利)、APRA Europe(比利时)、AVK – Industrievereinigung Verstärkte Kunststoffe e. V.(德国)、Grifo Multimedia Srl(意大利)、Giacomelli Media Management(斯洛文尼亚)。
编辑观点
该案例表明,大型复合材料部件的循环化需从设计源头介入,模块化与可回收材料选型是关键。从业者应关注天然纤维增强热塑性塑料在机械回收中的性能优势,以及拉挤成型等自动化工艺对降低制造成本、提升欧洲本土生产竞争力的潜力。
常见问题
Recreate项目如何设计风机叶片前缘?
前缘采用天然纤维增强热塑性塑料,通过可拆卸粘接结构实现独立更换。该设计避免整支叶片因局部磨损报废,符合面向循环的设计原则。
为什么选天然纤维而非玻璃纤维?
天然纤维在机械回收中耐受纤维长度缩短能力更强,增强作用逐步减弱而非突然失效。相比玻璃纤维增强热塑性塑料,其更适用于重复使用及回收阶段。
拉挤成型在叶片生产中有何作用?
拉挤成型用于生产连续型材承力梁,支持高自动化生产。该工艺成熟且能降低劳动密集度,助力风机核心部件在欧洲实现经济化制造。