【德国】Pruvia在根多夫化工园区建设热化学回收装置
要点
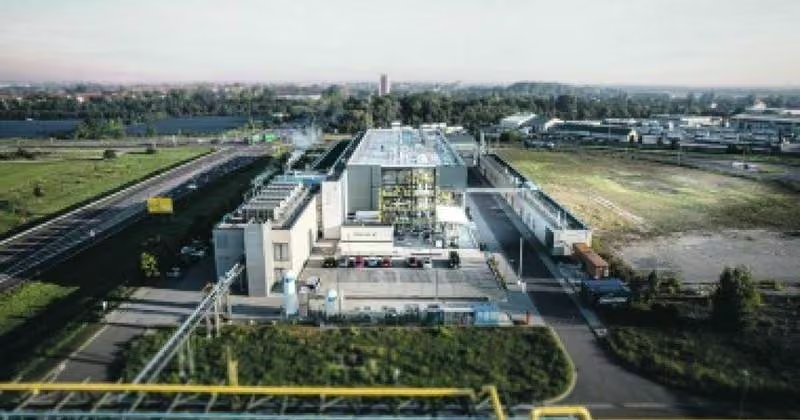
- Pruvia在Gendorf化工园区建设MLM-R装置,处理能力最高70,000吨/年
- MLM-R技术在莱纳化工园区示范装置实现70%-80%产品收率
- 该技术成熟度被评定为TRL 8,具备工业化应用条件
- 热解过程需在400°C-550°C隔绝氧气环境下进行,温度过高产生不可冷凝气体
- Pruvia技术总监Maria Laura Mastellone拥有25年气化与裂解领域研究经验
全球每年塑料产量超过4亿吨,主要依赖化石原料。纯净且分类良好的塑料组分可通过机械回收进行处理,但所得再生料在接触敏感及高要求应用场景中的适用性有限,且随着添加剂含量增加及加工循环次数增多,其质量会显著下降。位于菲尔特(Fürth)的Pruvia公司系统性地应对了这些挑战,并开发出一项创新的裂解技术。技术总监Maria Laura Mastellone在气化与裂解技术领域拥有超过25年的应用研究经验,为该项技术的工程化实施奠定了坚实基础。
该技术的核心在于通过惰性颗粒状载热体进行直接能量输入,从而在反应器内实现均匀的温度分布。这一机制能够精准设定裂解条件,确保产品品质的稳定性。载热体上产生的结焦物质通过内在工艺步骤进行能量回收,不仅显著降低了整体能耗,还避免了将其作为废弃物处理。此外,整个过程中几乎不产生废水。这两点对于技术的规模化应用及环境友好性至关重要。
Pruvia将此技术称为MLM-R,名称源自发明人姓名缩写。该技术已获专利,并于2020年在意大利那不勒斯附近的中试装置中成功验证。在后续工艺开发中,公司聚焦于稳健的规模化扩展及连续化运行。2023年,一项技术精简、运行稳定且具备经济规模化潜力的解决方案已在莱纳(Leuna)化工园区的示范装置中落地。
在驻该园区的弗劳恩霍夫化学与生物过程中心(CBPs)的支持下,团队开展了多轮测试,评估了来自生活垃圾的多种混合塑料组分,重点针对富含聚烯烃的废弃物。通过系统性的工艺优化,最终实现了相对于进料流量70%至80%的产品收率。
除废物特性分析外,示范运行期间还重点考察了关键工艺工程问题,特别是自动化、过程控制及装置设计。在投资者进行技术验证以及面向工业界评估的过程中,该技术的成熟度依据既定标准被评定为TRL 8,这是迈向工业化应用的关键里程碑。
基于积累的运行经验及模块化装置设计的验证,首个商业化项目目前正在Gendorf化工园区实施。该装置将分两个扩建阶段建设,建成后处理能力最高可达70,000 t/a塑料废物。选址方案便于精准融入现有工业与废物处理体系,并充分利用与周边企业的协同效应。由此,Pruvia为建立工业规模下经济可行且技术可扩展的循环价值创造模式奠定了基础。凭借占地面积小、装置投资低、运行成本低等具有经济吸引力的核心指标,稳健的MLM-R技术在国际上受到高度关注与需求。
热解:循环经济的关键
受污染的异质塑料混合物及层压材料无法通过现有回收方法处理,通常只能进入热值利用(焚烧)环节并产生相应的CO2排放,或大部分仍被填埋。在这两种情况下,塑料资源均处于线性流程中,要么未被利用,要么永久丧失。化学回收,尤其是热解,为可持续循环经济提供了新路径:不再将塑料作为材料直接利用,而是通过原料级过程将其裂解并转化为所谓的热解油。这些热解油可作为二次原料在石化工业中替代化石石脑油,用于生产塑料制造的基础原料。该工艺可处理多种塑料组分,特别是难以回收的混合塑料组分。
从废弃物到可循环产品的技术路径极具挑战性。热解是一种吸热过程,处理塑料废弃物时需在隔绝氧气的环境下将温度提升至400°C至550°C。在此过程中,长链聚合物分子被裂解为较短的片段。随后,生成的热解气经过冷凝处理,其化学与物理特性主要取决于链长分布。除原料组成外,反应参数对结果具有决定性影响,包括热解温度、温度分布的均匀性、停留时间及压力。当温度高于550°C时,裂解程度加剧,产生更多短链片段及不可冷凝气体(C1–C4);若温度低于400°C,则裂解不完全,主要生成长链石蜡及蜡质物质(C22+)。
热解技术的挑战与应对方案
作为热过程,热解面临两大核心难题。其一,塑料的热导率较低,阻碍了有效能量输入,而裂解过程需要足够能量以打断聚合物分子键。其二,在热交换界面处易发生结焦,形成含碳的焦油状残留物。
传统热解工艺,如采用加热搅拌釜反应器,依赖外部间接供热。这种方式不可避免地导致反应器内部出现温度梯度,进而造成裂解产物不一致:温度过低时,长链石蜡及未完全转化的物质占主导;温度过高时,则主要生成短链化合物,部分甚至呈不可冷凝的气态。
旋转反应器或安装内部搅拌元件等对策旨在抵消上述效应,但随着处理量的提升,这些机械方案正面临物理与运行层面的极限。此外,高温表面尤其是热交换面上结焦的问题日益突出。此类残留物会持续附着,不仅降低有效热输入,还削弱转化效率。更关键的是,这些残留物构成一种受污染的高热值废物流,需通过复杂的技术手段进行分离,并付出高昂成本单独处置。因此,从工艺、经济及监管多个维度来看,系统性减少结焦生成至关重要。
热解等化学回收工艺正承担新的关键角色,其最大挑战在于技术供应商(如Pruvia)必须跨越的技术鸿沟:一方面,输入端是宏观可定义的异质废物流,其特性由多种聚合物类型的百分比组成、水分、添加剂以及有机和无机杂质共同决定;另一方面,石化工业要求输出端为化学定义明确的产品,需满足分子层面的指标,包括沸程、粘度以及ppm级别的杂原子含量等理化性质。
要打通这两大工业领域,需对回收技术、高分子化学、化工过程工程以及石化深加工的物料要求具备全面深入的理解。总部位于菲尔特(Fürth)的Pruvia公司,正将其技术布局于回收产业与石化工业的交汇点。
编辑观点
MLM-R技术突破热解工艺瓶颈,为低值混合塑料提供高值化路径,推动化学回收从概念走向规模化应用。从业者需关注该技术对传统机械回收的补充作用,以及热解油在石化工业中的替代潜力,提前布局相关分选与预处理环节。
常见问题
Pruvia的MLM-R技术如何解决热解结焦问题?
通过惰性颗粒载热体直接输入能量,实现反应器内均匀温度分布,避免局部过热导致结焦。结焦物质通过内在工艺步骤回收能量,既降低能耗又避免废弃物处置成本。
MLM-R装置在Gendorf的产能规模是多少?
建成后处理能力最高可达70,000吨/年塑料废物。该装置分两个扩建阶段建设,选址便于融入现有工业与废物处理体系,利用周边企业协同效应。
MLM-R技术相比传统热解工艺有哪些优势?
传统工艺依赖外部间接供热导致温度梯度,产物不一致且结焦严重。MLM-R通过均匀控温实现70%-80%产品收率,几乎不产生废水,且结焦物质可回收能量,显著降低运行成本。