单螺杆挤出机产量降低的原因:屏障螺棱入口设计缺陷
要点
- 合理设计的屏障螺棱可将挤出产量提升最高20%。
- 屏障型螺棱高度比主螺棱低,约为螺杆直径的0.5%至1.5%。
- 案例中比产量从5.5降至3.6 lbs/(hr rpm),降幅达35%。
- 形成均匀降解状态需约13天,工艺波动会导致降解树脂脱落。
- 屏障段固体原料区宽度比上游输送区窄15%时会出现产量受限。
单螺杆挤出机中,屏障型螺棱的入口设计可能存在缺陷。若屏障设计不当,不仅会限制产量,还会导致挤出产品中出现降解树脂。下文将对此进行详细解析。
合理设计带有屏障型螺棱的塑化螺杆,相较于仅配备普通螺棱的塑化螺杆,可将挤出产量提升最高20%,同时降低排料温度。若后续工序连接麦道克(Maddock)混合器,可根据具体用途优化挤出物的质量与速度,从而最大化生产效率。
该技术首次采用了沿螺杆输送方向将压缩后的固体原料从塑化槽中分离的概念。图1展示了包含主屏障的塑化段主螺棱叶片在垂直方向上的剖面图。压缩后的固体原料层位于主螺棱的后部。树脂原料的塑化过程,依赖于固体原料与机筒壁之间形成的薄塑化膜所释放的能量。
塑化膜释放的能量向固体原料区域传递,使界面处的树脂熔融。随后,熔融树脂越过屏障型螺棱进入塑化段。屏障型螺棱的高度比主螺棱低,约为螺杆直径的0.5%至1.5%。以直径6英寸(15.24厘米)的螺杆为例,屏障型螺棱比主螺棱低约0.030至0.090英寸。屏障型螺棱的作用是提高原料的分散混合程度,并防止大块固体树脂颗粒流入塑化槽。
商业化应用的屏障塑化段设计有多种方案。其中性能最优的设计之一,是在加料段和计量段采用与螺杆直径相同的首距(Lead length:沿螺杆轴向测量,相邻两螺棱之间的距离,表示螺杆每旋转一周原料移动的轴向距离)。
屏障型螺棱的主叶片及屏障型螺棱的首距可增至螺杆直径的1.25至1.40倍。增加首距可拓宽该段的总宽度。固体原料段的宽度通常为塑化段宽度的约2倍。固体原料段在入口处最深,随着向出口方向延伸,深度逐渐变浅、宽度逐渐变窄。塑化段则相反,起始部分较浅,末端最深。如前所述,商业化应用的设计存在多个版本。
产量控制过程
对于机筒内壁光滑的圆柱形塑化挤出机,计量段应负责控制产量过程。然而,若屏障设计不当,可能导致产量受限。此时,挤出机将以较低的比产量(Specific rate:单位产量)运行,导致挤出产品中出现降解树脂。
比产量是挤出机产量除以螺杆转速的数值,单位为lb/(hr rpm)。由于产量受限,螺杆计量段可能仅在零压力下部分填充塑化物料。对于聚乙烯(PE)树脂,螺杆上未完全填充的区域可能形成降解凝胶(Gel)。这些凝胶若从螺杆上脱落,如图2所示,会在铸膜产品中造成缺陷。
假设一台直径3.5英寸(8.89厘米)、配备屏障塑化段螺杆的挤出机,其比产量为3.6 lbs/(hr rpm),而计量段计算出的比产量为5.5 lbs/(hr rpm)。这表明计量段未能控制产量,而是由计量段上游的某些装置控制了产量。
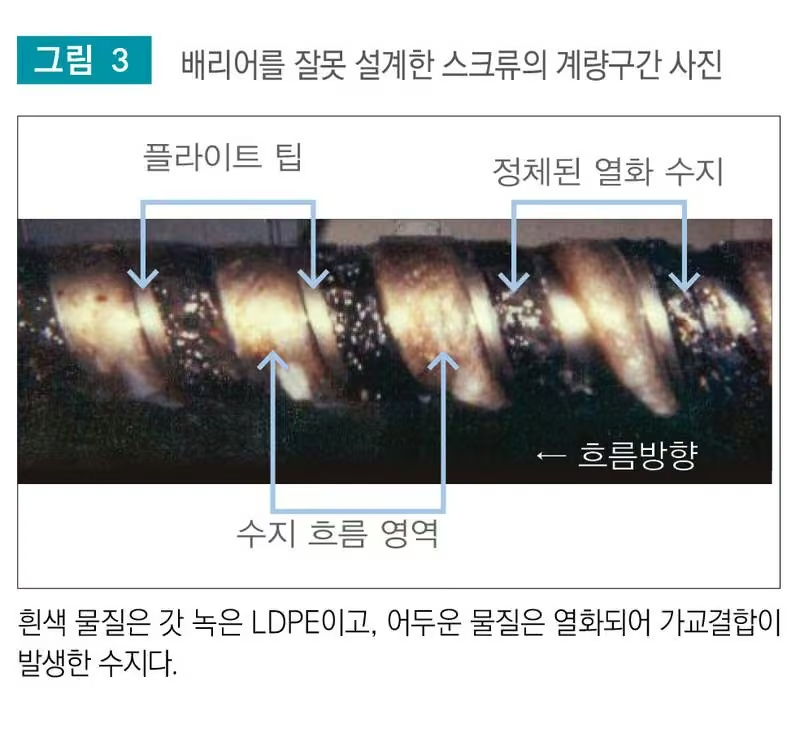
停机后取出高温螺杆,图3展示了该螺杆计量段的照片。通道前壁可见刚塑化的树脂。螺杆初始安装时,该段逆向方向无树脂残留,但长期运行后,后端出现了树脂滞留。
图4展示了降解树脂与新树脂分布模式的示意图。如图3所示,形成均匀的降解状态需要约13天。只要工艺出现轻微波动,部分降解树脂就会从螺杆上脱落。后续工序中的麦道克混合器会将这些脱落的降解树脂破碎成多个小碎片,导致最终薄膜产品中出现多处凝胶。
在上述案例中,比产量从5.5 lb/(hr rpm)降至3.6 lb/(hr rpm),降幅达35%。从挤出机中取出螺杆后,发现固体原料在屏障段入口处被压缩。这表明压缩后的颗粒阻碍了原料向屏障段的流动。此外,仅比产量的下降就导致计量段树脂填充不完全,引发树脂降解,最终在薄膜产品中产生凝胶。
屏障塑化段入口处的流动受限,源于固体原料可流动区域的宽度缩减。例如,图5所示的入口设计用于直径2.5英寸(6.35厘米)的螺杆时,出现了产量受限问题。在此情况下,屏障段固体原料区的宽度(W2)比螺杆上游固体原料输送区的宽度(W1)窄15%。
尽管增加了屏障段的导流长度,但熔融树脂输送段的加入反而压缩了固体物料的输送通道。这种屏障结构会限制物料向螺杆后续段的输送,导致计量段无法完全充满,只能部分运行,如图3所示。即使屏障段导流长度达到螺杆直径的1.4倍,这种输送限制仍可能发生。
在屏障入口处,压缩后的致密物料层需从固体输送段重新排列至屏障螺棱段的固体物料区。若该段设计能确保物料顺畅重排,挤出机即可按设计速率运行;反之,若重排受阻,入口前空间的压力将升高。
压力升高会加剧流动树脂表面颗粒与机筒壁之间的摩擦,释放更多能量,形成通过机筒壁传导的能量通量。当能量通量过高时,屏障入口上方的机筒段温度可能超过设定值。
在排查此类问题时,应确认该段温度是否持续超出设定值,或固体输送段是否因该段温度过高而加强了冷却。
为缓解流量限制,可移除熔融段入口处的金属部件,使部分固体物料有意进入熔融段。图6 B)展示了改进后的螺杆,而图6 A)为未修改的同类螺杆。
具体改造方案为:在屏障螺棱延伸至核心区域、距入口约1.5圈螺杆长度的范围内将其移除;随后,在后续圈数内,使屏障螺棱从熔融段路径点逐渐升高至全高度,同时螺棱宽度逐步收窄。
此类流量限制缓解措施在某些螺杆设计中实施难度较大。专业螺杆设计师和制造商对此类问题及相应解决方案均有深入经验。
编辑观点
该案例表明,再生塑料加工中的凝胶缺陷往往源于螺杆微观设计而非原料本身。从业者应关注螺杆屏障段的几何参数,特别是入口宽度与导流长度,避免在rPE等热敏性再生料加工中因局部过热导致批次报废。
常见问题
屏障螺棱入口设计不当为何会导致产量下降?
入口设计缺陷会限制固体原料向屏障段的流动,导致计量段无法完全填充。当比产量从5.5降至3.6 lbs/(hr rpm)时,未填充区域形成降解凝胶,最终在薄膜产品中造成缺陷。
合理设计的屏障螺棱能带来多少产量提升?
合理设计可将挤出产量提升最高20%,同时降低排料温度。若后续连接麦道克混合器,还能根据用途优化挤出物质量与速度,最大化生产效率。
如何缓解屏障塑化段入口的流量限制问题?
可移除熔融段入口处的金属部件,使部分固体物料有意进入熔融段。具体方案是在距入口约1.5圈范围内移除屏障螺棱,随后使其从熔融段路径点逐渐升高至全高度,同时收窄螺棱宽度。