特辑:提升可持续性与循环性的工程塑料
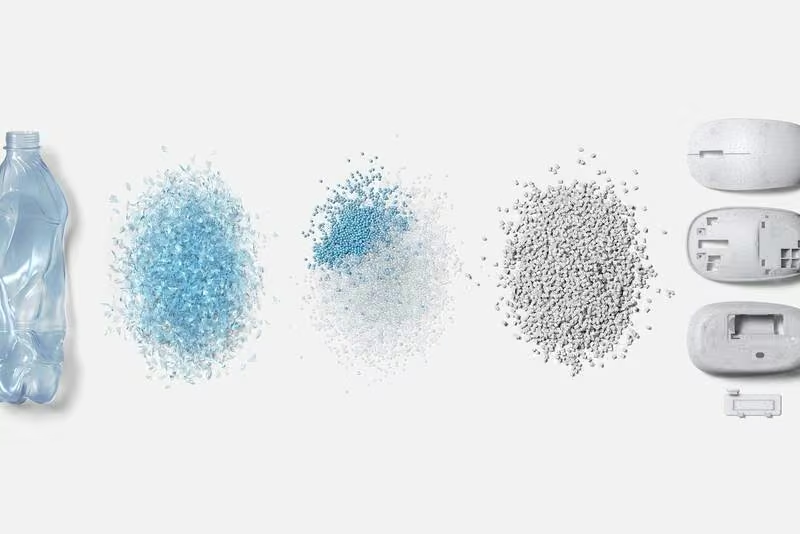
要点
- OECD预测2060年全球塑料废弃物量将在2019年基础上增加近三倍,其中一半将被送往填埋场。
- Neste NEXBTL工艺替代化石原料可使碳排放量最高降低85%,该工艺将可再生脂肪转化为高品质原料。
- SABIC在沙特建设了全球最大碳捕获设施,具备500千吨二氧化碳捕获能力,用于转化高价值化学品。
- LG化学于2019年率先生产白色再生ABS,目前供应含60% PCR的PC,计划扩展至85% PCR产品线。
- 全球塑料整体回收率长期徘徊在10%以下,2060年再生塑料在总使用量中占比预计不超过12%。
在开发新型工程塑料之前,必须首先解决回收难题。如今,一种再生且可回收的工程塑料已经问世,其机械性能可与基于化石原料的工程聚合物相媲美。然而,相较于全球塑料废弃物所构成的“海洋”,这一进展不过是沧海一粟。
推动循环型可持续塑料经济的组织,有时也会使用“从摇篮到摇篮(Cradle to Cradle)”这一表述,但其主要关注对象往往是包装材料或一次性用品,而非工程塑料。这主要是因为包装和一次性产品的数量占绝对多数,且它们是造成环境污染的典型塑料。
总部位于法国巴黎的经济合作与发展组织(OECD)指出,塑料污染的增速已超过废弃物管理和回收努力的速度。多年来,全球塑料的整体回收率一直徘徊在10%以下。
OECD预测,到2060年,全球塑料废弃物量将在2019年的基础上增加近三倍,其中一半将被送往填埋场。在此期间,塑料向环境的泄漏量以及塑料产生的温室气体排放量将增加一倍以上。尽管回收率有所提高,且再生塑料的增长速度将快于原生原料,但到2060年,再生塑料在塑料总使用量中的占比仍不会超过12%。
然而,工程塑料原料供应商正竞相推出可持续发展计划,以满足最终产品制造商客户的需求。随着应对气候变化的各项监管措施逐步落地,可持续设计的重要性日益凸显。
这些努力需要采取多项相关措施。例如,提高用于加工再生原料或生物基原料的基础化学品及中间体的可持续性,以及通过使用可再生能源等手段提升塑料制造过程的可持续性。实现循环经济的最后环节,是利用机械或化学工艺将塑料废弃物转化为新原料,并建立从最终产品到原料加工企业的回收体系,以便进行再利用。
实现“从摇篮到摇篮”循环经济愿景,有赖于众多私营和公共企业的合作。除了企业间的协作与伙伴关系外,还需要开发相关生态系统,这可能需要更长时间,并涉及一定程度的标准化工作。
更可持续的工程塑料
再生或生物基可持续工程塑料的机械性能与现有石化工程塑料相当,这一现状已持续了一段时间。
Neste Renewable Polymer & Chemicals的价值链开发负责人表示:“无论是通用塑料还是工程塑料,所有机械性能都完全一致。”
该公司是全球最大的再生燃料生产商之一,其生产的燃料用于塑料原料的制造。最终产品制造商客户希望获得可持续原料,但不愿承担重新制定原料规格或重新进行合规性认证的繁琐程序。他们希望获得与当前所用原料具有完全相同性能的可持续原料。
因此,Neste将确保其可再生或再生原料工艺能够以完全“即插即用”的方式,在现有大型裂解装置中运行。只有这样,后续的其他工艺步骤才无需任何改动。
SABIC美洲地区循环经济负责人指出:“强度、刚度和抗冲击性等机械性能一直是推动工程热塑性塑料发展的动力。直到最近,行业才未能充分认识到机械回收原料的价值,仅将其视为低成本选项。然而,随着客户纷纷承诺环境目标,以及各项监管措施的出台,重新评估这一观点的必要性日益增加,同时再生原料的价值也在提升。”
SABIC的TRUCIRCLE产品通过生产经认证的可持续产品,包括使用生物基原料和经认证的循环聚合物,同时解决了碳排放减少和废弃物问题。SABIC是首批获得ISCC PLUS认证的聚合物生产商之一。此外,以“可持续生物质圆桌会议(Roundtable on Sustainable Biomaterials, RSB)”的可持续性为基础的国际标准化组织(ISO)全生命周期影响评估标准,也可作为其他标准或指南。
杜邦(DuPont)认为,聚合物产品的碳足迹和排放量将成为材料选择中的关键决策因素,因此正致力于产品创新和可持续解决方案的开发,以改善碳足迹。杜邦Delrin产品系列负责人表示:“选择聚合物的设计师和工程师已开始以可持续性因素为选择标准,并基于性能设计部件,从而在考虑机械性能的同时,也兼顾了可持续性。”
科思创全球医疗健康业务市场负责人指出,该公司通过在工程塑料中引入生物循环原料及再生原料等替代材料,正稳步实现其循环性目标。尽管可持续原料在医疗领域尚属新兴概念,但在电子行业早已得到广泛应用。
科思创正在开发基于机械回收技术的聚合物,其设计旨在满足特定应用场景的性能要求,因此性能表现几乎与原生材料无异。不过,该材料仍存在一定局限性。例如,再生聚碳酸酯(rPC)在实现光学性能方面可能面临挑战。相比之下,该公司采用生物循环原料生产的RE系列产品,在物理、机械及光学性能方面,其耐候性表现与现有原生原料持平。
LG化学也向可持续市场推出了基于聚碳酸酯(PC)的再生ABS及消费后回收(PCR)等工程塑料。LG化学发言人表示,公司正着力于从废旧电子产品或家用电器中稳定获取高品质废料,以进一步提升再生塑料的可持续性。
可再生原料与再生原料
杜邦方面表示,当前使用低碳或替代原料面临的最大挑战在于供应短缺及价格波动。随着低碳原料需求的增长,价格波动部分源于供应问题及其他多种因素。
有观点认为,通过多种碳捕获技术直接从空气中提取二氧化碳来生产原料,是更为理想的方案。例如,2015年,沙特基础工业公司(SABIC)在其沙特阿拉伯子公司United(유나이티드)建设了全球规模最大的碳捕获利用设施。该设施具备500千吨的二氧化碳捕获能力,旨在将二氧化碳转化为高价值化学品。
Neste公司也在开展碳捕获技术研究。虽然基于该技术的塑料未来可能实现工业化规模应用,但在此期间,应尽快停止使用化石基物质生产塑料。作为企业,若能以可再生材料替代哪怕极少量的化石燃料或化石基原料,也是对环境保护的贡献。鉴于目前再生原料供应不足,亟需开辟新的供应渠道。
许多观点认为,这一新供应渠道应为生物基原料,尤其是生物循环原料。Neste表示:“通过使用生物基原料,我们在产品源头即实现了碳的分离。全生命周期影响分析显示,若以基于Neste NEXBTL工艺的可再生原料替代化石原料,碳排放量最高可降低85%。”
该工艺能够将多种可再生脂肪和油脂转化为高品质可再生燃料、聚合物及化学品生产所需的原料。
杜邦推出了Delrin Renewable Attributed (RA)产品,作为其可再生平台的一部分。该公司称,该系列产品的基础原料100%为生物基。
SABIC在生物基或可再生原料方面采用多元化供应策略,重点聚焦于不与人类食物链直接竞争的二代生物基原料,如林业产生的纸浆或废弃食用油。全生命周期影响分析显示,该公司认证的可再生PC产品碳排放量降低61%,化石原料耗竭潜力(fossil depletion potential, FDP)最高降低35%。
化学回收与机械回收
由于塑料废料的再利用能显著减少污染,业界正投入大量时间与精力开发更高效的回收技术。
大多数制造商仍采用传统的机械回收方法。例如,LG化学于2019年率先成功生产了利用环保型消费后回收(PCR)生活废料制成的白色ABS。公司表示:“此前,ABS在回收过程中易变脆且褪色,仅能生产黑色或灰色产品。”
LG化学已将再生ABS原料的物理性能提升至接近原生原料的水平,目前正供应含60% 消费后再生料(PCR) PC的高品质环保原料。公司计划将PCR PC含量提升至85%的产品线扩展至聚烯烃、聚氯乙烯等领域。
然而,在许多情况下,机械回收会导致质量和性能随时间推移而下降,反复循环最终会产生性能劣化的产品,且混合废料处理难度较大。因此,回收前需进行适当分类。鉴于此,部分供应商正在评估化学回收等高级回收流程,已有企业开始对该技术进行投资。
SABIC相关人士解释称:“化学回收能够将废塑料分解为基本初始原料,进而制造新原料。利用这些获得的原生材料,可无限制地生产满足特定用途需求的高附加值原料。”
SABIC正与Plastic Energy合作,建设一座采用后者高值化塑料回收技术的设施,计划于2023年第一季度完工。这是全球首座商业化规模的同类装置。SABIC的认证循环聚合物即插即用解决方案,通过对生活垃圾、混合废塑料及消费后塑料进行升级循环加工,有望助力扩大TRUCIRCLE的产能。
该设施以热解油为原料,将混合塑料废弃物经热解转化为可重新投入石化流程的油品。热解过程在无氧条件下对废塑料施加高温高压,确保塑料不会燃烧。SABIC表示,尽管该设施尚未建成,但全球各地对此类设施的需求十分旺盛。
Neste正与Altera Energy合作,基于Altera的热化学工艺开发针对难回收塑料的液化化学回收技术,并已收购Altera相关技术在欧洲地区的权利。
LG化学正与英国Mura Technology(无拉科技)合作,开发利用超临界水进行塑料回收的专有化学回收技术——水热工艺。韩国首座采用该工艺、年处理量达2万吨的塑料回收设施,预计将于2024年第一季度建成。
研究机构IDTechEx指出,围绕热解工艺或解聚/化学回收工艺的环境效益,业界争论持续不断。为此,IDTechEx近期发布了一份聚焦于这两类化学回收方法的报告。
热解工艺的一个局限在于,它无法处理所有类型的废弃物,因此需要预先对废弃物进行分类。此外,在将热解油与新原料一同重新投入供应链之前,还需经过额外的后处理工序。同时,在每一道工序中,都必须综合考虑目标产品的收率、效率及分子量分布等指标。
并非所有聚合物都能顺利实现解聚。该工艺对主要用于容器和纺织品的聚对苯二甲酸乙二醇酯(PET)及聚苯乙烯(PS)效果最佳,但也可应用于聚氨酯、聚碳酸酯(PC)、聚酰胺等工程塑料,以及聚甲基丙烯酸甲酯和部分工程用丙烯酸酯材料。
尽管新技术不断涌现,但塑料废弃物的产生速度依然难以被回收能力所追赶。IDTechEx预测,到2033年,全球通过热解和解聚技术回收的塑料废弃物年处理量将超过2000万吨。
IDTechEx的一位负责人表示:“从化学回收的角度看,这是一个巨大的变化。目前全球各类工艺的回收处理能力仅为每年15万至20万吨。”
然而,2000万吨这一数字,相较于全球塑料废弃物的总量而言仍然微不足道。经合组织(OECD)估计,2019年全球塑料废弃物年产生量已超过3.5亿吨,并预计未来数十年这一数字将持续增长。
可持续制造工艺
大多数供应商正致力于在制造过程中使用可再生能源,以进一步降低产品的碳足迹。部分企业尚处于规划阶段,而另一些企业则已启动大规模相关项目。
例如,杜邦(DuPont)利用100%可再生电力以及城市垃圾焚烧回收的余热,生产可再生Delrin RA产品的基础聚合物。与传统的化石基Delrin(一种通过聚合甲醛制成的强韧弹性塑料)产品相比,该工艺可将碳排放量降低75%,使每千克产品的二氧化碳当量(CO2e)保持在1千克以下。
SABIC已为旗下所有生产工厂制定了实现碳中和的具体路线图,内容涵盖使用可再生原料、转向可再生能源、提升能效、生产设施电气化及碳捕集等。例如,SABIC已制定并正在执行一项战略,计划到2025年部署4吉瓦(GW)的可再生能源装机容量,到2030年提升至12吉瓦。
此外,SABIC正与巴斯夫(BASF)和林德(Linde)合作,对其一台蒸汽裂解炉进行电气化改造。该项目于去年1月启动,其成果将成为全球首座大规模电加热蒸汽裂解装置。
杜邦指出,脱碳工作的主要难点在于复杂性。公司正努力将高度优化的各类设备整合为高效的一体化生产设施。因此,为最大限度地减少废弃物和温室气体排放,必须对每台设备进行系统性优化,但这一过程往往耗时较长。
循环经济:终端产品寿命终结后的回收
在实现循环经济的过程中,最具挑战性的环节或许是塑料原料制造商从终端产品中回收塑料原料。目前,我们的供应链并未针对循环周期的这一最终环节进行适配。
从全生命周期视角来看,这一阶段尤为关键。Neste方面指出:“大部分温室气体排放发生在产品寿命终结、被焚烧、进入填埋场,甚至更糟糕地流入自然环境之时。”
DuPont表示:“工程塑料废料的回收难度远高于普通消费品废料,因为这些部件在设备或产品中经过长期使用并发挥特定功能后才被废弃。这与包装本身即为产品的聚丙烯容器或PET瓶截然不同。因此,收集所有部件并通过回收提取原料是一项艰巨任务。”
以汽车部件回收服务商为例,其工作通常从电机、轮胎等大型部件入手。这意味着汽车其余部分——尤其是那些小于常规回收目标规格的部件——往往未被收集,而是被丢弃至其他场所。然而,这并不意味着需要对整个流程进行彻底改造,只需在车辆回收环节增加对小型部件的收集即可。
Covestro正与多方合作伙伴协作,以解决寿命终结材料的回收问题。其中包括通过美国化学委员会与橡树岭国家实验室合作开展的汽车部件回收项目。SABIC也在整个价值链范围内携手各方,推进多项旨在收集并回收废旧材料的闭环倡议。
构建生态系统
连接“坟墓”(寿命终结)与“摇篮”(新生产)的举措,是促进循环经济建设、构建可持续塑料经济生态系统的必要合作与共同解决方案。
例如,Covestro将共同解决方案视为其可持续发展计划的核心组成部分。该公司表示:“单凭自身力量无法实现循环经济,因此我们不仅在与客户及价值链伙伴合作,也在探索价值链之外的各类伙伴关系与合作形式。”同时强调:“我们正在寻求更具循环性的方法,例如针对特定用途或部件,引导客户采用更少的材料种类,以便更易于组装或回收。”
将可持续性融入设计,确保所有部件均具备回收选项,是DuPont的重点领域之一。LG化学也在加强研发,以提高PCR产品的回收原料含量并改善其性能,同时与全球多家回收合作伙伴展开协作。
该公司表示:“与以往侧重自主研发不同,未来与价值链上下游伙伴的合作将成为关键。”SABIC的合作伙伴在化学回收技术、原料供应、转化技术、终端产品制造及品牌管理等领域拥有专业优势。正是由于成功建立循环经济需要整个价值链的参与,这种跨环节协作显得尤为重要。
编辑观点
工程塑料再生化从“性能妥协”转向“性能对等”,标志着循环经济在高端制造领域的实质性突破。从业者应关注生物基原料的供应链稳定性及ISCC PLUS认证体系,因为碳足迹数据将成为未来材料选型的核心决策因素,而非仅仅是成本考量。
常见问题
再生工程塑料性能真能完全替代原生料吗?
可以,Neste表示其再生原料机械性能与化石基完全一致。该公司确保工艺在现有裂解装置中“即插即用”,无需客户重新制定规格或进行合规认证。
SABIC的TRUCIRCLE产品能降低多少碳排放?
SABIC认证的可再生PC产品碳排放量降低61%。全生命周期影响分析显示,其化石原料耗竭潜力最高降低35%,该数据基于ISCC PLUS认证体系。
LG化学如何突破再生ABS易变脆的难题?
LG化学通过优化工艺使再生ABS物理性能接近原生料。公司目前供应含60%消费后再生料(PCR)的PC,并计划将PCR含量提升至85%。