【意大利】塑料:从废弃物到“南部制造”的资源
要点
- Selectika 工厂年处理能力达 100,000 吨,是欧洲自动化程度最高的聚合物分拣中心之一。
- 2025 年普利亚大区回收塑料总量 102,038 吨,较十年前增长 122%。
- 工厂使用 21 台 Tomra 光学读取器,拦截 60%-70% 进料转化为均质聚合物。
- 莱切省 2025 年人均塑料回收量达 32 公斤,巴里省回收量增幅 15.7%。
- 工厂将 75 名前金属机械工人转化为聚合物分拣专家,实现区域再工业化。
“梦想不会主动找上门,必须主动去追寻。”4月21日,Selectika S.r.l. 的灵魂人物兼运营创始人 Giuseppe Angelo Dalena 在巴里省 Modugno 工厂办公室举行的非正式会议上,以这句话开场。此次会议旨在庆祝该工厂取得的成就与创新突破。自2018年起,该工厂已成为由 Corepla(意大利塑料包装回收、循环与再利用全国联盟)协调的塑料包装产业链中的核心枢纽。Corepla 旗下拥有超过2500家成员企业。
我们通常习惯用单数形式提及“塑料”,但在此情境下,使用复数形式更为恰当。因为 Selectika 的工厂解决了异质包装塑料难以回收这一瓶颈问题。该设施是欧洲自动化程度最高的聚合物分拣中心之一,其职能明确:将混合材料转化为均质物流,以便出售给最终回收商。该工厂年处理能力达100,000吨,不仅限于废弃物管理,更在创造附加值:通过高质量聚合物分拣,将塑料从废料转化为资源,使其具备成为二次原料的条件。
“过去十年间,我们目睹了一场真正的文化变革。塑料分类回收已从孤立行为演变为全民共享的社会习惯,涵盖市民、地方行政机构乃至国家机构。”Corepla 主席 Giovanni Cassuti 表示。他强调,该联盟在彻底改变公众对塑料的认知与管理方式方面发挥了关键作用。
Giuseppe Angelo Dalena 坚持希望被称作“Pino”,这既是他对故土的归属印记,也是深植于其文化根基中的创造。这不仅是被定义为“国内顶尖水平”的技术问题,更关乎区域复兴:一座被废弃11年的建筑群被改造为集研究与知识于一体的工厂。该企业源于再工业化项目,旨在恢复 Modugno 前 OM Carrelli 工厂的生产功能。此次转型为75个家庭提供了尊严与就业机会,将原金属机械工人转化为聚合物分拣专家。
“项目一旦构思完成,就必须付诸实施,否则便会迅速过时。如今,科学与知识日新月异,技术迭代加速,我们作为企业家,唯有紧跟技术步伐,才能为所在区域带来切实效益。”Selectika公司总裁兼首席执行官“皮诺”·达莱纳(Pino Dalena)强调道。
乔瓦尼·卡苏蒂(Giovanni Cassuti)则用数据清晰勾勒出普利亚大区的现状:“2025年,普利亚大区回收塑料总量达102,038吨,较十年前增长122%。这些数字充分证明,集体努力与技术创新相结合,已使塑料成为循环经济及可持续未来的战略性资源。”
Corepla公司总监乔瓦尼·贝洛米(Giovanni Bellomi)对此表示认同:“普利亚大区在分类回收领域持续表现优异。2025年,该大区分类回收量较2024年增长9%,人均年回收量达到26.3公斤,与全国平均水平持平。其中,巴里省(Provincia di Bari)增幅达15.7%,而莱切省(Lecce)表现尤为突出,2025年人均回收量高达32公斤。”
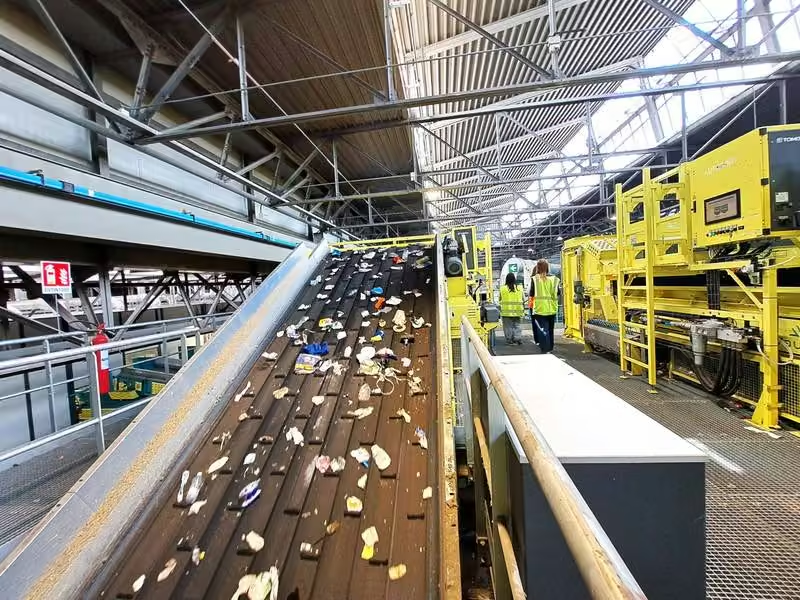
我们穿行于巨大的废料立方体之间,这些废料在接收场地上被整齐地打包堆放。几台挖掘机正在作业,提醒我们切勿偏离人行通道。该设施占地100,000平方米,其中约45,000平方米为有顶棚区域。工厂布局处于行业前沿,专为实现自给自足和最高效率而设计。陪同我们的工程师洛·斯波托(Ing. Lo Spoto)的声音通过耳机传入耳中;若无耳机,机器的轰鸣声将让任何讲解都变得徒劳。
输入端是来自城市分类回收系统的异质混合物料,输出端则是均质化的单一聚合物流。该工厂旨在拦截约60%至70%的进料,将其转化为可直接再循环的聚合物(如PET、HDPE、PP等)。送往焚烧发电厂的物料比例约为三分之一。工厂的“流程工程”按后续阶段逐步展开,以下将逐一详述。
输入端:接收与预处理
物料通过六个接收平台进入工厂,这些平台是城市混合材料在加工前的集中点。预脱脂和系统进料阶段在此启动。整个流程分为两条孪生产线。首个机械处理环节由所谓的“开袋机”完成,其作用是在不粉碎聚合物的前提下释放物料,这是后续光学读取系统准确扫描不同材料分子特征的必要前提。
尺寸筛选
物料经过旋转筛后,进入基于尺寸和形状的首次大规模分选。系统被校准为将物料流分为两大类别:表面积大于A3纸张且小于A3纸张的物体。这一操作有助于分离大体积物体,从而优化下游工序效率。
光学分选
技术核心由21台高分辨率光学读取器(采用Tomra技术)组成。每台读取器均配备光谱记忆库。当物料经过传感器“视野”时,其分子特征会与数据库进行比对。若读取器识别出与其编程目标一致的特定聚合物,便会触发压缩空气喷射,将该物体从主流中偏转分离。该系统依据化学成分(聚合物类型)和颜色进行区分,而非依据形状。这确保了即使是被压扁的容器,也能与完好容器一样被准确识别。
金属分选
与塑料分选并行,系统对异物进行隔离。铁质残留物通过磁选机进行分离。
产出与不可回收物管理
最终产出是按单一聚合物分类的产品。同时,系统也处理PVC的局限性:由于没有任何回收商能够回收PVC,工厂会将其拦截,以防止其污染其他批次。由多种材料构成的包装在技术上属于“不可回收”范畴。这些是异质材料(回收代码07,即“其他”),最终汇入Plasmix,这是一种无法单独分离的材料。该部分物料将通过垃圾焚烧发电进行能量回收,确保资源不被浪费。
编辑观点
高精度光学分选正在重塑机械回收的经济模型,通过提升 rPET、rPP 纯度降低对化学回收的依赖。从业者应关注自动化分选设备的投资回报率及异质包装预处理工艺,以应对日益严格的再生含量要求。
常见问题
Selectika 工厂如何把混合塑料变成均质原料?
通过 21 台 Tomra 光学读取器识别分子特征并喷射分离。系统依据化学成分和颜色区分聚合物,将 60%-70% 进料转化为可直接再循环的 rPET、rPP 等单一聚合物流。
普利亚大区 2025 年塑料回收量有多少?
2025 年普利亚大区回收塑料总量达 102,038 吨,较十年前增长 122%。其中巴里省增幅 15.7%,莱切省人均回收量达 32 公斤,显示区域分类回收体系的高效运行。
Selectika 工厂如何处理无法回收的 PVC 和混合料?
工厂拦截 PVC 防止污染其他批次,并将回收代码 07 的异质材料汇入 Plasmix。这部分物料通过垃圾焚烧发电进行能量回收,确保资源不被浪费,同时保证主产品纯度。