【德国】包装:以注射成型替代热成型
要点
- Arburg在Fakuma 2023展示薄壁IML杯,壁厚0.37mm,使用ISCC认证生物质平衡PP
- 生产循环时间3.95秒,单次产出4个10.4g杯体,流动路径与壁厚比380:1
- MCC Verstraete的Nextcycle IML标签与杯体PP可完全分离,支持纯净分类回收
- 注塑成型较传统工艺降低注射压力,模具温度设定为20°C,能效提升20%
Arburg在Fakuma 2023上展示了一款薄壁IML杯,证明注塑成型(Spritzprägen)可作为热成型的替代方案。该工艺在Arburg电气通用注塑机720 A “Ultimate”上完成。这款由直接驱动的高性能机器拥有2,900 kN锁模力,配备专为高性能优化的1300型注射单元。借助Arburg子公司AMK Motion的精密伺服电机,机器可实现高达400 mm/s的极高注射体积流量和注射速度。
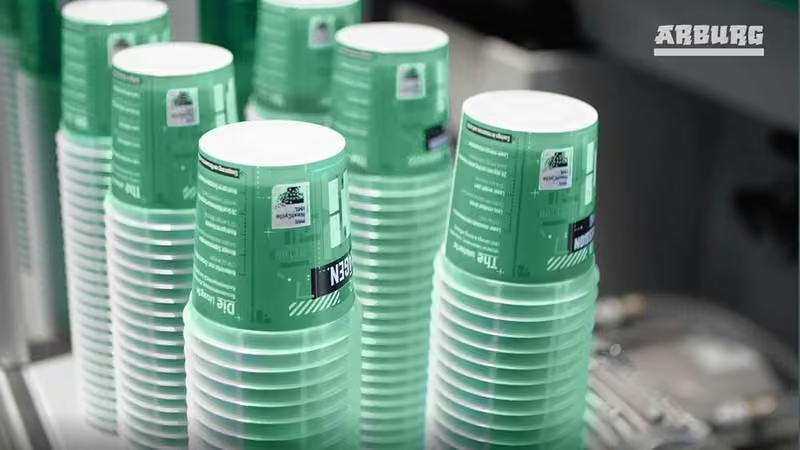
壁厚0.37 mm的IML杯
该注塑机使用Brink的四腔模具,通过注塑成型工艺生产聚丙烯(PP)薄壁IML圆杯。其流动路径与壁厚之比为380:1。为监控工艺,模具配备了六个高分辨率感应式位移测量和成型传感器。在3.95 s的循环时间内,可生产四个重量均为10.4 g、壁厚仅0.37 mm的注塑件。所用塑料为生物质平衡并获ISCC认证,这意味着这些薄壁IML杯在使用后可轻松回收。生产单元中还集成了Brink的侧向进入式机器人,负责放置标签、取出成品杯并将其堆叠到输送带上。
注塑成型比传统注塑更节约资源
这一面向包装行业的资源节约型应用,特别注重材料节省的部件设计和能效。得益于全电动包装机器与注塑成型的结合,在将部件重量从13 g显著降低至10.8 g的同时,能源效率提升了20%。流动路径与壁厚之比同样为380:1。若采用传统工艺,这将需要极高的注射压力,从而增加能耗并加剧模具磨损。因此,该应用选择采用注塑成型工艺。
与经典注塑相比,此工艺所需的注射压力显著降低,且模具温度可设定为20 °C而非12 °C。MCC Verstraete生产的名为“Nextcycle IML”的特殊标签在回收过程中可与杯体PP完全分离,使产品在使用后能够进行纯净分类回收。此外,与热成型不同,该工艺不使用预生产薄膜,也不产生冲压废料。sk
引用说明
当然,您可以在您的网站上引用我们的文章,并链接至我们的原始文章。您网站上的摘要可以包含标题、导语以及正文的第一段。
包装:以注射成型替代热成型
Arburg在2023年Fakuma展会上,通过展示一款薄壁IML杯,证明了注射成型可以作为热成型的替代方案。
关于在您的网站上使用我们内容的其他规定,请参阅常见问题解答。
与本文相关的文章
Wittmann的Primus周边设备为注塑机制造商提供了低成本且材料、能源高效的解决方案。2026年Fakuma现场直播
人工智能可以通过比对工艺、质量和订单数据来安全地支持注塑过程——前提是设定明确的干预界限。
一种可替代铝的聚酰胺,只是EMS Grivory在2026年Fakuma展会上展示的产品之一。
编辑观点
Arburg的IML杯工艺验证了注塑替代热成型在薄壁包装中的可行性,为rPP等再生料在高端包装领域的应用提供技术路径。从业者应关注此类高精度伺服驱动设备在再生料加工中的适配性,以及标签-基材分离设计对回收纯度的提升作用。
常见问题
Arburg展示的IML杯壁厚是多少?
壁厚为0.37mm。该数据来自Arburg在Fakuma 2023展示的薄壁IML杯,使用Brink四腔模具生产,流动路径与壁厚之比为380:1。
该IML杯生产循环时间多长?
循环时间为3.95秒。在此时间内可生产四个重量均为10.4g的注塑件,使用ISCC认证生物质平衡PP材料,标签与杯体可完全分离。
IML杯标签与杯体如何分离?
标签与杯体PP在回收过程中可完全分离。MCC Verstraete生产的Nextcycle IML标签设计支持纯净分类回收,避免混合污染,提升再生料纯度。