【荷兰】Morssinkhof:包装可回收设计背后的实践
要点
- Morssinkhof集团年处理约500,000吨塑料废弃物。
- 赫伦文工厂专门处理家庭垃圾中预分类的HDPE和PP包装。
- 比利时洛默尔新工厂将使特定业务年产能从25,000吨提升至50,000吨。
- PPWR法规将逐步强制要求在更多应用场景中使用再生料。
- 工厂将HDPE包装分为本色、白色、蓝色和绿色四种颜色流。
一瓶洗发水或酸奶盒在投入PMD(塑料、金属、饮料包装)回收桶或普通垃圾桶后,会经历怎样的处理流程?在位于赫伦文(Heerenveen)的Morssinkhof Plastics工厂,业务开发人员Lars van Zutphen向访客展示了家庭塑料包装如何通过回收工艺重新转化为新包装的原材料。此次参观不仅聚焦于技术环节,还深入探讨了法规、设计选择以及市场需求等方面的挑战。
Morssinkhof Plastics是荷兰、比利时、德国和波兰共13家回收企业组成的集团成员之一。该集团每年处理约500,000吨塑料废弃物。位于赫伦文的工厂专门负责处理来自家庭垃圾中已预分类的HDPE(高密度聚乙烯)和PP(聚丙烯)包装。该工厂于2017年启动运营,这一进展部分得益于与宜家(IKEA)的合作——宜家作为少数股东参与了工厂的开发。当时,宜家正在寻找一家能够将消费后塑料废弃物回收为高品质原材料、用于生产新产品的合作伙伴。
Lars van Zutphen,Morssinkhof Plastics业务开发人员。
按颜色分类
Van Zutphen指出,高品质回收始于额外的分类步骤。尽管材料已在分拣设施中按聚合物类型进行了分离,但在赫伦文工厂仍需再次进行分拣。
“如果将所有材料混合在一起,最终得到的将是灰色材料,这会极大地限制其在新型应用中的可能性,”Van Zutphen表示。
该工厂将HDPE包装分为四种颜色流:本色、白色、蓝色和绿色。对于PP材料,同样区分了不同的基础颜色。通过这种分离,产生的原材料在后续加工中更易于着色,从而用于新包装。这使得品牌方在应用再生料的同时,能够基本保留其现有的品牌色彩。
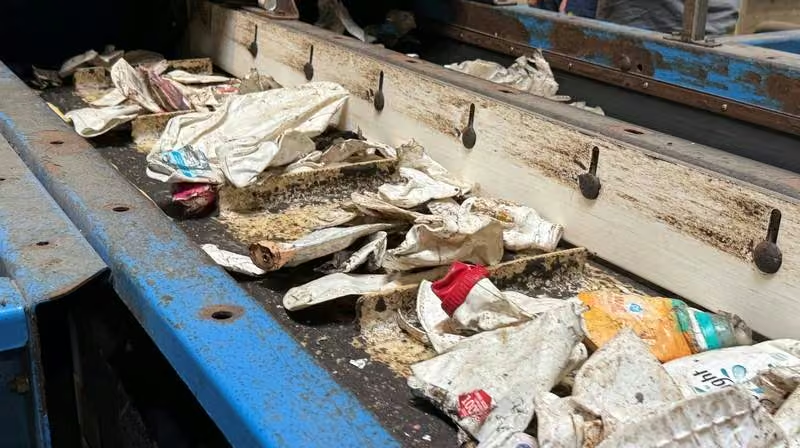
分类完成后,包装被粉碎成碎片并清洗。首先进行的是冷水清洗工艺,随后对材料进行均质化处理。接着,材料进入热水清洗工艺,利用热水、碱液和摩擦力去除标签、残留胶水、油墨及其他污染物。最后,碎片被挤出造粒,形成可重新用于注塑或吹塑工艺的颗粒料。
循环应用
Morssinkhof明确专注于闭环回收。其目标是将一种包装重新转化为类似的包装。
“我们的目标是将PET瓶回收后重新制成PET瓶,将HDPE瓶回收后重新制成HDPE瓶,”范祖特芬(Van Zutphen)表示。
尼维雅(Nivea)、联合利华(Unilever)以及多种家用清洁产品的包装便是典型案例。部分包装目前已完全采用再生材料制造。在此过程中,通常会使用与新品包装颜色一致的再生料流,例如绿色PET瓶的再生料仅用于生产新的绿色PET瓶,蓝色HDPE包装的再生料则仅用于生产新的蓝色HDPE包装。
范祖特芬指出,这一策略不仅提升了包装的可回收性,也保障了高品质原料的供应。当包装设计阶段即充分考量其未来的回收路径时,循环经济闭环将更为紧密。
产能与市场需求存在落差
尽管技术层面已具备条件,范祖特芬认为市场响应仍显滞后。目前,部分再生塑料仍被用于生产地下管道等低附加值产品。
“从技术角度看,我们完全有能力将更多再生材料回用于新包装生产,但包装市场的需求有时未能跟上这一节奏,”他坦言。
原生塑料的价格在此过程中扮演关键角色。在原生料价格低廉的时期,企业仍倾向于采购新原料。范祖特芬表示,《包装和包装废弃物法规》(PPWR)有望改变这一现状,该法规将逐步强制要求在更多应用场景中使用再生料。
为应对日益增长的市场需求,Morssinkhof目前正在比利时洛默尔(Lommel)建设一座规模相当的回收工厂。该项目将使该公司在特定回收业务上的年产能从约25,000吨提升至50,000吨,实现翻倍。
(注:此处原文提及“部分由再生塑料制成的瓶子示例”,因无具体图片内容,仅保留文字说明。)
设计决定可回收性
在演讲中,范祖特芬重点剖析了包装设计对回收效率的影响。他强调,并非所有主流设计原则都天然有利于回收。
以胶粘标签为例,这类标签在清洗环节需彻底去除,导致清洗水负荷显著增加。相比之下,Morssinkhof认为热缩膜(shrink sleeves)是更优方案,因其可在工艺早期通过机械方式轻松分离。
他认为,追求单一材质包装同样需要辩证看待。例如,部分HDPE(高密度聚乙烯)瓶体采用HDPE瓶盖,以实现全单一材质结构,但从回收角度看,这种做法可能带来弊端。他指出:“PP(聚丙烯)瓶盖与HDPE瓶体易于分离,但若瓶盖与瓶体均为HDPE,由于两者所用HDPE牌号不同,分离难度显著增加,并会影响再生材料的性能。”
此外,高覆盖率印刷包装、复杂标签以及含橡胶或金属组件的包装,仍是高值化回收的难点。他以Phisiomer鼻喷瓶为例说明:“该瓶外观与普通白色HDPE包装无异,但内部含有金属及黑色橡胶部件,难以从回收流中剔除。这些杂质会污染白色HDPE料流,并推高处理成本。”
关于IML(模内贴标)标签,Lars van Zutphen指出,其核心缺陷在于标签难以在回收过程中与包装本体分离。他以餐饮行业使用的蛋黄酱桶为例,这类容器本可构成优质的塑料回收料流,但全表面覆盖IML标签,迫使印刷层在清洗环节被去除,油墨随之进入清洗废水,将问题转移至水处理系统。他同时强调,IML在回收层面往往优于其他材质的胶粘标签:许多PP包装的IML标签本身即为PP材质,不会向塑料料流引入异质材料。因此,回收商的主要顾虑并非标签基材,而是必须去除的印刷层、油墨及涂层。
在柔性包装领域,Van Zutphen认为其回收难度高于瓶、杯、盒等硬质容器。Morssinkhof处理的PP料流中虽含少量薄膜,但经济性回收困难。由于薄膜体量不足以支撑独立回收线的盈亏平衡,该公司未将其单独分拣:部分薄膜混入主回收流处理,其余则外运焚烧。
范祖芬(Van Zutphen)预计,化学回收将在薄膜的未来发展中扮演重要角色。他指出,多层聚乙烯(PE)薄膜和层压包装在机械回收方面存在较大难度。随着向亚洲出口塑料废料的限制进一步收紧,欧洲目前仍积压着大量柔性包装,而现有的回收产能尚不足以消化这些物料。对于这类物料流,他认为化学回收是机械回收的一种合理补充。
“凡是能够进行机械回收并重新纳入闭环循环的物料,都应优先采用机械回收方式。但对于聚乙烯和聚丙烯(PP)层压材料,我坚信其未来在于化学回收。”
法规成为关键制约因素
此次会议的一个重要议题是,再生高密度聚乙烯(HDPE)和聚丙烯在食品包装中的再应用空间十分有限。范祖芬表示,当前最大的障碍并非技术层面,而是欧洲的相关法规。
在英国和美国等国家,已存在允许再生聚烯烃用于特定食品接触应用的相关体系。然而,欧洲的审批程序要严格得多。因此,目前高品质再生料主要只能用于非食品领域,例如化妆品、家用化学品和技术产品。尽管如此,范祖芬仍预期,随着技术的进一步发展和法规的相应调整,未来将开辟出新的应用可能。“如果其他国家的实践在技术上可行,我们坚信欧洲最终也应当实现同样的可能性。”
通过扩大产能、投资分拣与废塑料处理技术,并顺应市场对再生料日益增长的需求,莫斯辛霍夫(Morssinkhof)正积极为构建更具循环性的塑料产业链的下一阶段发展做好布局。
源头分离还是末端分离?
范·祖特芬(Van Zutphen)并未在源头分类与末端分类的争论中采取明确立场。他指出,源头分类能够产生更纯净的塑料回收流,因为附着在包装上的有机废弃物较少。然而,消费者经常将非包装类塑料产品,如玩具或其他塑料制品,投入PMD(包装废弃物)回收箱中。相比之下,末端分类虽然能更有效地从家庭垃圾中分离出包装物,但会导致材料受到更多污染。范·祖特芬强调,即便采用末端分类,仍有5%至10%的塑料因无法从残余垃圾中回收而流失。因此,他将这两种体系视为互补关系:最优选择取决于人口密度、物流条件及区域环境等具体因素。
编辑观点
包装设计的回收友好性直接决定再生料的价值上限,胶粘标签和复杂结构仍是高值化回收的瓶颈。从业者应优先关注机械回收与化学回收的边界划分,特别是针对多层PE薄膜等难回收物料,需提前布局技术路径以应对欧洲法规趋严带来的市场变化。
常见问题
Morssinkhof如何保证再生塑料颜色一致?
工厂将HDPE和PP按本色、白、蓝、绿等颜色流严格分选。这种分类确保再生料在后续加工中易于着色,使品牌方在保留现有品牌色彩的同时使用再生材料。
Morssinkhof年处理量及新厂产能是多少?
集团年处理约500,000吨塑料废弃物。位于比利时洛默尔的新工厂将使特定业务年产能从25,000吨提升至50,000吨,实现翻倍,以应对市场需求。
为什么PPWR法规对再生塑料市场重要?
PPWR将逐步强制要求在更多应用场景中使用再生料。这有望改变原生料价格低廉时企业倾向采购新原料的现状,推动高品质再生料进入更多包装领域。