【意大利】KraussMaffei 通过自动化系统推动冰箱及保温板生产
要点
- KMI在意大利阿比亚泰格拉索设有30名员工,专注冷冻设备及隔热技术装备研发。
- KMI的面板系统可生产长度最长17米、泡沫厚度10-250毫米的隔热侧壁。
- 冰箱门体生产系统最多配备八个工位,模具几何参数调整时间少于1分钟。
- KMI提供单一供应商模式,涵盖预混、计量、模具及自动化装置的全套组件。
意大利与冰淇淋产业紧密相连,因此KraussMaffei在意大利阿比亚泰格拉索(Abbiategrasso)设有30名员工,专注于冷冻设备、家用电器及隔热技术的装备研发。其技术基础为聚氨酯(PUR)泡沫,但KraussMaffei意大利公司(KMI)提供的服务远不止于此。作为意大利子公司,KMI设计并制造用于生产各类聚氨酯部件的完整、定制化及交钥匙系统,应用范围涵盖冰箱外壳与门体、冷库、冷藏展示柜,以及面向建筑行业的PUR芯材夹芯板和冷藏卡车。
“干侧”技术与自动化
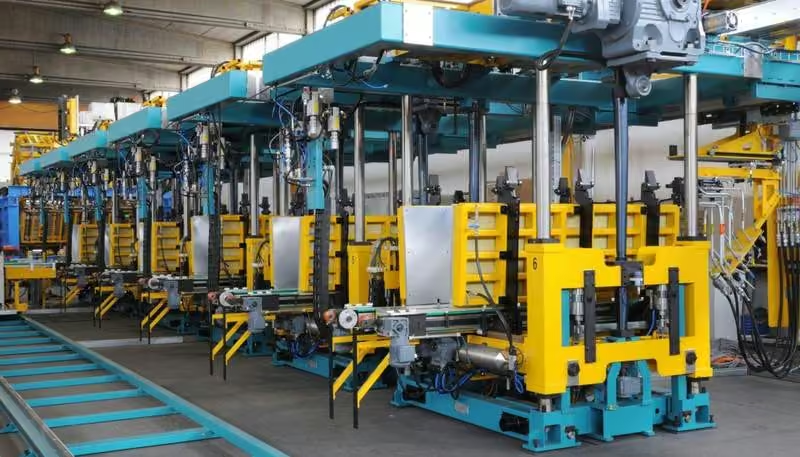
冷藏舱体在被称为“夹具”(fixtures)的两柱或四柱模具中生产。这些设备必须具备坚固且高精度的结构,以承受聚氨酯硬质泡沫在发泡反应过程中产生的高压——这是隔热工艺的典型特征——从而确保最终产品的尺寸精度与外观质量。
根据客户需求产量,KMI工程团队可开发配备一个或多个夹具的完整生产线。设计重点在于高速、高精度、高耐用性、短循环时间、易维护性,以及可选的全自动运行模式。模具几何参数的调整可在不到一分钟内完成,芯模更换同样迅速。
门体循环系统
针对冰箱门体的生产,KMI提供最多配备八个工位的滚筒式单元。其中始终有一个工位专用于装载、卸载及PUR注入,其余工位则用于完成反应时间。工件的取出过程也实现全自动化。
然而,当前门体制造的趋势正转向循环系统,该系统可实现极高的生产效率。在此类系统中,模具沿直线排列,门体在发泡后进入烘箱区,在不影响循环时间的前提下完成化学反应。
完整生产线开发
在意大利阿比亚泰格拉索(Abbiategrasso)基地研发的系统规模可观。面向商用制冷领域,可制造长度达8米、宽度2.4米的模具架;针对家用产品的大批量生产,则采用多套夹具并行作业。鉴于隔热良好的侧壁在多种场景中均有应用价值(例如冷藏车车厢),KMI提供用于间歇生产长度最长17米、泡沫层厚度可在10至250毫米之间调节的面板系统。其他常见应用领域还包括热水储罐乃至入户门,后者已落地采用六工位夹具的概念方案。
KMI销售负责人Airton Oliveira强调,客户咨询是核心所在:“凭借深厚的行业经验,我们能够将生产概念精准匹配客户需求,无论是大规模量产还是小批量生产。”
单一供应商模式
对客户端而言,主要优势之一在于整条生产线均由单一来源供应。为确保高质量工艺链,KMI交付系统湿端与干端的全部组件,各部分严丝合缝:从预混工位、计量与混合技术,到模具架、发泡工具、换模系统及自动化装置,均实现完美协同。RPM销售总监Jens Kompe补充道:“这使客户确信所有环节均经过精密调校。我们的产品技术先进,且早已在市场中经过长期成功验证。”
得益于KraussMaffei Italiana专家团队的努力,炎热夏季的制冷保障依然可靠。Kraussmaffei在西班牙由Coscollola代理。
编辑观点
KMI的自动化系统提升了聚氨酯部件生产的精度与效率,对再生塑料行业而言,意味着终端产品对材料一致性的要求更高。从业者应关注发泡工艺对再生料性能的影响,确保再生含量在复合结构中不降低隔热或结构性能。
常见问题
KMI的冰箱门体生产系统如何实现高效循环?
KMI提供最多八工位的滚筒式单元,其中一工位专用于装载、卸载及PUR注入,其余工位完成反应时间。工件取出过程实现全自动化,且模具几何参数调整可在不到一分钟内完成,确保高生产效率。
KMI的面板系统能生产多长的隔热侧壁?
KMI提供用于间歇生产的面板系统,可制造长度最长17米的隔热侧壁,泡沫层厚度可在10至250毫米之间调节。该侧壁适用于冷藏车车厢等场景,满足多种隔热需求。
单一供应商模式对客户端有哪些具体优势?
单一供应商模式确保整条生产线由KMI供应,包括湿端与干端全部组件,从预混、计量到模具及自动化装置均严丝合缝。这使客户确信所有环节经过精密调校,产品技术先进且已在市场长期验证。