【德国】K 2025:Parison 成型系统商业首秀,宣称更简单、更便宜、更通用
要点
- Tahara将在K 2025杜塞尔多夫展会展示GWDS系统商业化首秀。
- GWDS燃油箱测试实现18%减重和23%周期时间缩短。
- Gross自2011年获专利后已为8家模具制造商开发8种GWDS试产模头。
- PWDS技术自1984年专利届满后由Feuerherm等OEM广泛采用。
Tahara将在K 2025杜塞尔多夫展会上展示其GWDS(Gross壁厚分布系统)型坯成型系统的首个商业化版本。该系统在复杂零件加工方面,相较于目前广泛应用的PWDS(部分壁厚分布系统)设备,具备多项显著优势。
德国独立工程师Heinz Gross是新型挤出及挤出吹塑模具的开发者。过去二十年间,他专注于复杂吹塑零件的模具研发,旨在通过精准定位材料来降低树脂用量并提升产品质量。Gross认为,他提出的GWDS系统是全球范围内众多PWDS系统的更优替代方案。他向《Plastics Technology》表示,GWDS系统具有零部件数量大幅减少、成本更低以及适用产品范围更广等优势。
Gross指出,迄今为止,大多数吹塑机制造商对其替代设计持保留态度,因为他们已深度绑定PWDS系统。他提到,在德国,独立发明人常常面临“非本地发明”(not-invented-here)的偏见。
然而,在即将于杜塞尔多夫举行的K 2025展会上,GWDS系统将迎来其商业化首秀。日本OEM厂商Tahara已从Gross处获得该技术及多项其他技术的授权。作为JSW集团(JSW Group)旗下企业,Tahara将在展会期间于JSW展位展示相关机器及GWDS机头。
一种“无挤压”替代方案
GWDS与PWDS均旨在作为连续挤出和蓄能器式吹塑中传统型坯轮廓控制的补充。标准型坯轮廓控制是在基本圆形截面上,沿周向均匀动态调节型坯壁厚。然而,对于复杂产品形状而言,在特定位置非对称地改变型坯壁厚,甚至在关键部位动态施加非圆形截面形状,同样具有显著优势。GWDS与PWDS正是实现这些功能的技术手段。
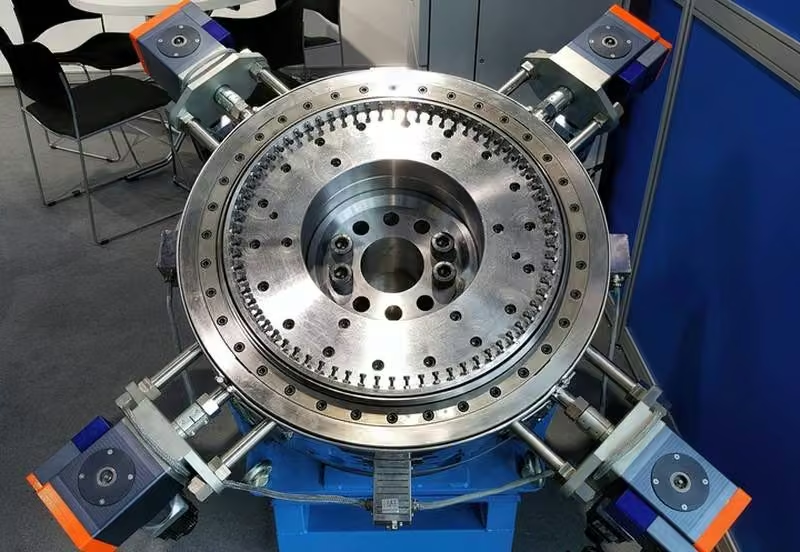
PWDS技术自20世纪70年代起投入市场,并于1984年获得专利。该专利保护期早已届满,使得众多原始设备制造商(OEM)得以广泛采用这一技术。据称,德国Feuerherm公司是PWDS技术的原始发明者,目前仍是该领域全球市场份额最大的领导者。PWDS在型坯挤出过程中对模具进行动态变形,在许多情况下,芯模也会进行静态变形。模具的钢制壁面通过沿其圆周布置的活塞进行位移,早期版本采用液压驱动,后期版本则改用伺服驱动。两个或最多四个执行器以90°或180°的角度分布在模具周围(见图1A)。芯模的壁面则通过沿其圆周布置的调整螺钉进行变形。Gross指出,由于涉及巨大的机械力,必须使用特殊的钢合金来承受这种变形,并且需要定期维护。
他将PWDS描述为一种“非常复杂的解决方案”,尽管如此,它仍获得了“全球垄断”地位。相比之下,他的GWDS技术不涉及使用高力来扭曲模具或芯模。相反,GWDS采用一种相对于固定芯模上下滑动的模具(图1B)。之所以能够实现这一点,是因为该模具主要呈圆柱形,这与挤出吹塑中普遍使用的锥形模具形成鲜明对比。
图1A:PWDS型坯整形系统(此处展示的是意大利版本)在过去半个世纪里主导了挤出吹塑行业。它使用两个或四个伺服驱动活塞对钢制模具环进行动态变形。来源:S.B. Enterprise Srl
图1B:较新的GWDS系统(此处展示)不使用高机械力,因为它通过使模具相对于固定芯模上下滑动来工作。来源:Dr.-Ing.Heinz Gross, Kunststoff-Verfahrenstechnik
Gross解释道:“通过这种方式,在任何时刻位于模具外部的芯模区域都可以按照被成型制品的要求进行任意轮廓设计。只要轮廓化区域位于模具外部,型坯的壁厚就不会受到轮廓化销区域的影响。如果需要改变型坯的壁厚,模具会移动以包围该销,此时轮廓将成为流道的一部分。”
因此,GWDS方案不再需要以高力使钢质模具发生变形。据Gross介绍,该系统采用整体式凹模与型芯,几乎无需维护。与PWDS不同,GWDS系统的简洁性意味着无需在机器控制器中安装额外软件,它直接利用成型机的液压或伺服驱动系统运行。
“这两种方案之间最大的区别,”Gross表示,“体现在采购成本、生产成本和运营成本上。”据称,GWDS模具的零部件数量远少于传统方案,制造与装配工作量更小,无需定期维护,且在运行中更不易发生故障。
Gross补充指出,PWDS仅适用于“中等直径范围”的模具。直径小于50毫米的模具刚性过强,难以有效变形,这往往导致通用包装制品底部出现壁厚超标的问题。
他还提到,若将PWDS系统用于直径超过800毫米的模具,成本将高得令人望而却步。而Gross声称,GWDS系统对模具尺寸没有限制。他表示,这一特性独特地使小瓶能够在底部区域焊缝末端减少不必要的壁厚增加。他解释道:“只需将型芯末端设计为椭圆形,并向上连续过渡至瓶身所需的圆形几何形状。这样可以在不发生拉伸的区域降低壁厚,同时在垂直于焊缝的方向上实现更厚的壁。”
在强调GWDS适用范围几乎不受限制的同时,Gross指出,该技术的最佳应用场景是形状复杂且存在非预期壁厚差异的大型技术制品。他还表示,GWDS同样可用于吸塑吹塑工艺。
用户测试验证其潜力
图2A:由于螺纹末端(红圈处)存在关键壁厚问题,该燃油箱的几何形状并不适合吹塑成型。来源:Dr.-Ing. Heinz Gross, Kunststoff-Verfahrenstechnik
图2B:对图2A所示燃油箱的成型测试表明,与使用传统锥形模具成型的油箱(下图)相比,采用GWDS技术(上图)显著降低了整体重量和成型周期。来源:Dr.-Ing. Heinz Gross, Kunststoff-Verfahrenstechnik
Gross以一款6升燃油箱(图2A)为例进行说明。客户要求螺纹末端壁厚达到1毫米,如图中红线所示。这一要求意味着在极其有限的区域内必须大幅增加流道间隙。剖开的油箱(图2A)显示,与传统的锥形模头系统相比,采用GWDS技术实现了18%的减重(G)和23%的周期时间缩短(t)。图3展示了GWDS模头,其芯棒主体呈圆柱形,仅在极小区域内进行了复杂的轮廓加工。由于该油箱是在蓄能器式注塑机上生产的,GWDS芯棒仍保留了一段短锥形末端区域,以便在蓄能器充满熔体时关闭流道间隙。
在为另一客户试制不同型号燃油箱的实验中,使用传统模头时关键壁厚仅为1.0毫米和1.1毫米,而改用GWDS模头后,相应壁厚分别提升至2.9毫米和1.3毫米。与此同时,整体重量从1,260克降至1,070克(-15%),周期时间从95秒缩短至80秒(-16%)。
去年,在一项与亚洲版PWDS模头的直接对比测试中,据报道GWDS模头在通过所有应用相关测试的前提下,实现了5%的减重。
自2011年Gross获得GWDS专利以来,他已为八家不同的模具制造商开发了八种不同的GWDS试产模头。但他更专注于技术开发,而非硬件供应。因此,正如他向《塑料技术》(PT)杂志所述,与Tahara达成的非独家授权协议及其在K展上的亮相,是将其发明推向更广阔市场的关键契机。
图3:用于图2A燃油箱测试的GWDS模头,其末端呈圆柱形,不同于传统的锥形模头。由于该模头在蓄能器式注塑机上运行,芯棒在短区域内经过复杂轮廓加工,并保留了一段短锥形末端区域,以便在蓄能器充满熔体时密封蓄能器。来源:Dr.-Ing. Heinz Gross, Kunststoff-Verfahrenstechnik
Tahara还获得了Gross的倾斜模头技术(Tilting Die Technology)授权。该技术采用两台低成本步进电机,以90°角度布置,使模头相对于固定芯棒倾斜。“与常见的平移方法相比,这是一种在工艺启动时对中模头的更优解决方案,”Gross表示。“使用可编程步进电机,TDS不仅精度更高,而且——更重要的是——具有可重复性。它还可以用于在挤出型坯过程中调整流道间隙。”Gross已向客户提供了TDT试产系统,但Tahara尚未对其进行测试。
该工程师目前还有多项技术处于研发阶段,其中他最为看重的是采用金属粉末结合选择性激光熔化(SLM)技术,对完整机头进行增材制造。
编辑观点
GWDS通过简化机械结构降低复杂吹塑制品的树脂消耗与能耗,为再生塑料在技术制品中的应用提供了更稳定的工艺基础。行业应关注Tahara在K 2025的展示细节,评估该技术对降低再生料加工成本及提升复杂零件成型精度的实际潜力。
常见问题
GWDS系统相比PWDS在结构上有什么核心区别?
GWDS采用模具相对于固定芯模上下滑动的方式,避免使用高力扭曲钢制模具。这种设计减少了零部件数量,无需特殊钢合金或定期维护,且直接利用机器现有液压或伺服驱动系统运行。
GWDS系统对模具直径范围有什么限制吗?
Gross声称GWDS系统对模具尺寸没有限制,而PWDS仅适用于中等直径范围。GWDS可处理小瓶底部焊缝区域,通过设计椭圆形型芯末端降低非拉伸区壁厚,同时保证垂直焊缝方向的壁厚。