【日本】日本首座无需分层的塑料多层回收工厂
要点
- esa Inc.于2026年4月在茨城县投产Yuki Circular Factory,为日本首个复合塑料机械回收工厂。
- esa累计融资11.5亿日元,投资方包括三菱UFJ信托银行、三菱UFJ资本等四家机构。
- Repla再生料碳排放比原生聚乙烯低87%,比生物基聚乙烯低83%,数据源自《Green Chemistry》期刊研究。
- 日本《资源有效利用法》于2026年4月生效,要求企业制定再生资源利用计划并向政府报告。
- Repla托盘通过SGS测试,静态负载4吨、动态负载2吨,获2026年优良设计奖。
咖啡袋、蒸煮食品袋、洗发水小样:这些包装并非单一塑料,而是由多层材料复合而成的整体。聚乙烯层负责热封,外层PET承担印刷与耐磨功能,铝箔或EVOH层阻隔氧气,而粘合层则将各层固定在一起。每一层都有其特定功能,共同构成一种能保障食品安全、却几乎无法被全球任何回收系统拆解的材料。
esa Inc.是一家总部位于东京的公司,正式名称为Environmental Solutions Architect,成立于2022年3月。该公司从另一端切入这一难题:不尝试分离各层,而是默认其不可分离,直接将混合料转化为颗粒。2026年4月9日,公司宣布位于茨城县鹿嶋市的Yuki Circular Factory全面投产,称其为日本首个专门从事复合塑料机械回收的工厂。同年10月,公司宣布完成新一轮融资,累计融资额达11.5亿日元,约合760万美元。
多层塑料为何最终进入焚烧炉
三重障碍共同将复合薄膜推向热回收路径。厘清这三者有助于理解为何esa仅解决了其中一部分问题,以及多层塑料回收为何长期停留在中试阶段。
薄膜是这一难题中最棘手的版本,过去十年间,业界一直在探索如何实现薄膜塑料的可回收性,但商业化进展有限。制造商也尝试从设计端入手,包括投资建设专门的软塑料回收工厂。
将问题转化为工艺
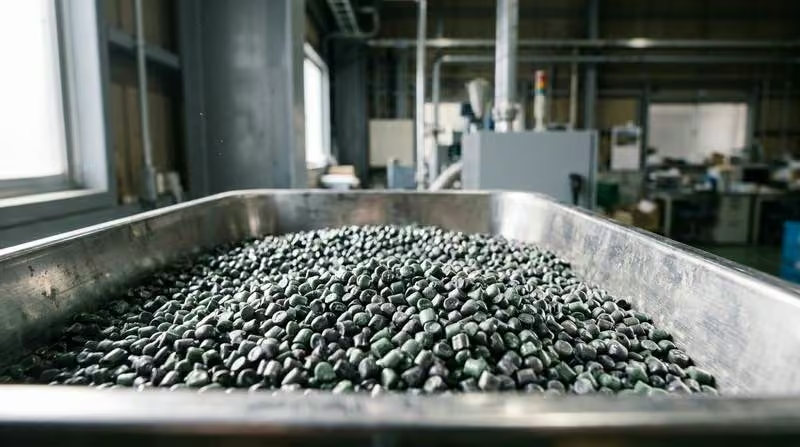
该公司将其工艺称为esa method,完全放弃分层步骤。通过专用捏合装置及严格控制的温度与压力,将不同树脂分散为稳定混合物,而非强行剥离各层。公司表示,从收集复合废料到产出再生树脂,整个转化过程仅需约20分钟。
这属于机械回收,而非化学回收:不涉及解聚,也不将塑料还原为单体或油品。因此,它与溶剂法路线截然相反——后者通过溶解各层以实现分别回收,CreaSolv项目及欧盟MultiCycle项目即采用此路径。esa的赌注在于:跳过分离步骤所节省的能源与成本,远超材料纯度带来的价值。
该公司尚未公开的信息同样关键:清洗工艺、工厂产能、得率以及可容忍的污染程度。一份针对该工厂的日本技术分析指出,上述细节并未出现在公开记录中。缺乏这些信息,外部工程师只能评估最终结果,而无法判断具体工艺。
位于茨城县北东京市(注:原文为Yuki City,即茨城县筑西市)新屋敷1-2号的“Yuki Circular Factory”(筑西循环工厂)设有两条生产线,专门处理无法拆解为单一材料的复合废弃物,生产再生颗粒。该工厂配备的是完整生产线,而非单台设备,包括分选单元、破碎机、挤出设备以及原型开发套件。公司表示,设备配置将根据废塑料类型及预期终端用途进行调整。
这种在同一地点结合颗粒化生产与应用原型开发的模式,值得重点关注。再生材料通常正是在颗粒与制造商实际指定产品之间的差距中“夭折”的。
原料的重要性不亚于硬件设施。支撑esa环境声明的同行评审评估,研究对象是无污染的工业后薄膜,即干净的工厂边角料和修剪废料。而消费后包装袋则是另一回事:它们带有印刷、食品污渍,与其他废弃物混合,且收集零散。这正是新融资资金旨在解决的工作。
关于11.5亿日元的融资及投资方
根据esa于2026年10月13日发布的融资公告,本轮11.5亿日元的融资引入了四家投资方:三菱UFJ信托银行(Mitsubishi UFJ Trust and Banking)、三菱UFJ资本(Mitsubishi UFJ Capital)、环境能源投资(Environmental Energy Investment)以及SG Wonder Zone。
资金用途的说明颇具启示意义。资金将用于加强生产与供应能力,以及开发应用场景。这并非研究预算,而是一家相信化学工艺可行、如今必须证明其能在大规模生产中保持质量一致性的公司的预算。
除此之外,esa还提到了与伙伴共同开发产品、塑料信用(plastic credits)以及向其他运营商授权其工艺。在这些选项中,只有工艺授权具备合理的规模化路径:茨城县的一座工厂相对于日本的塑料废弃物总量而言只是微不足道的数字,但授权工艺可以推广。
政策层面也存在顺风。日本修订后的《资源有效利用法》(Act on the Efficient Use of Resources)于2026年4月生效,要求企业制定再生资源利用计划并向政府报告。对再生材料的需求正变得不再自愿。
生命周期数据究竟说明了什么
环境效益的论据并非建立在新闻稿之上。2025年,一支包含京都大学人类生存性综合研究大学院及能源科学大学院研究人员在内的团队,在《Green Chemistry》期刊上发表了一项生命周期评估研究。该研究采用SimaPro软件及Ecoinvent数据库,对原生聚乙烯、生物基聚乙烯以及来自工业后废膜料的再生聚乙烯进行了对比生命周期评估。该研究得到esa的支持,属于经过同行评审的正式学术成果。
研究的核心数据如下:Repla造粒过程的碳排放量约为每吨364千克二氧化碳当量,而原生聚乙烯约为每吨2,755千克,生物基聚乙烯约为每吨2,110千克。这意味着Repla的碳排放比原生塑料低约87%,比植物基替代品低约83%。化石资源消耗降至每吨约100千克石油当量,相比之下,原生聚乙烯为1,769千克,生物基聚乙烯为3,129千克。人体致癌毒性方面,Repla比原生聚乙烯低约90%,比生物基聚乙烯低约95%。
媒体在报道该公司时最常引用的数据是以下一组,也是最容易被误读的数据。针对采用50% Repla混合料制成的包装袋,研究发现其二氧化碳排放降低约42%,人体致癌毒性降低约61%,化石资源消耗降低约61%。需要明确的是,该场景下的对比对象是采用50%生物基聚乙烯混合料制成的包装袋,而非传统原生塑料包装袋。若将Repla混合料与普通聚乙烯进行对比,所得数值将有所不同,因此两者不可互换。
该研究通过模型推演不同场景,并未直接测量Yuki工厂烟囱的实际排放。对于受污染、带印刷图案的消费后复合包装,其能耗与清洗负担将更高,优势幅度也将收窄,除非有后续研究公布相反结论。
关键所在:这些颗粒属于降级材料
再生复合颗粒并非原生塑料的等效替代品,该公司也从未如此宣称。将多种树脂混合会平均化其性能,导致最终材料在刚度、透明度以及批次间稳定性方面均不及单一聚合物。商业上的瓶颈在于一致性,而非化学结构。
其结果是,Repla无法回归其来源的包装袋。这里不存在闭环,也不涉及食品接触应用。这恰恰是降级循环的精确定义:材料降了一个等级。将其与真正闭环塑料回收研究的雄心对比,后者旨在设计聚合物,使其能“解拉链”还原为纯单体。esa的路线则将杂质视为永久特征。
它替代的东西仍有价值。Repla已进入那些可接受混合且略有波动的材料的产品中:
esa报告称,其Repla托盘经SGS按ISO 8611负载标准测试,静态负载4吨、动态负载2吨,并获准在零下40°C环境下储存,与使用原生材料制成的同等托盘相比,二氧化碳排放减少约48%。该数据是公司自身评估,而非同行评审结果,应视为制造商声明。该托盘于2026年获得优良设计奖,而Repla材料本身早在2023年就已获此奖项。
这些产品目前消耗原生塑料,而复合废弃物的替代归宿是焚烧炉。在托盘中替代原生材料是实际收益。但这只是比将包装袋变回包装袋更小的收益,这种差异不应被模糊。
更大的机遇在别处。据该公司关于其入选的公告报道,esa已加入由日本官方发展援助计划支持的越南国家创新中心运营的加速器,并表示正在考虑在该国北部建设工厂,因为那里的电子和半导体制造业产生大量复合废弃物。这正是授权模式的实践:工艺走出去,材料留在当地。
这对日本89%意味着什么
根据塑料废弃物管理研究所2025年12月发布的物质流数据,日本2024年产生911万吨塑料废弃物,报告的有效利用率为89%。这一标题听起来像是问题已解决。
但细分数据表明并非如此。其中,67%用于热回收,约608万吨,大部分作为燃料或在水泥窑中燃烧。材料回收占20%,约182万吨;化学回收占3%,约27万吨。另有11%完全未利用:8%为简单焚烧,3%为填埋。
日本将能源回收归类为循环回收。日本律师联合会2021年发表的一篇观点文章指出,“热回收”这一术语仅在日本使用,在国际上,热能回收被视为一种在无法进行物质回收时的替代性回收手段。正因如此,该国近七成的塑料废弃物被描述为“有效利用”,尽管它们实际上是在焚烧炉中燃烧。若剔除这部分数据,国内再生材料的实际利用率仅为4.6%,远低于2030财年10%的国家目标。包装物的回收率则为34.4%。
Yuki工厂正是为了填补这一差距而设立的。在日本,复合多层材料此前完全没有物质回收途径,因此该工厂处理的每一吨材料,都意味着避免了一吨本将被焚烧的废弃物。如果其许可模式能够成功运行,该工厂将成为一个有力的实证;若未能成功,它仍仅是一个示范项目。
常见问题
多层塑料可以回收吗?
可以,但不能通过路边收集系统实现,且回收路径至关重要。多层材料通过粘合剂或结合层连接,传统机械回收难以处理,近红外分选技术也无法识别表层下方的材料成分。可行的方案包括:设计可剥离的包装结构、添加相容剂以提高混合树脂的相容性、使用溶剂溶解各层,或者像esa所做的那样,接受混合材料并整体造粒。此处的新意在于,esa建立了一座商业化工厂,以物质回收的规模实施上述最后一种方案,而非这一概念本身。
多层塑料有哪些实例?
咖啡和零食包装袋、自立式食品袋、蒸煮袋、牙膏管、洗发水补充装、部分饮料纸盒、医疗包装以及密封盖膜。这些产品的共同点在于,它们需要阻隔氧气或湿气的屏障、可印刷的外表面以及可热封的内表面,而这些功能难以通过单一聚合物实现。
再生复合颗粒能否一比一替代原生塑料?
不能。由于原料是混合物,再生颗粒的性能经过平均化且难以预测,不适用于薄型阻隔薄膜或食品接触应用。其适用领域为较厚的模塑和挤出部件,如托盘、模板及允许机械性能存在轻微波动的组件。
esa的工艺与化学回收相同吗?
并非如此。这属于机械回收或材料回收范畴。聚合物被熔融并混合,而非降解为单体或转化为石油。整个行业的权衡逻辑一致:机械路线能耗远低于化学路线,但产出质量受限;化学路线原则上可恢复至原生级材料,但能耗高且规模小。
日本的多层塑料目前流向何处?
大部分用于热回收,作为水泥生产的燃料或原料,部分进行简单焚烧。少量进入填埋场,部分被出口。仅极少量作为材料回收,而这正是茨城县工厂旨在填补的空白。
核心结论
esa在日本建成了此前不存在的设施:一座商业化工厂,能够处理复合多层塑料,跳过其他企业视为必不可少的步骤,并生产出可用的颗粒。10月宣布的融资为其构建了供应链并开辟了应用场景。这是一项实质性进展,且其背后的同行评审生命周期评估比大多数回收初创企业能提供的证据更为有力。
仍有三件事未解决,也是值得关注的重点。该工厂的产能和得率尚未披露,因此其意义尚无法衡量。环境效益是在清洁工业边角料上得到验证的,而非在占废弃物主流的食品污染包装袋上。此外,产出物是降级材料,这意味着成功表现为替代托盘和板材中的原生塑料,而非实现包装的闭环回收。
这些并不使该工厂成为坏主意。在一个此前步骤数为零的领域,它诚实地迈出了第一步。
婴儿大脑在胎儿期发育中已运行质量控制
欧盟电池护照2027:为何二维码优先级高于电芯
铅服务线预测AI:城市如何发现隐蔽铅管
数据中心燃气轮机:AI工厂依赖后院燃气
编辑观点
esa的工艺验证了复合塑料机械回收的可行性,但再生料仅限降级应用,无法进入食品级闭环。从业者应关注其工艺授权模式及后续消费后原料清洗技术突破,以评估大规模推广潜力。
常见问题
esa的Yuki工厂是怎么处理复合塑料的?
esa采用机械回收工艺,不分离各层,而是通过专用捏合装置将混合料转化为稳定颗粒。该过程从收集到产出仅需约20分钟,属于物理加工而非化学解聚。
Repla再生料的碳排放比原生塑料低多少?
Repla造粒过程碳排放约364千克二氧化碳当量/吨,比原生聚乙烯低约87%。该数据来自京都大学团队在《Green Chemistry》发表的同行评审生命周期评估研究。
esa的再生颗粒能用于食品包装吗?
不能。Repla属于降级材料,混合树脂导致性能平均化,无法满足食品接触应用要求。其目前主要应用于托盘等可接受材料波动的工业产品,替代焚烧处理。