【中国】中国研究人员开发出一种催化剂,可在近7小时内将塑料废物转化为汽油且不失效
要点
- ZSM-5催化剂在120°C下合成,连续运行6.83小时汽油馏分收率保持70%以上。
- 连续运行11小时后,该催化剂汽油馏分收率仍维持在63.55%,优于其他受试材料。
- 研究采用HDPE作为原料,在无氧氮气氛围下加热至500°C进行催化热解。
- 欧盟《包装与包装废物法规》(PPWR)推动塑料废物利用,遵循预防污染优先原则。
中国研究人员通过调整合成温度至120 °C,延长了塑料回收用催化剂的使用寿命
更耐用的催化剂可将塑料废弃物转化为燃料:制造过程中的细微调整带来显著差异
针对塑料废弃物资源化利用的探索持续深入。一项最新研究证实,在催化剂制备过程中进行看似简单的工艺调整,即可显著延长其使用寿命,从而提升塑料向液态燃料及高价值化学品转化的效率。
该成果发表于《Sustainable Carbon Materials》期刊,聚焦于一种名为ZSM-5的分级沸石材料。ZSM-5是石油化工及化学回收领域应用最广泛的材料之一。本研究的核心并非开发新型催化剂,而是通过精确控制合成过程中的结晶温度来优化材料性能。
微小改动,巨大影响
研究人员采用120 °C至220 °C范围内的不同结晶温度,制备了五种同类型催化剂。
尽管所有样品均保持了相同的基础晶体结构,但微观层面的差异却十分显著。在120 °C下合成的材料形成了由细小纳米晶体构成的架构,晶体间存在开放空隙,这种结构有利于反应过程中分子的高效迁移。
这一细节至关重要。
塑料废弃物在分解初期会生成体积庞大且不稳定的分子。若这些分子在催化剂微小孔道内滞留时间过长,便会形成积碳(coke),即碳质沉积物,堵塞内部通道并迅速降低材料活性。
而更为开放的结构则允许这些分子在转化为有用产物前更顺畅地移动。
催化热解技术将塑料转化为新资源
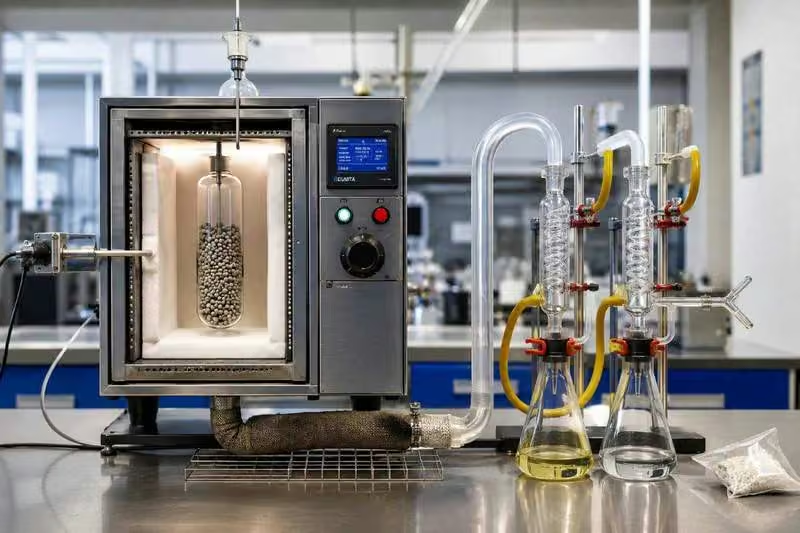
本研究采用的技术结合了催化热解与微波加热工艺。
在反应过程中,塑料(本研究中为高密度聚乙烯,HDPE)在无氧、氮气氛围下被加热至500 °C。在此条件下,聚合物不会燃烧,而是断裂为较小的片段,随后进入催化剂阶段。
最终产品的质量正是在这一第二阶段决定的。
沸石的存在有利于轻烃、烯烃及芳香族化合物的生成,这些物质是化工行业制造新型材料、溶剂或燃料的重要原料。
微波加热技术同样具备显著优势。与传统加热方式相比,该技术能使反应器内部热量分布更为均匀,并大幅缩短达到操作温度所需的时间。若在工业规模下合理设计工艺,这一特性有望转化为能源效率的提升。
催化剂在持续运行期间保持高效的时间更长
本研究最具价值的发现之一,是对催化剂在连续运行状态下性能表现的评估。
在实际应用中,许多催化剂在初始数小时内表现优异,但随后因碳质沉积物的累积而迅速失效。
在120 °C条件下合成的催化剂,在6.83小时的连续运行中,汽油馏分收率始终保持在70%以上;相比之下,在更高温度下制备的其他催化剂则更早出现性能衰减。
即便连续运行11小时后,该催化剂的汽油馏分收率仍维持在63.55%,这一结果显著优于其他所有受试材料。
研究人员还观察到,苯、甲苯及二甲苯等芳香族化合物的生成速率下降极为缓慢,这表明催化剂仍能有效维持那些生成高附加值产品的化学反应活性。
内部结构与酸性同等重要
传统上,催化剂研发的重点多集中于提升酸性,因为酸性有助于断裂聚合物长链。
然而,本研究证明,仅拥有大量活性位点并不足以保证高效催化。
若分子因孔道堵塞而无法顺利抵达活性位点,催化效率同样会大幅下降。
该研究明确指出,在分级孔结构、晶粒尺寸、酸强度及分子传输之间取得平衡,远比单纯优化其中某一项参数更为关键。
这一认知有助于设计更耐用、更具成本效益的新型工业催化剂。
化学回收技术正日益受到重视
尽管机械回收仍是处理大量塑料废物的首选方案,但仍有相当一部分材料因品质过低,无法通过常规工艺重新加工。混合塑料、受有机物污染的塑料、多层复合塑料以及严重降解的塑料,往往最终被送往填埋场或焚烧设施。正是在这一背景下,化学回收正扮演着日益重要的角色。
热解、气化及解聚等技术,能够从这些难以回收的废物中回收部分价值。欧盟通过《包装与包装废物法规》(PPWR)以及《《欧洲绿色协议》》中关于循环经济发展的相关条款,正推动对塑料废物更充分的利用,但始终遵循以预防污染和重复使用为优先的层级原则。与此同时,众多企业正在建设试点工厂,生产可再用于塑料制造的再生原料,从而降低对原生化石资源的依赖。
研究为提升塑料化学回收效率开辟了一条颇具前景的路径,而该领域若要实现大规模应用,仍需在多个方面进行显著改进。若更耐用的催化剂能够降低运营成本,并维持更长时间的稳定生产,那么将这些技术整合进专门处理复杂废物的工业设施将变得更加可行。
结合更高效的分类收集体系、更高比例的易回收塑料使用、生态设计系统以及鼓励材料再利用的政策,此类技术进步有助于减少最终进入填埋场或自然环境的废物总量。单凭这一进展无法单独解决全球塑料污染问题,但每一项能够更充分挖掘现有资源价值、降低化石原料消耗并提升工业流程效率的改进,都在推动我们更接近构建真正循环经济的愿景——让今日的废物转化为明日的资源。
编辑观点
催化剂寿命的延长直接降低了化学回收的运维成本,使处理低值混合塑料的经济性显著提升。行业应关注此类耐用催化剂在工业设施中的整合应用,结合高效分选体系,共同推动从机械回收向化学回收的互补转型。
常见问题
120°C合成的ZSM-5催化剂为何能维持近7小时高效?
低温合成形成了由细小纳米晶体构成的开放架构,允许大分子顺畅迁移,避免了孔道堵塞导致的积碳失效。这种结构优化使得催化剂在6.83小时连续运行中,汽油馏分收率始终保持在70%以上。
微波加热在塑料热解工艺中有哪些具体优势?
微波加热能使反应器内部热量分布更均匀,并大幅缩短达到操作温度所需的时间。在工业规模下,这种特性有望转化为能源效率的提升,从而降低整体运行成本。
化学回收主要处理哪些机械回收无法处理的塑料?
化学回收主要处理混合塑料、受有机物污染的塑料、多层复合塑料及严重降解的塑料。这些材料因品质过低无法通过常规机械回收工艺重新加工,通常最终被送往填埋场或焚烧设施。