低摩擦微型泵开发背后的挑战
要点
- 微型泵尺寸15毫米,单次注射剂量2至10微升,完全无需润滑剂。
- 采用PBT外壳与LSR密封件粘接,PBT收缩率<1%,LSR收缩率最高3%。
- 一体化成型使良率提升15%,单件成本降低20%,年产能400万至500万件。
- 使用四腔模具,通过模内转移工艺实现部件从热塑性侧至LSR区域的处理。
这款药物递送可穿戴设备中的微型泵,在粘附与滑动两方面均需要工程化解决方案。
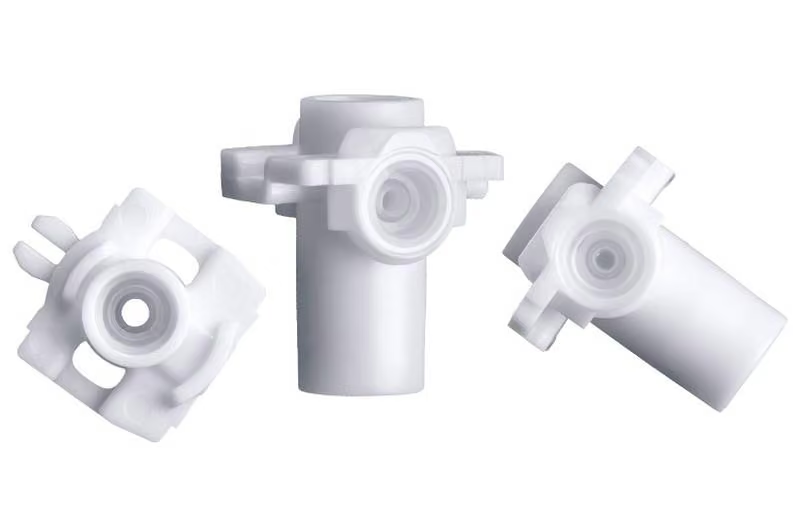
这款低摩擦微型泵采用刚性热塑性聚对苯二甲酸丁二醇酯(PBT)外壳,并与复杂的液态硅橡胶(LSR)密封件进行粘接。[图片由特瑞堡提供]
在与客户合作过程中,我们开发出一枚体积不超过指甲大小的微注射泵,完全无需润滑剂,且剂量精度极高。项目要求我们交付一款15毫米泵,用于可穿戴设备,单次注射剂量需在2至10微升之间。出于卫生考虑,该泵必须为一次性使用;为满足市场成本要求,需具备经济性;而最关键的是,为避免污染药物,不得使用任何润滑剂。即便如此,该泵仍须实现完美密封界面与超低摩擦,以确保极其紧凑的驱动机构能够可靠地推动和拉动柱塞。
从事器械设计的工程师都清楚这一矛盾:密封件既要具备足够的粘附力以实现包容,又需自由移动以最小化摩擦。这意味着必须在同一工程化配对中,找到兼具粘附与滑动这两种相反特性的解决方案。
面向制造的真实设计经验
我们的首次现实检验,源于从多组分成型角度审视客户初始设计。该零件在图纸上看似可行,但无法投入制造。其截流区域(在双组分成型中用于控制材料流动的关键结构)并未针对液态硅橡胶(LSR)的行为特性进行设计。LSR,尤其是在高腔体微应用场合,若模具设计无法实现钢质与基材之间的清晰截流,就会产生飞边。
我们与客户密切协作,重新设计了模具界面。这包括修订浇口策略与溢流设计,以精确控制充模过程,并确保熔接线不会落在关键密封区域。这些细微调整在规模化生产中会产生巨大影响。
兼顾粘接与脱模的工程化材料
没有任何标准材料能同时满足我们的密封与滑动需求。使用现成硅橡胶进行的初期试模,出现了两种典型失效模式:要么粘滞力过高,迫使驱动机构必须过度设计、体积过大;要么密封强度不足,威胁系统可靠性。
这一挑战迫使我们与一家可信赖的供应商合作,共同探索一种经过摩擦特性改良的自粘液态硅橡胶(LSR)。该材料在化学结构上必须实现单侧永久粘接,同时确保另一侧保持光滑。我们最终选用了一种兼具生物相容性与优异性能的LSR材料,在单次成型工序中同时满足了“牢固固定”与“顺畅释放”的双重要求。
这一方案显著缩小了……
该项目面临的最大技术考验并非来自结构设计或材料选型,而是源于成型后收缩的物理特性。我们的泵体包含一个刚性热塑性聚对苯二甲酸丁二醇酯(PBT)外壳,并与一个结构复杂的LSR密封件进行粘接。PBT的收缩率低于1%,而LSR的收缩率最高可达3%。
我们无法仅依靠仿真来克服这一难题,因为即便是最先进的软件在处理复杂的多组分几何结构时也会失效。CT扫描显示密封件位置发生偏移,随之而来的是泄漏测试和摩擦测试通过机会的丧失。我们提取了首批成型件的CT扫描数据,映射其变形情况,并将修正参数输入模具。我们的目标并非获得完美的几何形状,而是获得一种“完美变形”的几何状态,从而确保最终部件的平衡性。
如果您需要在高精度多材料部件中实现严格公差,我建议至少预留一到两轮基于实际数据的模具预变形预算。这一数据驱动的迭代循环才是本项目的真正关键,它使最终装配体达到了微米级的精度。
方案规模化
为何不采用传统装配方式解决所有问题?在我们的应用场景中,这根本不可行。密封件的几何结构过于复杂,无法在此规模下通过机器人进行精准放置;同时,通过部件整合实现成本降低的潜力巨大。
将密封件与外壳在单次成型中一体化集成带来了多重优势:相较于传统装配工艺,良率提升约15%;单件成本降低约20%;由于工序减少,污染和生物负荷风险降低,从而在质量与合规性方面获得显著收益。
在生产端,我们将该设计扩展至四腔模具,年产能达400万至500万件。我们依赖模内转移工艺,将部件从热塑性塑料侧转移至模具的LSR区域,以实现部件处理。
给器械工程师的关键启示
请将材料、模具与部件设计视为一个不可分割的整体。在多组分微成型领域,这些学科之间的界限已经消失。在指定材料时,务必始终考虑工艺与模具因素;模具的调整应基于最终使用状态下的几何形态,而不仅仅依赖仿真结果。
真正的工程实践诞生于分析、适应与创新交汇之处。该项目远不止于零件成型,其核心在于工程化解决方案的构建,全程强调多方协作,并拒绝将“不可能”视为最终结论。
编辑观点
该案例证明多材料微成型中,材料、模具与部件设计必须作为整体考量,仿真无法替代实际数据迭代。再生塑料行业在引入rPET等再生料时,需建立基于CT扫描的模具预变形预算机制,以应对不同材料收缩率差异带来的精度挑战。
常见问题
特瑞堡微型泵如何实现无润滑剂密封?
通过选用经摩擦特性改良的自粘LSR材料,实现单侧永久粘接与另一侧光滑释放。该材料在单次成型中同时满足牢固固定与顺畅释放要求,避免了传统润滑剂污染药物的风险。
该微型泵量产良率与成本变化数据是多少?
相较于传统装配,良率提升约15%,单件成本降低约20%。这是通过密封件与外壳单次成型一体化集成实现的,同时降低了污染和生物负荷风险,年产能达400万至500万件。
PBT与LSR收缩率差异如何影响模具设计?
PBT收缩率低于1%,LSR最高达3%,导致密封件位置偏移。团队通过CT扫描数据映射变形,将修正参数输入模具,实现“完美变形”几何状态,确保最终部件平衡性与微米级精度。