【美国】如何3D打印食品级聚合物部件:食品级3D打印指南
要点
- “食品级”指符合FDA或欧盟食品接触法规的部件,状态绑定于特定工作流程和应用条件。
- PETG线材添加的着色剂、润滑剂等助剂未必符合食品安全标准,且数据表极少披露详细成分。
- 增材制造层间孔隙增大接触表面积,加速化学物质迁移,新部件通过测试不代表清洗后仍合格。
- 光固化技术(如DLP)表面光洁度优于材料挤出技术,可减少食物残渣积聚,降低长期污染风险。
在搜索“食品级3D打印部件”时,用户往往会陷入一片充满矛盾声明与半真半假信息的迷宫,周围充斥着模糊了“理论可行性”与“实际认证合规性”界限的营销话术。现实情况比大多数文章所暗示的更为复杂。在深入探讨具体材料与工艺之前,有必要先厘清那些大多数在线指南要么跳过、要么解释错误的基础概念。
食品级与食品接触安全
关于此主题的大多数文章都混用了“食品接触安全”(food safe)与“食品级”(food grade)这两个术语。二者并非同一概念,这种混淆正是该领域诸多困惑的根源。
“食品接触安全”是一个非监管性的实用术语,通常用于描述那些与食品接触后不会产生已知健康风险的部件。在食品生产领域,这通常指间接或短期接触食品的场景,或指用于食品周边环境的工装夹具,而非直接销售给消费者的产品。目前没有任何单一权威机构对“食品接触安全”进行定义或认证,它是一个相对的、依赖具体情境的描述性概念。
“食品级”则具有明确的监管含义,指符合特定食品接触法规的材料及成品部件,例如美国食品药品监督管理局(FDA)的要求或欧盟的食品接触材料法规。关键在于,“食品级”状态并不适用于孤立的原材料,而是适用于在已验证的工作流程中、针对特定应用和使用条件制造的部件。一种在特定情境下符合食品级标准的材料——例如在记录在案的工艺中、配合明确清洁规程使用的特定熔融沉积成型(FDM)热塑性塑料——若应用于其他场景或工艺发生变更,则可能不再具备该状态。
这一区分对3D打印行业至关重要,因为它意味着抽象意义上不存在“食品接触安全的线材”或“食品级的树脂”。实际存在的是:在已验证的工作流程中,使用具备适当文档支持的材料,针对特定应用所生产的食品级部件。任何未能满足这一完整链条的声明,都缺乏事实基础。
在此语境中,另一个高频出现的术语是“生物相容性”。所谓生物相容性,是指材料在与人体组织接触时不会引发不良的生物学反应,这是牙科或医疗应用领域的强制性要求。而食品安全则指材料在与食品接触过程中不会造成污染。这两类标准在某些领域存在交叉,但绝不能混为一谈。生物相容的牙科树脂不能默认具备食品安全性,同样,食品级聚酰胺也不能默认具备生物相容性。将二者视为同义词,是业内另一常见误区。
(几乎)没有认证
厘清上述术语后,一个事实便清晰可见:绝大多数直接从打印机取出的标准3D打印聚合物部件,均缺乏合法的食品级认证。然而,大多数网络指南要么对此避而不谈,要么刻意模糊这一现实。
问题的根源始于基础聚合物,却远不止于此。以PETG为例,它源自与食品级瓶体相同的聚合物家族。在未经加工的原始状态下,该材料通常被视为符合食品安全要求。然而,当PETG被制成可打印线材时,制造商为达到特定的熔体流动指数、附着力及表面光洁度,会添加着色剂、润滑剂、稳定剂及其他加工助剂。这些添加剂并不一定符合食品安全标准,且产品数据表极少对其成分作详细披露。因此,即便某款线材在包装上标注为“适用于食品接触”,只要其未针对特定配方、特定生产商及特定生产条件提供明确且可追溯的认证,就不能自动被视为食品级材料。
这一逻辑同样适用于所有聚合物3D打印工艺。多数线材和树脂的研发初衷在于提升强度、精度或表面质量,而非通过食品接触验证。一种在机械性能上表现优异的材料,在接触高温、高脂食品、酸性食品或强效清洁化学品时,其行为可能截然不同。材料可能随时间推移而软化、开裂、膨胀或磨损。一旦发生上述情况,部件便可能残留污染物、脱落微粒或难以彻底清洁,从而以简单材料规格书无法揭示的方式,显著增加污染风险。
微粒迁移
要理解为何材料选择是必要但非充分条件,必须掌握“迁移”这一概念。迁移是指物质在接触过程中从材料向食品转移的过程。这是3D打印部件导致食品不安全的主要机制,也是全球食品接触法规的核心关切所在。
在增材制造领域,迁移风险受多重因素共同影响。材料化学特性是评估的起点:不同聚合物的本征稳定性存在差异,而线材或树脂配方中的添加剂可能引入迁移风险,这一风险独立于基体聚合物本身的性能。表面粗糙度与孔隙率同样关键。多数增材制造工艺逐层堆积的特性会形成微观缝隙与空隙,不仅增大了与食品接触的有效表面积,还为化学物质的转移提供了潜在位点。暴露条件亦不容忽视:温度升高与接触时间延长均会加速迁移过程,因此食品接触认证始终绑定于特定温度区间与使用条件,而非通用型认证。此外,反复清洗或消毒会随时间推移导致材料表面劣化,进而同时加剧迁移风险并增加卫生维护难度。
正因如此,仅凭材料数据表无法完成食品接触安全评估。评估必须针对成品部件,在真实运行与清洗条件下,覆盖其预期使用寿命进行。新部件通过迁移测试,不代表经历五十次清洗循环后仍能合格;适用于干性食品接触的部件,在接触含脂或酸性食品时可能存在安全隐患。食品接触法规之所以内置这些区分,正是因为相关失效模式真实存在且已有充分记录。
表面质量与材料选择
受监管的食品生产环境揭示了一个反直觉的结论:设计与表面精加工往往比基体材料的选择更为关键。采用中等合规材料制造、具备光滑可及表面且无内部缝隙的优良设计部件,其验证与维护难度可能低于采用完全认证聚合物但设计不良的部件。
面向食品安全的设计,意味着优先采用可高效清洁的光滑可及表面;意味着最大限度减少易残留物的锐利内角与难以触及的结构特征;意味着选择能降低关键食品接触区域表面粗糙度的打印取向;意味着集成便于检查、清洁验证及从生产线便捷拆卸的结构特征。从设计之初即纳入食品安全考量的部件,不仅验证流程更简、维护成本更低,且后续出现合规问题的概率显著降低。
表面质量同样影响着3D打印技术的选择。能够生成更光滑表面的技术,可减少食物残渣积聚的微观位点,从而简化清洁流程并降低长期污染风险。这正是光固化技术(如DLP)在特定食品安全应用中备受关注的原因,尽管树脂化学体系较为复杂:其表面光洁度显著优于材料挤出技术,而在食品生产中,更光滑的表面是一项具有实际意义的技术优势。
五种可行路径
鉴于上述限制,目前使用标准聚合物进行食品安全3D打印有四种值得考虑的实用路径。具体选择取决于应用场景、食品接触类型以及所面临的监管审查强度。
1. 将3D打印作为成型工具,而非最终产品
这或许是适用于多种场景的最优雅解决方案,多年前设计师Janne Kyttanen利用3DTI技术为Pixsweet冰棍产品制作的模具,以及Dinara Kasko的硅胶蛋糕模具,都已清晰验证了这一概念。其原理十分直接:使用3D打印制作具有所需几何形状的刚性模具,然后在其上对经过认证的食品安全片材进行真空成型。3D打印部件本身不接触食品,仅作为模具使用。真正起关键作用的是由已持有合法食品接触认证的片材制成的真空成型外壳。
这种方法在规避认证复杂性的同时,保留了3D打印的大部分几何自由度,因为接触食品的部分并非通过3D打印制成。它特别适用于包装内衬、糖果模具、定制托盘及成型工具。由于食品接触部件采用传统且已认证的片材制造,该方法可避免线材增材制造带来的问题、表面孔隙率及迁移测试。对于需要复杂几何结构但无法完成完整食品接触验证流程的团队而言,这往往是最务实的起点。
2. 用于工装及产线部件的认证热塑性线材
在食品生产环境中,若3D打印部件需直接嵌入生产流程,线材挤出成型(MEX,亦称FDM/FFF)是目前最成熟、认知度最高的增材制造工艺。该工艺采用行为特性明确的热塑性材料,支持可重复且参数有据可查的打印设置,并能无缝整合至已验证的工业流程中,因此成为食品级增材制造在量产场景下的标准入门路径。
在既定工作流中,已有多种通过认证的FDM材料可供选用。Stratasys推出的基于PEI(聚醚酰亚胺)的ULTEM 1010 CG,适用于需承受高温及反复清洗的食品接触级与食品级工装;ABS-M30i则覆盖食品级及间接接触类工装、导向件与夹具;基于聚碳酸酯的热塑性材料PC-ISO,适用于既定工作流中的间接食品接触工装。上述材料均限定于特定配方、特定平台、特定文档化工艺及特定应用范围。
实际应用中,FDM在食品接触领域最广泛的用途集中于工装、导向件、导轨、换型部件及产线夹具:这些部件位于或邻近食品区域,可能与食品发生短暂或间接接触,且必须满足严苛的清洁性与卫生标准。我们对上述应用场景有深入理解,能够有效管控风险,并相较传统制造实现显著的效率提升。以换型部件为例——当产线在不同产品规格间切换时,需更换的导向件与导轨——其产量低、应用高度定制化,传统制造成本高昂。在已验证的FDM工作流中3D打印此类部件,可在不引入食品接触风险的前提下,大幅缩短交付周期并降低工装成本。
3. 面向特定应用的DLP及光固化工艺
DLP与SLA等光固化技术可提供远优于多数FDM部件的表面光洁度,这在食品生产环境的清洁性方面具有显著优势。然而,目前市售的绝大多数光固化树脂并未针对食品接触场景进行设计或验证,且树脂化学特性与后固化要求叠加,使验证复杂度大幅上升。
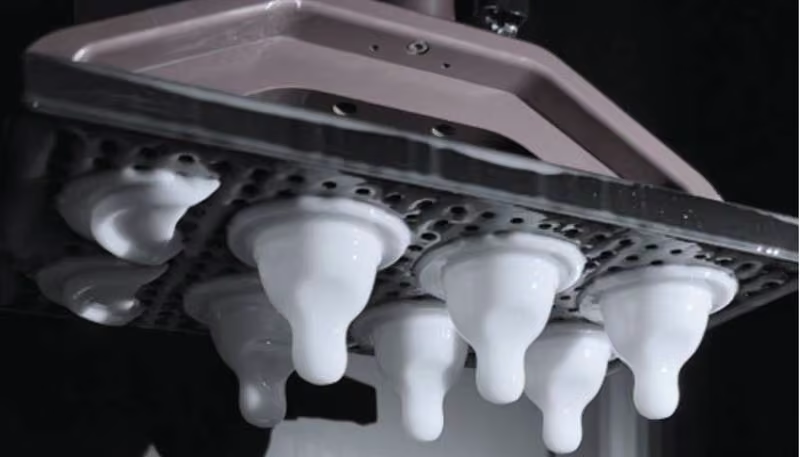
尽管存在狭窄但切实的例外情况,Stratasys的Origin P3 DLP技术通过严格控制曝光和固化参数,使得在受监管环境中使用低迁移光聚合物成为可能。Henkel专为P3 DLP开发的Loctite IND3785 White Low Migration,已在欧盟和FDA规定的特定工作流程中通过验证,适用于干性食品接触应用。P3 DLP产生的光滑表面也意味着,只要整个工作流程针对预期应用完成验证,后处理或涂层的需求将大幅降低。这是一条专业化路径,而非通用解决方案,但对于那些需要DLP技术表面质量优势、具备流程纪律以验证并维持工作流的团队而言,它是实现特定食品安全应用的合法途径。
4. 用于SLS的认证粉末床材料
采用粉末床熔融工艺(如SLS)的技术在食品安全应用中颇具吸引力,因为它们无需支撑结构即可生产具有优异机械性能和复杂几何形状的部件。然而,主流指南很少讨论粉末基工艺特有的一个关键问题。
即使PA11或PA12等基础聚合物原则上符合食品安全标准,打印后残留在烧结部件内部及表面的松散粉末仍可能导致其不符合食品安全法规。积聚在表面孔隙中的残留粉末引入了基础材料认证本身无法解决的污染风险。处理这一问题需要在后处理阶段施加经过认证的食品安全涂层或饰面——这是一个必须独立验证、记录并纳入工作流程的额外步骤。这并非不可逾越的障碍,但是一项重大且常被低估的复杂因素。
在此背景下,法国材料公司Fabulous开发了BLUECARE,这是一种基于PA11的SLS粉末,符合欧盟10/2011法规和FDA CFR 21关于食品接触的规定,并符合EC Regulation 2023/06下的GMP要求。该材料为生物基,并特意采用蓝色质量着色以用于光学检测——蓝色在大多数食品中自然不存在,因此任何来自该材料的污染在检查过程中均可见,这一设计特征直接借鉴自食品制造实践。BLUECARE是一个具有可追溯文档的真正认证选项,但需在后处理和粉末管理方面予以谨慎关注,方能实现其食品接触潜力。
5. 用于柔性应用的硅胶增材制造
在需要柔韧性的应用场景中,例如密封件、垫片、食品铸造模具以及食品加工机械零部件,基于硅橡胶的3D打印技术应与热塑性塑料及光固化工艺区分开来。凭借化学惰性、热稳定性及易于清洁的特性,硅橡胶在食品级应用中拥有长期且成熟的应用记录。
法国弹性体专家Lynxter推出了SIL-004,这是一种专为食品加工环境直接3D打印而配方的液态硅橡胶,符合FDA CFR 21 177-2600标准——该标准规范了用于反复接触食品的橡胶制品。Lynxter声称,这款不含双酚A(BPA)和全氟及多氟烷基物质(PFAS)的材料,是全球首款获得该认证的3D打印硅橡胶。该材料旨在服务于组件需持续接触含脂或含水食品、经历高强度清洗循环并面临显著温度波动的生产环境。
Axtra3D等公司也开发了可用于工业食品接触应用的硅基增材制造材料。Axtra3D的Spectroplast TrueSilX50是一种专为Axtra3D Lumia X1打印机设计的真硅橡胶配方。因此,它适用于工业和医疗领域,但并未专门针对食品级部件进行认证。
当前的食品级3D打印现状
目前,食品级3D打印主要应用于食品生产内部的工装、夹具及产线组件,而非大规模消费者包装,后者仍依赖注塑和热成型技术。该技术在产量低、几何结构复杂且交期紧迫的场景中发挥价值:包括换型部件、定制导向件与导轨、成型与密封工装、机器人末端执行器以及原制造商已不再支持的设备的备件。定制烘焙与成型模具是另一项成熟用例,尤其适用于食品接触时间较短、专用硬质工装不具备成本效益的场景。
管理食品接触风险需审视整个生产流程,而非仅从货架上选取一种食品级材料。经过验证的流程涵盖确切的材料配方、打印机及工艺参数、支撑材料、后处理步骤、清洁与消毒规程、食品类型与温度、实际使用中的接触时长以及部件预期服役寿命。上述任一要素的变更,均需重新进行整体验证。
标准线材、树脂及粉末通常不具备独立的食品接触认证;认证针对的是在特定应用与工况下,经由已验证工艺制造的最终部件。按复杂度由低到高,目前较为可行的技术路径包括:利用3D打印制作模具,以真空成型工艺加工已获认证的片材;采用FDM技术,使用已获认证的工程塑料制造间接接触工具;在已验证的工作流程中,运用DLP技术配合低迁移光敏树脂,满足特定干性食品应用需求;以及采用SLS技术,使用已获认证的PA11粉末并辅以适当的后处理工艺,以控制残留粉末。相关解决方案已然存在,关键在于如何精准定位并获取这些方案。
编辑观点
该资讯揭示了再生塑料进入食品包装领域的合规壁垒,即必须解决添加剂迁移和表面孔隙问题。从业者应关注“模具+认证片材”的混合工艺,或开发具备完整迁移测试数据的食品级再生线材,以突破监管限制。
常见问题
3D打印部件为何不能直接视为食品级?
因为“食品级”是监管概念,需符合FDA或欧盟法规,且状态绑定于特定工作流程。孤立材料无此状态,且线材添加剂及层间孔隙可能导致迁移,需针对成品部件在真实条件下验证。
PETG线材为何不能自动视为食品接触安全?
PETG线材为改善性能添加了着色剂、润滑剂等助剂,这些成分未必符合食品安全标准。产品数据表极少披露详细成分,缺乏针对特定配方和工艺的可追溯认证,故不能自动视为食品级。
哪种3D打印路径能规避食品接触认证难题?
将3D打印作为成型工具而非最终产品。利用3D打印制作刚性模具,再对已持有合法食品接触认证的片材进行真空成型。此法使接触食品部分由传统认证材料制造,规避了增材制造的迁移风险。