【德国】直升机驾驶舱来自3D颗粒打印机
要点
- Murtfeldt AS 使用 Q-Big 3D Queen 1 设备制造直升机模拟器驾驶舱,构建周期约 1 个月。
- VFGF 工艺使用颗粒材料,相比 FDM 线材成本降低 7 倍,构建速度最高提升 100 倍。
- 驾驶舱采用 Q.mid GF25 材料,含 25% 玻璃纤维,纵向成型收缩率为 0%,横向为 0.2%。
- Queen 1 设备具备可变喷嘴技术,可自动切换精细模式与涡轮模式,优化大型部件制造效率。
- 该驾驶舱重量仅 200 公斤,通过模块化设计兼容 Airbus Helicopters H135 和 H145 两种型号。
大型3D颗粒打印机集高速成型、低成本、高表面质量与优异尺寸精度于一体。
编辑
资深记者 Günter Kögel 从事专业报道三十余年,至今仍对写作充满热情,致力于以通俗易懂的方式阐释复杂的技术关联。这位机械工程工程师坚信,塑料并非地球可持续未来的障碍,而是实现这一目标的关键组成部分。
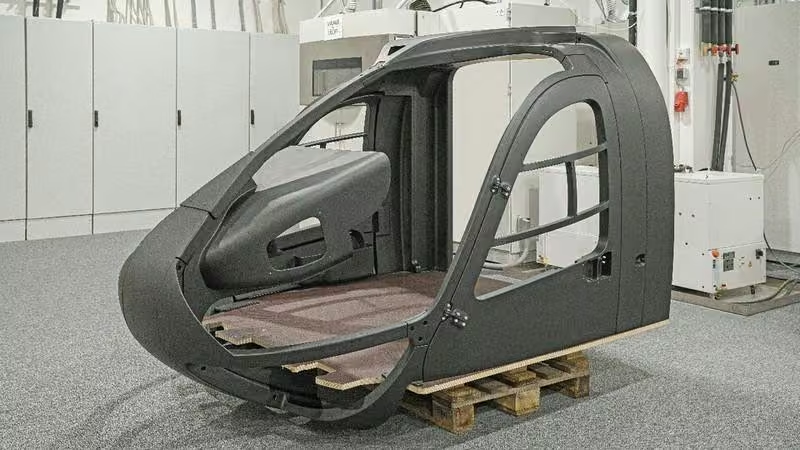
Reiser Simulation and Training 公司全飞行模拟器(Full-Flight-Simulator)的3D驾驶舱组件,展示了当前3D颗粒打印机在制造大型部件方面的应用潜力。该模块化3D驾驶舱由 Murtfeldt Additive Solutions 公司生产,其采用的 VFGF(Variable Fused Granulate Fabrication,可变熔融颗粒制造)工艺以经济性、高附加值及可持续性著称。
在中小批量生产超大尺寸塑料部件时,无模具制造具有显著优势,Q-Big 3D 开发的 VFGF 工艺正是为此而生。位于 Starnberg 附近 Berg 的 Reiser Simulation and Training GmbH 公司,委托位于 Kusterdingen 的 Murtfeldt Additive Solutions GmbH 公司,为其直升机全飞行模拟器(FFS)制造模块化驾驶舱。该驾驶舱在 Murtfeldt 公司使用 Q-Big 3D 的 Queen 1 设备完成生产。
3D颗粒打印机可无模具制造大型部件
采用3D挤出打印机进行无模具制造,使企业能够实施快速上市(Time-to-Market)策略。免除模具成本,结合设计阶段对部件几何结构的新策略,加之设备极短的回收周期,构成其核心优势。与 FDM 等其他增材制造技术相比,该工艺的独特之处在于使用市售标准颗粒,从而避免在3D打印中使用昂贵的线材。
Reiser 公司在 Murtfeldt AS 开发直升机驾驶舱的目标,是突破传统制造策略的局限。在传统的模塑成型工艺中,尤其是针对大型部件,往往面临高昂的模具成本与漫长的前置周期。
颗粒成本比线材低达7倍
传统熔融沉积成型(FDM)3D打印机通常无法制造大体积3D部件,其构建速率缺乏经济性,且与3D颗粒打印机相比,线材材料的每公斤价格往往高出7倍。作为解决方案,Murtfeldt AS 采用 Q-Big 3D 的 Queen 1 设备,该设备专门用于超大部件的增材制造。据参与企业透露,此类项目的执行周期可在3至6个月内完成。
该3D驾驶舱的所有组件均在 Murtfeldt Additive Solutions 的 Q-Big 3D Queen 1 设备上通过增材制造完成。驾驶舱的尺寸为:x方向2,260毫米,y方向1,780毫米,z方向1,705毫米。得益于3D打印技术实现的资源节约型轻量化设计,驾驶舱重量仅为200公斤。所有部件的构建过程耗时略超过一个月。
Murtfeldt AS 预计,通过优化工艺链,后续项目的构建时间将缩短。通过部署由多台 Queen 1 设备组成的打印网络,可进一步缩短对时间敏感订单的交付周期。单个最长构建任务耗时接近100小时。
Reiser Simulation and Training 负责设计与开发的 Michael Ortmann 强调,3D挤出式打印机提供了一系列此前看似无法实现的潜力:“极短的上市时间、高构建速度、轻量化设计、仿生学、功能集成,以及无需模具、使用具有成本优势颗粒材料的低成本制造,仅列举其中几个方面。”
此外,即便面对如此大型且复杂的部件,该技术也能有效控制翘曲,实现间隙尺寸的严格公差和高表面质量。尺寸精度对于螺栓连接和销钉固定至关重要。模块化可拆卸设计不仅便于用户在现场组装,还使得通过“转换套件”以成本效益方式兼容两种直升机型号(Airbus Helicopters H135 和 H145)成为可能。最后,通过对3D组件进行分段处理,可实现如集成线槽等功能集成。综合上述因素,最终组件为供应商和终端用户带来了显著的成本优势,同时确保了驾驶舱的极快交付能力。
材料具有极小的成型收缩率
Murtfeldt AS在驾驶舱框架制造中采用了含25%玻璃纤维的半芳香族聚酰胺材料(Q.mid GF25)。该材料在纵向和横向的成型收缩率分别为0%和0.2%,展现出极高的尺寸稳定性,同时具备高达200°C的温度稳定性、优异的刚性以及出色的涂装性能。Q.mid GF25已通过多项应用领域的认证。最终,组装完成的驾驶舱组件被喷涂为哑光黑色,以避免在模拟器中产生干扰性的光线反射。
高表面质量与快速构建速率
Q-Big 3D的3D挤出式打印机Queen 1在本项目中凭借高表面质量赢得了认可,即使在几何结构存在大量悬垂的情况下也能保持优异的表面效果。此外,组件在装配中展现出高配合精度(尺寸稳定性高、间隙小)。这些成果源于其精密的设备技术:Queen 1对外部腔室和构建空间进行主动温控,确保整个机械结构(而不仅仅是构建空间)的温度恒定,不受生产厂房温度波动的影响,从而实现稳定且可重复的制造过程。
Queen 1的一大特色是其可变喷嘴,其直径可根据不同几何结构的需求进行调整。对于组件中的细丝状区域,采用喷嘴的常规模式进行构建;而对于驾驶舱粗大横梁上的大面积填充区域,则采用大喷嘴直径的快速涡轮模式,以缩短制造时间并提高结构稳定性。Queen 1能够自动完成模式切换。在结构设计方面,Reiser对喷嘴控制提出了敏感区域要求:例如,在门铰链的固定点处指定使用全材料填充。可变喷嘴在此处相比固定喷嘴显著缩短了制造时间,同时实现了3D组件的轻量化设计,节约了材料。
积极结论
采用Queen 1设备技术的增材制造方案免去了模具成本,从而为用户降低了投资风险,并消除了后续加工费用。相较于SLS或FDM等竞争性增材制造策略,该方案在大型部件制造上具有显著优势,因为后两者在制造大型组件时往往需要进行粘接处理,这通常会导致因公差精度不足而引发的功能性、密封性及尺寸稳定性方面的缺陷。Murtfeldt AS公司董事总经理Johannes Matheis表示:“借助Q-Big 3D创新的VFGF设备技术,我们能够针对大体积3D部件,在Murtfeldt AS有目的地开拓增材制造的新应用领域。只要完全掌控整个工艺链条,就有可能在更高水平上实现具有高精度重复性和优异部件质量的复杂大型3D部件。”
可变熔融颗粒制造——VFGF
VFGF工艺(Variable Fused Granular Fabrication,可变熔融颗粒制造)利用塑料颗粒实现大体积3D部件的增材制造。这种3D挤出工艺的特征在于采用可变直径喷嘴。一方面,VFGF工艺能够以高精度和高分辨率打印精细细节,例如部件的外表面;另一方面,对于分辨率要求较低的内部结构或区域,则可通过所谓的“涡轮模式”进行粗糙且快速的打印。据Q-Big 3D经验,该方式可将构建速度提升高达100倍。
由于该工艺无需使用丝材,而是采用市售塑料颗粒,因此能够加工具有接近量产性能且单件成本极低的技术塑料。通过专门开发的螺杆挤出机进行熔融,可实现更高的吞吐量,从而显著缩短打印时间。此外,该工艺还可打印具有高尺寸稳定性的纤维增强材料以及弹性材料。
VFGF工艺将可持续性方面与高经济性相结合,适用于快速原型制作、备件生产及批量制造。
直升机座舱来自3D颗粒打印机
大体积3D颗粒打印机兼具快速成型速度、低成本、高表面质量及优异尺寸精度。
关于在贵网站使用我方内容的其他条款,请参阅常见问题解答。
与本文相关的报道:
纺织废料正给工业与环境带来双重压力。CRCL将其转化为高价值原料,并向用户交付适用于批量生产的新颗粒。
母粒专业厂商启用了一条高柔性、高精度的添加剂母粒生产线。
从塑料到陶瓷、金属乃至砂料——2026年上半年,3D打印厂商推出了哪些新机型?
编辑观点
该案例证明增材制造在大型工业部件领域具备替代传统模具的经济可行性,特别是通过颗粒材料降低原料成本。产业链应关注高性能再生工程塑料颗粒的标准化与认证体系,以承接此类免模具制造需求,推动再生塑料向高附加值工业应用延伸。
常见问题
VFGF 工艺相比传统 FDM 有什么核心优势?
VFGF 工艺使用市售标准颗粒而非昂贵线材,材料成本比 FDM 线材低达 7 倍。该工艺通过可变喷嘴技术,在保持高表面质量的同时,将构建速度提升高达 100 倍,适合大型部件制造。
Q.mid GF25 材料在制造中表现如何?
Q.mid GF25 材料纵向成型收缩率为 0%,横向为 0.2%,具备 200°C 温度稳定性。该材料通过多项认证,优异的刚性及涂装性能确保了驾驶舱组件的高配合精度与表面质量。