【欧盟】泡沫芯多层吹塑:工艺解析
要点
- 欧盟拟议法规要求 2030 年瓶类包装 PCR 含量达 35%,2065 年达 65%。
- Trexel MuCell 技术使发泡瓶冲击性能较以往发泡技术最高提升 3 倍。
- 案例中发泡瓶整体密度降至 0.830 g/cm³,芯层密度降至 0.760 g/cm³。
- W. Müller 自 1990 年推出首款三层模头,具备针对发泡工艺的定制设计能力。
- Trexel SCF 输送系统可应对低等级 PCR 引发的压力波动,确保工艺稳定。
在微发泡技术与多层模头设计领域领先企业的协作推动下,消费包装行业正迎来轻量化与再生利用的新机遇。
Trexel 扩展对泡沫吹塑的支持
采用 消费后再生料(PCR) 实现节能瓶坯吹塑
Trexel 与 W. Müller 合作开发多层泡沫吹塑技术
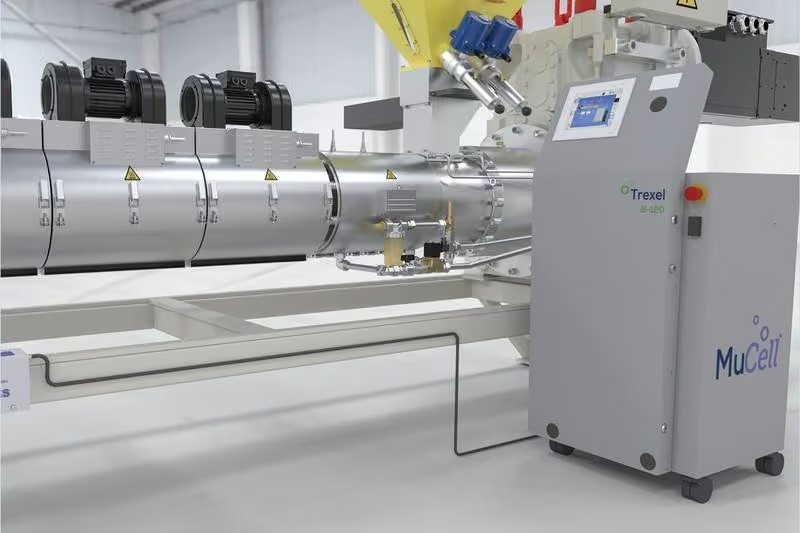
图 1:Trexel B 系列气体计量设备的改造,通过挤出机机筒上的端口将发泡剂注入聚合物熔体。(图片:Trexel Inc.)
再生塑料材料的应用是塑料行业迈向完全闭环经济的关键因素。简而言之,为符合欧洲委员会于 2022 年 11 月发布的拟议包装法规中宣称将于 2025 年引入的严格新立法,生产商必须降低能源和原材料消耗。例如,对接触敏感性的化妆品包装将包含 40% 的消费后再生料(PCR),而其他所有瓶类包装在 2030 年和 2065 年分别需包含 35% 和 65% 的 PCR。这一要求极具挑战性。
挑战不仅在于再生树脂的供应、可用性和质量,还在于开发新工艺以利用其潜力。面对 PCR 的突然强制要求以及对可接受质量的需求,成本很可能成为问题。品牌商尤其希望找到方法,使其产品在与当前常见包装规格的原生料配置相比时保持成本竞争力。近年来,作为替代减薄(downgauging)的方案,发泡轻量化技术也获得了越来越多的关注和应用,因为减薄可能会损害顶盖性能。
专家合作促进技术采纳
Trexel是轻量化发泡技术领域的市场领导者,W. Müller则是吹塑多层机头设计的市场领导者。双方已达成合作,旨在为瓶体生产中引入消费后再生塑料(PCR)提供轻量化解决方案,在显著降低生产成本的同时,不大幅牺牲机械性能。Trexel长期为注塑和吹塑工艺提供物理发泡与化学发泡两类轻量化方案,其MuCell物理发泡技术已成为众多OEM注塑平台的标配或可选配置。近期,Trexel将研发重点转向注塑包装领域,并凭借其在积料式机头工艺下对汽车吹塑风管进行发泡的丰富经验,成功将MuCell发泡技术应用于穿梭式和轮转式挤出吹塑(EBM)设备。目前,Trexel正与品牌商合作推进规模化瓶体项目。
图2 左:实心、本色;中:发泡、未添加TiO2;右:发泡、外层皮层添加2 wt% TiO2。发泡工艺可在无需或极少添加颜料的情况下赋予材料不透明外观。
该多层方案的核心在于向EBM机筒内注入氮气,对三层夹心结构中的PCR芯层进行发泡。发泡后,各层厚度比例与原有实心三层设计基本保持一致,但PCR芯层重量显著降低。同时,在维持相同体积瓶体产量的前提下,芯层挤出机转速也得以降低。通过将MuCell工艺与一项专有专利添加剂相结合,该方案在冲击强度、顶载和应力开裂抗性(ESCR)方面均能顺利通过行业相关测试。与以往发泡技术相比,冲击性能最高可提升3倍,这一突破为制造更大尺寸发泡芯层瓶体提供了可能。该系统及方法无需支付许可费,且可直接改造现有螺杆与机筒,如图1所示。除减重外,由于发泡本身即可提供不透明外观(见图2),TiO2及其他白色母粒的用量通常可减少甚至完全省去。
发泡轻量化是减壁(downgauging)的替代方案,后者可能损害顶载性能。
W. Müller的多层模头及挤出系统不仅可加装于新建产线,也适用于大多数现有单层系统的改造。该公司自1990年推出首款三层模头以来,凭借RECO系列模头在含PCR(消费后回收料)产品加工领域积累了深厚的工艺经验。MuCell物理发泡工艺部分依赖于三层及以上多层结构中模头或组合模头内的压力变化。W. Müller美国公司总裁Jens Schlueter指出:“尽管市场上存在多种标准化的三层挤出模头设计,但具备针对发泡工艺进行定制化设计的能力至关重要。深入理解熔体流动特性、熔体压力分布,并精准设计模头内部流道尺寸,是发泡应用成功的关键。我们在为不同材料和结构提供定制模头方面的专业经验,能够确保客户获得符合其特定需求和技术规格的最优解决方案。”
对该工艺而言,Trexel SCF(超临界流体)输送系统应对压力波动的能力尤为关键,因为向挤出机中添加部分低等级PCR料可能引发压力波动。Trexel的专有系统能够“学习”工艺模式,并对实时事件作出响应,从而维持发泡水平的一致性,确保工艺稳定及瓶体几何尺寸的均一性。为实现这一目标,系统利用来自吹塑机的简单工艺时序信号进行协同控制。
W. Müller已部署两套实验室发泡系统,一套位于其德国特罗伊斯多夫(Troisdorf)总部,另一套位于美国马萨诸塞州阿加姆(Agawam)办事处。两套系统均配备了Trexel最新的B120 SCF输送系统及瓶坯模具,用于技术演示。客户亦可选择其他标准模具,或提供自有模具以测试该技术。
气体注入系统应对压力波动的能力同样至关重要,因为向挤出机中添加部分低等级PCR料可能引发此类波动。
为改造泵送系统,需在现有料筒上钻孔,位置须确保熔体具有足够的停留时间以溶解其中的氮气。Trexel 已开展基础研究,通过其近期获得专利的注塑螺杆设计,从数学上精确定义了确保此类工艺中气体均匀扩散所需的具体参数。由于发泡吹塑工艺的气体用量仅为注塑工艺的十分之一左右,现有吹塑螺杆设计通常已具备足够的停留时间,足以实现气体与熔体的充分混合,因此该工艺一般无需更换新的螺杆和料筒。
预计未来,Trexel 的 SCF 输送系统控制模块将整合至 W. Müller 控制系统中,形成一站式发泡附加功能,可将现有的单层系统升级为完整的多层发泡系统。
图 3 用于顶载和跌落冲击测试的样瓶模具
案例研究:顶载与跌落冲击
以下案例研究旨在佐证并总结近期使用演示模具开展的工作。吹塑系统按图 2 所示进行配置,并搭配 Trexel 的带手柄瓶模具,如图 3 所示。模具尺寸经过缩小调整,使得实心与发泡挤出物的型坯平放尺寸保持一致,从而产生相同数量的飞边、顶部及尾部余料。在某些情况下,模具的椭圆度可能与实心产品略有差异。
图 4 实心与发泡测试瓶的型坯层结构。模具尺寸经缩小调整,使实心与发泡挤出物的型坯平放尺寸相同,从而产生相同数量的飞边、顶部及尾部余料。
随后,核心挤出机的重量被降低,如图 4 中间柱状图所示;此时尾部过短,无法实际成型产品。接着注入气体,将结构发泡至与实心件相近的厚度,如图 4 右侧柱状图所示。鉴于刚度是随公称厚度呈立方函数变化的关键因素,可通过调整整体厚度来抵消密度的降低,而密度仅随刚度呈线性变化。本质上,发泡结构的刚度重量比优于实心结构。
随后施加吹塑压力,该压力通常低于实心成型工艺,且有时采用多阶段加压方式。在这些壁厚条件下,较低的压力并未导致冷却时间延长或模具排气系统的变更。在此过程中,结构会发生轻微的校准或压缩,最终产品形态如图5所示。以图4中的发泡型坯为例,其初始厚度为2.16毫米,在吹塑过程中被压缩近50%,最终厚度降至1.12毫米,如图5所示。
图5展示了吹塑后的最终瓶体结构,以及发泡结构与实心结构的各项指标对比(表格),列出了在瓶重、成本和成型周期时间方面的节省情况。
最终得到的发泡瓶重量减轻了6克,整体密度为0.830克/立方厘米,芯层密度为0.760克/立方厘米。外层的名义厚度与实心结构相同,而维持刚性所需的额外厚度则来自发泡层。在此案例中,成型周期时间缩短了2.5秒。该瓶体的最终指标详见图5中的表格,其中注明了在瓶重、成本和成型周期时间方面的节省。需要指出的是,衡量节省效益的方式有多种:成型周期时间可能保持不变(即体积产出率相同),但材料消耗降低;或者,材料(重量)吞吐量与实心壁产品相当,但体积产出率提高——即每小时生产更多瓶体。在本案例研究中,上述两种情况均有体现。
图6展示了典型三层发泡结构的扫描电子显微镜图像,总厚度为1.3毫米,其中外层实心皮层厚度为0.17毫米,发泡层厚度为0.92毫米,内层实心皮层厚度为0.21毫米。
如前所述,该技术的一个关键因素是气体的均匀混合,以及模口出口处压力释放瞬间气体解吸的协同作用。这一过程形成了极微小的气泡,其长径比通常不超过2:1,吹塑后的孔径小于100微米(见图6)。发泡型坯持续膨胀,确保瓶底具有充足的厚度。与传统成核剂不同,该工艺中使用的专有成核添加剂不会对冲击强度产生负面影响(例如,若将其用于非发泡产品中)。上述因素的结合,使得该发泡技术可应用于远大于200毫升的瓶体,并顺利通过冲击测试。
针对测试瓶开展了三项基础测试。发泡瓶的跌落冲击测试高度为11.5英尺,且通过了环境应力开裂(ESCR)测试。顶载测试结果显示,在相同重量条件下(对比图7中的试验8和11),发泡瓶与非发泡瓶每毫米厚度的顶载力相同。此外,在达到峰值顶载之前,发泡瓶吸收的总能量比非发泡瓶高出20%。
图7的顶载测试表明,对于相同重量的发泡瓶与非发泡瓶(试验8和11),每毫米厚度的顶载力一致,但在达到峰值顶载前,发泡瓶吸收的总能量高出20%。而一款厚度相同但重量更高的实心瓶,则展现出更强的顶载强度。
目前,针对品牌商,正对不同材料和形状开展进一步研究。这一工作延伸至生物聚合物领域,该类材料在欧洲相关法规开始实施时不受其约束,但同样能从成本降低中受益。此外,还在轮转式吹塑机上进行相关研究,该技术已在更大规格的瓶子上以全尺寸成功运行,适用于家用洗涤剂等应用场景。
Trexel展示了一种新颖且改进的瓶体发泡技术,能够降低含再生塑料(PCR)瓶子的成本,或作为替代减薄(downgauging)的手段实现瓶体轻量化,因为减薄受限于顶载强度。发泡技术具有更优的刚度重量比,且无需添加色母粒即可提供不透明度。
通过顶载和跌落冲击测试的能力,使得发泡技术可应用于尺寸大得多的瓶子。
Trexel解决了此前发泡技术版本的关键缺陷——特别是解决了跌落冲击抗性问题,同时可通过在发泡低密度状态下增加厚度来维持顶载强度。发泡技术并不适用于所有产品,例如单层结构、极薄壁、深度压纹或具有极高跌落冲击要求的产品。然而,成功应用案例的清单正在不断扩展,并日益受到关注。
发泡技术可改造安装于旧机器,也可作为新设备配置。在改造旧机器的情况下,W. Müller与Trexel已建立合作伙伴关系,提供将单层机器改造为生产多层发泡结构的能力,且仅需极少的资本投入,无需支付版税。
Trexel研发总监Sam Dix此前曾就职于Zotefoams PLC。他已为塑料行业开发了20多年的创新轻量化解决方案,涵盖面向全球客户的各类硬件、系统及工艺。联系方式:S.Dix@trexel.com;781-266-7391;trexel.com。
回收巨头如何借需求激增布局未来
KW Plastics通过新建质量保障实验室、分拣设备及增加清洗产能,扩大了聚烯烃回收能力。
生产PET片料?结晶器如何助力
20世纪70年代,许多辅助设备制造商基于一种错误认知设计并制造了结晶器,即认为包装级原生PET最终将以无定形而非结晶颗粒形式供应给加工商。
薄膜粉碎:如何正确操作
尽管许多加工商对此望而却步,但掌握粉碎设备、工艺及维护方面的少量专业知识,即可建立必要的信心。
编辑观点
该合作标志着发泡轻量化技术从注塑向吹塑领域的实质性跨越,为应对 PCR 强制添加提供了工程化解决方案。产业链应关注 SCF 输送系统与多层模头的集成改造成本,以及低等级 PCR 在发泡工艺中的稳定性表现,这将是决定该技术大规模商业化的关键变量。
常见问题
Trexel 和 W. Müller 合作的多层吹塑技术主要解决什么痛点?
该技术旨在解决 PCR 强制添加带来的成本与性能平衡难题。通过向 EBM 机筒注入氮气对 PCR 芯层发泡,在保持各层厚度比例不变的前提下显著降低芯层重量,同时确保冲击强度、顶载和 ESCR 等关键指标通过行业测试。
欧盟拟议包装法规对 2030 年瓶类包装的 PCR 含量有何规定?
法规要求其他所有瓶类包装在 2030 年需包含 35% 的 PCR,2065 年需达到 65%。这一强制性指标对生产商提出了降低能源和原材料消耗的挑战,促使行业寻找如发泡轻量化等替代减薄的技术方案以维持成本竞争力。
相比传统减薄方案,发泡轻量化在顶载性能上有何优势?
发泡轻量化是减薄的替代方案,避免了减薄可能损害顶载性能的风险。案例显示,发泡结构在吹塑后密度降低但刚度重量比优于实心结构,且冲击性能最高可提升 3 倍,使得制造更大尺寸的发泡芯层瓶体成为可能。