【荷兰】Empack 2026现场直击:Fuji Packaging应对PPWR及单一材料挑战
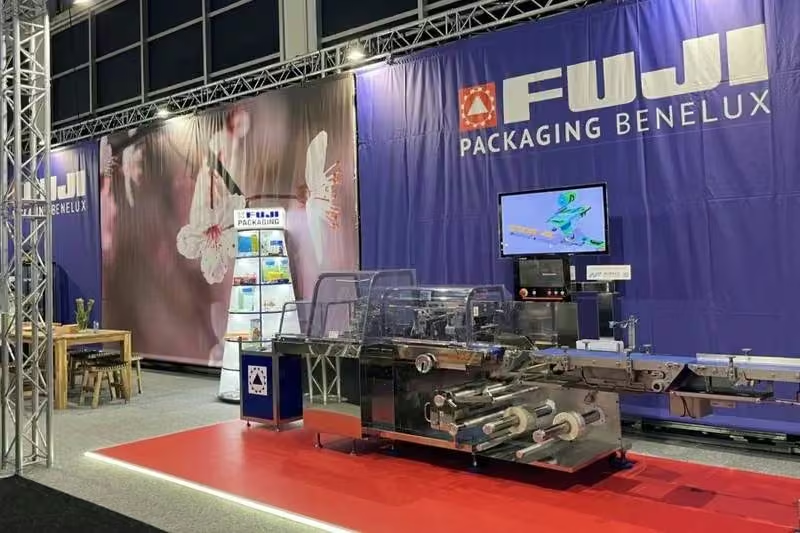
要点
- Empack 2026展会于4月14日至16日在荷兰戈林赫姆举办。
- 富士包装枕式包装机搭配适配铝箔时,每分钟可处理120包。
- 另一家供应商的mono-PP方案每分钟仅能处理85包。
- PPWR法规要求包装内空隙控制在最低限度,并规定减少塑料用量。
- 富士包装已拥有首批用于测试的透明纸质箔材,属于完全创新产品。
欧盟《包装和包装废弃物法规》(PPWR)对最小空隙的要求,迫使封口工艺必须转向新路径,需更精细地管控时间、温度及产品保护,富士包装(Fuji Packaging)贝内卢区总经理彼得·马特尔(Peter Matel)指出。
4月14日至16日,在荷兰戈林赫姆(Gorinchem)举办的Empack 2026展会上,马特尔向《包装洞察》(Packaging Insights)表示,尽管转向单一材料PE和PP方案符合法规导向,但可能影响供应链稳定性与产品流转效率。
富士包装在展会上展示了其流延包装设备系列,适用于糖果棒、鲜肉、切片肉、奶酪、乳制品、宠物食品及医药产品等品类。
展会期间,马特尔接受了本刊专访,深入探讨了富士包装应对欧盟立法、单一材料技术挑战以及中型企业自动化升级的举措。
最小化空隙
马特尔认为,PPWR对最小空隙的规定,叠加能耗降低要求,是当前影响流延包装设备设计的两大核心因素。
“PPWR不仅要求减少塑料用量,还规定包装内必须将空隙控制在最低限度,这对整条包装产线提出了新的技术要求。”
“过去产品包装时周围保留一定体积空间,如今改为使用最少薄膜、压缩包装内空间,就必须重新设计产品保护方案,并提升封口性能。”他补充道。
马特尔强调,若需使用超出必要尺寸的薄膜,必须提供充分的技术依据,否则错误决策可能引发非预期后果。
“若产品需使用大于必要尺寸的薄膜,必须说明原因。例如,若MAP(气调包装)需特定气体量以保障特定货架期,而强行缩小包装体积,会导致气体含量不足,进而缩短货架期,最终加剧食品浪费。”
转向单一材料
富士包装贝内卢区总经理彼得·马特尔。马特尔解释,有效的封口性能取决于对封口压力、时间和温度的精准掌握,而材料选择的转变正对这三项参数提出更高要求。
“当前市场薄膜新趋势更聚焦于单一PP和单一PE材料。这要求更优的封口时间、温度和压力控制。只要精准掌控这三项参数,实际上可以完成市场上所有薄膜的封口作业。”
Matel指出,转向单一聚丙烯(mono-PP)或单一聚乙烯(mono-PE)结构,可能在单材质方案所宣称的速度与成本优势,以及实际产品制造之间制造矛盾,并可能削弱供应链的敏捷性。他补充道,这并非仅适用于枕式包装机,而是包装机械行业的普遍现象,因为保持铝箔质量的稳定性始终是核心要求之一。
Matel举例说明,若制造商长期沿用传统铝箔,而零售商突然要求切换至mono-PP,整个铝箔供应链将转向复合膜。这意味着必须寻找具备相应mono-PP加工能力的新供应商,并确认其技术匹配度。
Matel强调,选择具备合适铝箔处理能力的枕式包装机,不应仅以成本为决策依据。他解释,价格固然直观,但性能差异显著:例如,富士(Fuji)的枕式包装机搭配适配铝箔时,每分钟可处理120包,而另一家供应商的mono-PP方案仅能达到85包/分钟。
Matel指出,当前新型铝箔趋势聚焦于mono-PP与mono-PE,对封合时间、温度及压力提出了更高要求。尽管切换至mono-PP可能更具成本效益,但封合窗口会收窄,进而导致封合一致性下降、包装缺陷风险上升,并降低操作灵活性。他补充道,优质设备即便在狭窄的封合窗口内,仍能确保包装封合可靠。关键在于深入理解市场中的包装形态,并掌握相关技术,以构建最优的操作空间。
Matel指出,环保议题中的最大挑战在于,切换至单一材质铝箔或更高纸基含量的铝箔,会立即影响产品流转速度及产线运行速率。
Matel认为,自动化是枕式包装与封合设备制造商必须重视的另一趋势,核心在于“减少对人工的依赖”。他补充道,各行业正加速推进自动化与机器人应用。荷兰涌现出多家企业,正在构建全自动化机器人产线。目前,不仅市场头部企业,中端企业也开始涉足机器人领域。
Matel强调,与机器人企业的紧密协作是实现自动化设备转型的关键,尤其对于高产能产线,如烘焙行业,这一点至关重要。
在批量生产模式下,工厂通常每天运行两至三个班次,一旦启动,该流程便难以轻易中断。此时,与一家同时精通机器人技术和渔业作业的企业合作至关重要,因为这两者缺一不可。只有当捕捞环节运行正常时,所有物料才能按正确顺序被拾取,从而形成平稳且持续的生产流。
流式包装的未来
Matel预测,在未来五年内,市场将重点关注更多“不依赖人工”的解决方案。在人工智能整合至包装生产线方面,Matel注意到客户对将包装线数据传送至其软件平台的需求日益增加。
“企业希望了解我们机器的所有细节,包括生产数量、拒收数量、具体时段、封口质量以及温度数据。”
Matel进一步指出,未来五年,市场焦点将转向更多“不依赖人工”的解决方案,例如自动导引车。与此同时,在生产线层面,寻找具备相应知识水平的操作人员正变得越来越困难,维持高水平的运营团队极具挑战。
他补充道,单一聚丙烯(mono-PP)和单一聚乙烯(mono-PE)解决方案对零售商而言仍是一片模糊地带,但未来五年内,可用的选项将会增加。
“单一材料PP和PE目前仍令客户感到困惑,他们不清楚该选择何种方案。但在未来五年内,市场将提供大量可供选择的方案。Fuji Packaging目前已拥有首批用于测试的纸质箔材。这是一种透明纸质箔材,属于完全创新的产品。”
编辑观点
PPWR法规对最小空隙的硬性约束,正倒逼包装设备从“体积填充”向“极限压缩”转型,这对单一材料封口的工艺窗口提出了前所未有的精度要求。对于再生塑料从业者而言,这意味着rPP、rPE等单一材质在包装端的落地,必须解决封口一致性难题,否则将因包装缺陷导致回收料品质下降,阻碍闭环循环。
常见问题
PPWR最小空隙要求对封口工艺有什么具体影响?
PPWR要求将包装内空隙控制在最低限度,迫使封口工艺必须更精细地管控时间、温度及产品保护。马特尔指出,过去保留体积空间的做法已不可行,需重新设计产品保护方案并提升封口性能,以应对压缩包装空间带来的技术挑战。
富士包装mono-PP方案每分钟能处理多少包?
富士包装的枕式包装机搭配适配铝箔时,每分钟可处理120包。相比之下,另一家供应商的mono-PP方案仅能达到85包/分钟。马特尔强调,选择设备不应仅以成本为决策依据,性能差异显著,优质设备能在狭窄封合窗口内确保包装封合可靠。
切换至单一材料对供应链敏捷性有何影响?
转向单一聚丙烯或单一聚乙烯结构,可能在单材质方案所宣称的速度与成本优势,以及实际产品制造之间制造矛盾,并可能削弱供应链的敏捷性。马特尔举例,若零售商突然要求切换至mono-PP,整个铝箔供应链将转向复合膜,需寻找具备相应加工能力的新供应商并确认技术匹配度。