【德国】移动式注塑机器人走向零部件现场
要点
- Anybrid Robin 系统锁模力 6-10 吨,CFRP 框架自重 140 公斤,单次注射体积 0.02-36 立方厘米。
- Rehau 与 CQFD 合作开发热塑性拉挤窗框,玻璃纤维增强比例最高 85%,组装节拍小于 1 分钟。
- 2024 年 10 月,Anybrid、Rehau、CQFD 获 AVK 创新奖,Rau-Infinio 窗户原型尺寸达 3.0 x 1.5 平方米。
- 热塑性拉挤型材密度 2.0,低于 UP 基 GF 型材的 2.7,刚度为其 1.5 倍,具备轻量化与高回收潜力。
Anybrid GmbH于2019年从德累斯顿工业大学(TU Dresden)的轻量化与塑料技术研究所(ILK)孵化成立。该公司的核心业务聚焦于移动ILK注塑系统“Robin”的持续研发、制造及市场推广。“Robin”一词源自“robotised injection moulding”(机器人化注塑),该系统曾在2019年国际塑料橡胶工业展览会(K2019)上进行首次现场演示。在那次展示中,Robin利用热塑性弹性体(TPE)在35个节点处对一块复合材料板进行了包胶处理。
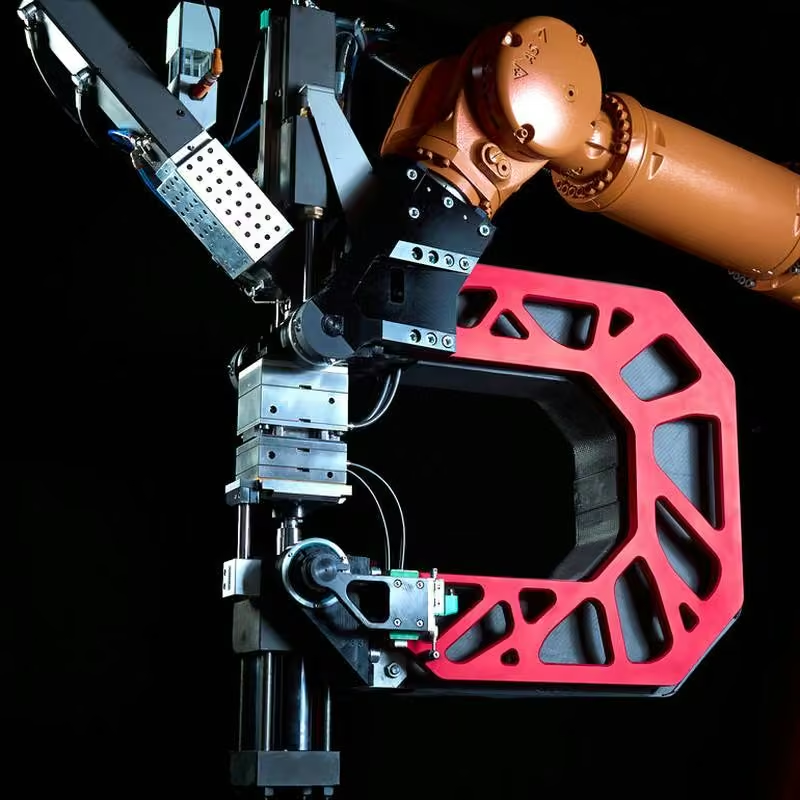
正如“Anybrid”这一名称所暗示的(英文意为“任意混合”),该系统具备通过注塑工艺生产各类差异化混合部件的能力。Robin由一套轻量化的移动注塑单元构成,其锁模力范围为6至10吨,整套装置安装在一个碳纤维增强塑料(CFRP)材质的C型框架内。该C型框架自重为140公斤(不含其“极简主义”模具),并配合一台六轴关节机器人协同作业。这一架构与传统设备存在显著差异:注塑单元是移动至工件处进行加工,而非在固定式注塑机(SGM)上成型部件。
突破尺寸限制:无限长宽部件的包胶加工
尽管Robin系统的单次注射体积限制在0.02至36立方厘米之间,但其无限的移动能力使其能够对长度和宽度不受限制的部件进行包胶加工。若采用传统SGM,此类应用需要配备大型且沉重的注塑模具,而由此产生的高锁模力需求将导致工艺成本过高甚至无法实施。
Anybrid公司首席执行官Michael Stegelmann将Robin定义为“飞行注塑”(injection moulding on the fly)。该工艺可无缝应用于长距离挤出或拉挤成型的塑料型材,同样适用于木材或金属型材,以及大面积的复合材料板材或部件。目前,该领域已存在多个应用实例。
在WI-IN项目中,ILK联合Anybrid及复合材料零部件制造商Inometa,共同开发出一套集成式缠绕-注塑制造单元。该单元旨在高效生产热塑性塑料中空混合结构,其核心设备为Robin:由AFPT GmbH提供的胶带缠绕机可生产长段纤维或带状缠绕的复合材料管材,随后在生产线内直接以热塑性塑料进行包覆注塑。Hilti Kunststofftechnik及塑料制造商Mitsui Chemicals Europe亦作为项目伙伴参与WI-IN,而Strucnamics Engineering GmbH则负责自动化工艺数据分析。该项目将持续至2025年12月31日。
移动注塑机器人完成大型3D打印部件的后处理
斯图加特Automoteam GmbH利用Robin对多孔铝管进行热塑性塑料包覆,由于塑料深入金属孔隙形成锚固,实现了极高的金属/塑料界面结合强度。
Anybrid还将Robin系统应用于大规模增材制造(Large Scale Additive Manufacturing, LSAM)领域。正如研究项目Lobo的名称所揭示的那样——“基于移动注塑技术对大体积3D打印部件进行原位局部功能化”——该应用同样聚焦于大型结构的功能化增强。
此外,德累斯顿团队正与韩国大田的Dongnam Realize Inc.合作,对其木塑复合材料CxP部件进行注塑包覆。CxP是一种基于纤维素、通过共价键交联的聚合物,以颗粒形态从林业副产品中制备而成。
“Robin将聚合物加工的优势与机器人的灵活性融为一体,使生产模式得以彻底重构,”Stegelmann表示。
总部位于Rehau的管材及型材制造商Rehau Industries SE + Co KG提供了典型应用案例。该公司开发了一条中试生产线,将Robin单元在线集成于挤出生产线中,可对管材或型材的任意指定位置进行热塑性塑料包覆。
以机器人灵活性实现注塑加工
在二次注塑过程中,机器人以与管材或型材完全相同的速度移动,利用被注塑部件冷却时间所限定的时间窗口完成作业。Stegelmann指出:“这省去了复杂的后续连接工序。”因此,Robin单元显著提升了整条产线的生产效率。Rehau Industries与法国Wittenheim的拉挤成型专家CQFD Composites合作,进一步开发了该技术,用于生产大型门窗框架。2024年10月底,合作方(Anybrid、Rehau、CQFD)凭借这一成果,在“创新工艺/方法”类别中荣获德国增强塑料工业协会(AVK Industrievereinigung Verstärkte Kunststoffe e.V.)颁发的创新奖。
获奖的整体工艺流程细节如下:这些型材通过热塑性拉挤成型(Pul-Extrusion)工艺制造,玻璃纤维连续长丝增强比例最高可达85%。Rehau未透露所使用的热塑性材料具体信息。
但实际加工的对象并非聚合物,而是单体,这些单体在工艺过程中原位聚合。作为前驱体,单体具有类似水分的极低粘度,流动性极佳。正是这一特性,使得玻璃纤维能够被完全浸润。随后,在拉挤工艺产生的热量作用下,单体发生反应,转变为高粘度、高刚性的聚合物。
拉挤成型后的型材在线转化为窗框型材:在共挤工序中,型材表面覆上一层耐候性聚合物共混物制成的光滑外层,有时还会同步集成弹性体密封件。
门窗制造:钢制加强件不再必要
值得一提的是,热塑性原位工艺弥补了传统热固性树脂拉挤成型的一项优势:热固性树脂流动性好,在拉挤过程中通过交联反应才获得刚性。如今,热塑性体系提供了可替代的解决方案。
第二步是窗框组装。在装配过程中,型材端部以斜角切割,随后自动插入角部连接件。这些连接件由型材加工废料研磨而成,本质上是一种高填充玻璃纤维增强热塑性材料。角部连接件就位后,四台Robin单元使用材料相容的热塑性熔体对其进行二次注塑。框架组装的节拍时间因此缩短至一分钟以内。Rehau在开发阶段还运用了仿真预研工作。
装配注塑取代金属连接件
Robin系统取代了传统上需使用聚氨酯胶粘剂手工粘贴的金属紧固件,转而采用无胶连接的注塑装配结构。
2024年3月,在Fensterbau Frontale展会上,Rehau展示了采用该工艺制造的Rau-Infinio窗户功能原型,其尺寸达3.0 x 1.5 m²,是Rehau迄今推出的最大尺寸窗户解决方案。Rau-Infinio系列采用的窄截面型材无法通过钢增强PVC实现。
在Rehau的产品体系中,Rau-Infinio被定位为“未来之窗”。项目合作方Anybrid、Rehau和CQFD指出,取消钢增强结构可腾出空间,用于集成智能电子元件及提升保温性能。此外,热塑性拉挤成型窗户具有极小的热膨胀系数和形变量,且在使用寿命终结后易于回收。Rau-Infinio还使得生产大尺寸、窄截面型材的窗户成为可能,此类规格以往仅能通过发泡填充铝型材实现。
热塑性拉挤型材作为注塑件的“结构骨架”
基于热塑性材料的拉挤型材在机械性能方面同样具备优势。其刚度高于传统硬PVC型材。据CQFD介绍,其刚度是未饱和聚酯(UP)基玻璃纤维增强热固性拉挤型材的1.5倍,且重量更轻。其密度为2.0,而同类GF-UP型材的密度为2.7。
CQFD将其热塑性复合型材视为注塑件的“结构骨架”。该方案尤其适用于替代汽车中的金属部件,如乘用车和卡车中的结构件及电池外壳,从而实现减重。CQFD还指出,建筑工业也是潜在目标市场,应用场景包括光伏系统、住宅建设、桥梁工程及露天游泳池。在上述各类应用中,Robin系统均允许通过功能性热塑性元件对热塑性拉挤型材进行包胶注塑,从而实现高度功能化集成。
劳动保护领域的变革
编辑观点
移动注塑技术将二次加工嵌入生产线,消除了大型复合结构的物流瓶颈,为再生塑料在高性能结构件中的应用开辟了新场景。从业者应关注热塑性拉挤与原位注塑的结合,这有助于提升回收料在门窗、汽车部件中的结构价值,并简化末端回收流程。
常见问题
Robin 系统如何突破传统注塑的尺寸限制?
Robin 通过移动至工件处加工,实现无限长宽部件包胶。其单次注射体积仅 0.02-36 立方厘米,但借助机器人移动能力,可处理传统 SGM 因模具过大、锁模力过高而无法实施的大型结构。
Rehau 用 Robin 生产窗框时,锁模力和节拍是多少?
Robin 锁模力为 6-10 吨,框架组装节拍缩短至 1 分钟以内。四台 Robin 单元使用热塑性熔体对角部连接件进行二次注塑,取代了传统聚氨酯胶粘剂手工粘贴的金属紧固件。
热塑性拉挤型材相比 UP 基热固性型材有何优势?
热塑性拉挤型材刚度是 UP 基 GF 热固性型材的 1.5 倍,且密度更低(2.0 对 2.7)。CQFD 将其视为注塑件的“结构骨架”,适用于替代汽车金属部件,且热塑性体系在寿命终结后更易回收。