破除双螺杆共混中的常见误区:第一部分
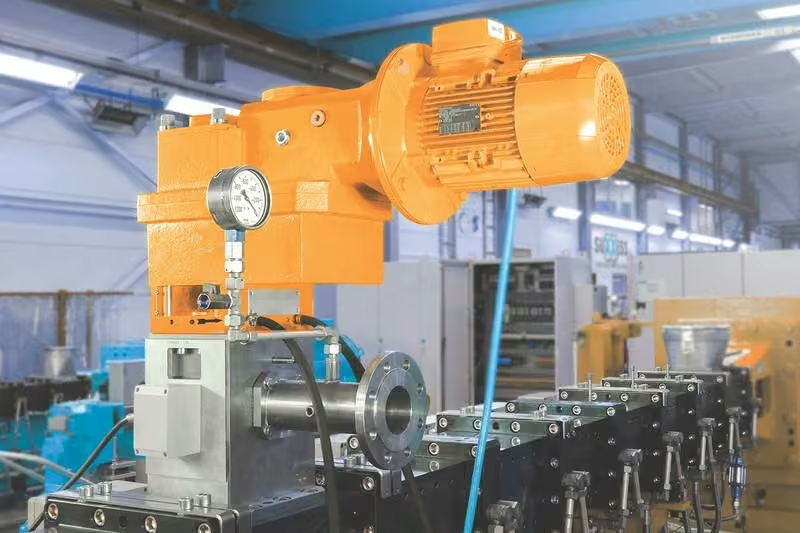
要点
- 双螺杆螺杆元件外径磨损允许上限为直径的3-5%。
- 机筒磨损速率约为螺杆元件的25%,因接触时间仅25%。
- 实验室速率应不低于全规模产率的1/10,否则放大不切实际。
- 磨粒磨损集中在产生剪切力和压力的区域,占工艺段25-30%。
- 离子渗氮耐磨层厚度仅0.3-0.5 mm,穿透后底层金属损耗加速。
双螺杆挤出机作为配混领域的“主力设备”,已服役逾百年,却常被外界误解。以下五种常见误区与认知偏差,往往会在放大生产与制造环节引发问题。
双螺杆技术诞生于100多年前,最初用于天然橡胶/塑料配混。20世纪50至60年代,该技术取得重大突破。尽管当今的双螺杆挤出机(TSE)扭矩更大、转速更高、控制系统更先进,但其核心技术与运行原理与早期基本一致。然而,一些误区与认知偏差确实会导致放大生产与制造缺陷。本文旨在澄清这些误区,提升TSE的运行效率与性能。
误区一:TSE性能对磨损始终高度敏感
排气塞(vent stuffer)适用于含有未熔融物料、且因高汽速易在排气口积聚的聚合物配方。但认为这类装置总能解决排气流动问题,则是错误的。
双螺杆挤出机通常比单螺杆挤出机对磨损的敏感度更低。同向旋转双螺杆结构在啮合区具有自清洁效应(源于相对表面速度),因此正向输送能力比单螺杆挤出机更强。双螺杆通过“一螺杆将物料推给相邻螺杆,再推回”的半周期性方式向前输送物料。正因如此,双螺杆可处理极宽粘度范围的物料,并执行特殊工艺,例如将聚合物与超过50%的油进行混合。单螺杆挤出机则完全依赖拖曳流向前输送物料。
双螺杆挤出机(TSE)的螺杆元件和/或机筒内衬的直径磨损通常可超过3-5%,部分原因在于螺杆转速可独立于产量进行调整,以补偿过流间隙中的混合效应。相比之下,单螺杆挤出机通常将螺杆磨损限制在1-2%以内,具体数值取决于所加工聚合物的种类。双螺杆与单螺杆挤出机的另一区别在于,TSE采用模块化结构制造螺杆和机筒。磨粒磨损通常集中在产生剪切力和压力的区域,这些区域一般占整个工艺段的25-30%。通常只需更换这些局部受损部件。
螺杆设计必须确保在排气口和下游加料点处压力为零。若螺杆设计未优化或输送区出现压力积聚,熔体将被泵入排气堆,进而引发工艺问题。
关于螺杆元件外径允许磨损的粗略经验法则是:最大不得超过直径的3-5%。值得注意的是,螺杆的更换频率通常高于机筒,因为机筒的磨损速率约为螺杆元件的25%。其原因在于,元件尖端始终与机筒接触,而机筒仅在约25%的时间内与元件接触。
• 冶金特性:元件和机筒均可采用单一材料或具有更硬耐磨表面的双金属复合材料。对于某些表面处理工艺(如离子渗氮),耐磨层厚度仅为0.3-0.5 mm。对于机筒的椭圆形内衬,内衬厚度可达5-20 mm。无论哪种情况,一旦耐磨层被穿透,底层金属的损耗速度将急剧加快。
• 材料对降解的敏感性:某些材料(尤其是聚酰胺及相关材料)可能粘附在磨损部件上(通常位于机筒)。随着时间推移,由于这些磨损表面不再具备自清洁功能,材料会发生降解并产生黑色斑点状污染。
• 浮动轴:在极端磨损情况下,螺杆轴可能出现浮动。由于螺杆仅依靠物料支撑(无端部轴承),一根螺杆轴可能爬至另一根之上并导致机器卡死。这种情况仅在机筒与元件的总磨损超过机器直径10%时才会发生。
磨损形态因配方不同而存在显著差异。在混合填料和纤维时,建议每三至六个月对螺杆和机筒进行一次检查;对于非磨蚀性应用,每年检查一次可能已足够。应测量并记录螺杆外径(及内径)以及机筒内径。
误区二:双螺杆排气塞总能解决排气流动问题
排气塞有时被用作应对排气溢料的“创可贴”,却无谓地使系统复杂化。排气塞于20世纪70年代引入顶置排气机筒,旨在解决食品挤出工艺中固有的排气流动问题:当时蒸汽以高速度逸出,且淀粉/蛋白质物料与螺杆的附着力差,导致排气口积聚物料并引发工艺故障。
双螺杆挤出机,配备单螺杆熔体进料和超临界CO2注入。
若双螺杆挤出机(TSE)的螺杆设计未优化,或泵送区出现熔体倒流,熔体将被泵入排气堆,从而引发工艺问题。排气塞无法解决此问题,而应通过优化螺杆设计和工艺设定值来应对。
对于含有未熔融物料(如填料)的聚合物配方,若因蒸汽流速高导致物料在排气口积聚,排气塞则具有实用价值。排气塞可顶置或侧置,采用同向旋转双螺杆啮合螺杆,将物料“推”回TSE工艺段;同时配备前送螺杆元件,在排气口下方形成零压环境。
排气塞中螺杆元件的轴向路径是开放的,因此蒸汽得以排出,而颗粒物料被输送回TSE工艺段。排气塞内采用不同型式的螺杆元件,以平衡蒸汽开放度与固体物料回推效果,这本身便是一项需要精细权衡的工作。
当TSE的排气后泵送长度不足时,熔体将倒流并溢出排气口,此时排气塞亦无济于事。此外,昨日有效的倒流长度今日可能失效,原因包括:
总之,排气塞是有用的装置,但仅应用于那些无法通过螺杆设计和工艺参数调整解决的排气流动问题。
误区三:任何工艺都能从实验室一步放大至商业化生产
边界条件是指限制TSE以特定速率复合并挤出合格产品(无论是颗粒还是挤出件)的工艺变量。常见的边界条件包括:
小型与大型双螺杆挤出机(TSE)之间比表面积与体积比的差异,使得许多工艺难以实现精确的放大,尤其是在缺乏类似配方经验的情况下。螺杆直径差异越大,相关计算结果的可靠性就越低。行业经验法则指出,实验室或中试规模的速率测试值,不应低于目标全规模生产系统产率的十分之一,低于该比例通常被视为不切实际。
受体积限制的过程按立方关系放大,而受传热限制的过程则按平方关系放大,两者差异显著,多数实际过程介于两者之间。在明确边界条件后,对于具有相似外径/内径(OD/ID)比的不同螺杆直径,可采用简化的放大公式:
OD = 螺杆外径(每根)
随着速率提升,将遇到不同的边界条件。放大指数往往基于对类似工艺和配方的经验进行估算。对于受体积限制的过程,也可利用实验室与生产级TSE的相对自由体积进行计算,例如,10 cc/直径对比100 cc/直径,将导致速率提升10倍。对于低堆积密度物料,上游物料处理对优化体积受限应用的速率至关重要。
针对传热边界条件,有时会故意降低实验室TSE的冷却效率,以使放大结果更具代表性。扭矩和质量传递边界条件同样需要考虑。模头及下游设备也可能限制可达到的速率。
关键在于理解工艺优化过程中会遇到不同的边界条件,并相应调整参数,以优化挤出物的速率和质量。基于流变学表征的高级公式和计算机建模可提供辅助。
TSE工艺的放大过程十分复杂……目前人工智能尚未对此进行有效解决。
误区4:在TSE上进行液体注入很困难
在商业规模下,完全有可能向聚合物中注入超过70%的液体。关键因素包括待注入液体的粘度及其在聚合物中的溶解度。此外,完全有可能在LLDPE等非极性聚合物中制备极性添加剂(如抗静电剂)的稳定悬浮液。
最优TSE螺杆设计示意图,展示熔融、混合、超临界CO2注入、冷却和输送过程。
TSE(双螺杆挤出机)可在多种工艺场景下对颗粒、粉末及液体进行连续混合。该设备可适配多种类型的注射泵,包括齿轮泵、活塞泵、蠕动泵、隔膜泵及螺杆泵。具体泵型的选型需依据液体特性确定,作为注射系统的一部分,其配置方式如下:
该系统支持含液体组分的广泛配方开发。例如,对于复杂的高液相配方(即液相占比超过70%),需设置顺序分级的注射点,以防止物料在螺杆槽内积聚。混合完成后,配方将经过脱挥、冷却,随后通过模头或齿轮泵输送。
一个典型应用实例是通过进料喉口处的插入件注射增塑剂,将增塑剂雾化并喷洒至自由落体的固体进料流中(如柔性PVC预混料),以维持物料在加工过程中的流动性,或提高配方中可实现的液体比例。
超临界注射系统通过向熔体中引入低温高压的注射流以辅助发泡。TSE的螺杆设计采用动态密封、高效分布混合器及低能耗螺棱元件,以实现熔体的冷却与输送。此外,超临界流体在TSE中的注射还可用作脱气剂、熔体冷却剂或产生塑化效应。
利用单螺杆或双螺杆挤出机将聚合物熔融并泵入TSE工艺段,可制备独特的复杂共混物及合金。以向TSE进行三次注射的系统为例:可将TPS(热塑性苯乙烯类嵌段共聚物)浆料计量至主进料喉口,随后通过第二台挤出机在下游进行熔体注射,最后实施高压超临界注射。
在TSE工艺段内对工艺步骤进行精细且顺序化的布局,可实现液体注射系统的集成,从而开发独特的配方与产品。
误区五:比扭矩是扭矩相关参数中最重要的指标
同向啮合式TSE采用分段式螺杆,并组装于轴上。轴的横截面积、轴体设计、冶金特性及制造工艺均影响可实现的轴扭矩优化。轴扭矩额定值以牛顿米(Nm)为单位,该参数限制了电机向齿轮箱、轴及旋转螺杆传递的功率,而这些旋转部件负责向工艺过程施加剪切力与能量。
在双螺杆造粒领域,一个被广泛引用的扭矩相关基准指标被称为轴的特比扭矩(Specific Torque, ST)。该指标以轴的中心线为基准进行计算,公式如下:
ST = Md ÷ a³
注:ST亦被称为扭矩密度(Torque Density, TD),两者术语可互换使用。
相应的自由体积(Free Volume, FV)取决于螺杆的外径/内径(OD/ID)比,并未包含在上述计算中。对于给定的ST值,在工艺段(以cc/dia.为单位测量)中,根据螺杆的OD/ID比不同,可能存在不同的FV值。
关于破除双螺杆造粒领域常见迷思的更多内容,请参阅即将出版的期刊。
作者简介:Charlie Martin曾担任Leistritz Extrusion USA总裁,该公司为塑料、医疗及制药市场提供造粒设备及工程服务。Martin于2026年7月10日在新泽西州Avon-by-the-Sea去世,享年65岁。
Steve Jackson是咨询机构Worldwide Polymer Compounding LLC的负责人。自2019年起,他还担任Impossible Foods的高级工艺工程师。在该职位上,他负责搭建、运行、维护及改造实验室级和中试级挤出机,并协助设计、协调及执行放大试验。在此之前,Jackson在Coperion Corp.从事技术与工程工作超过30年,自1987年以工艺工程师身份加入时,该设备制造商尚名为Werner & Pfleiderer Corp.。联系方式:sjackson@wpcompounding.com。
吹塑与造粒行业的清机解决方案
Chem-Trend为新兴行业推出的新型商用清机化合物。
理解双螺杆造粒中的“边界条件”
在双螺杆造粒中,目标通常是以最大产量生产最高质量的产品。但有时,某些操作参数会阻碍这一目标的实现。
如何构建成功且可持续的预防性维护计划
编辑观点
双螺杆挤出机的磨损管理与工艺放大是再生塑料造粒的关键瓶颈。从业者需关注螺杆元件局部磨损监测及排气塞的适用场景,避免盲目依赖“创可贴”式解决方案。未来应强化基于流变学表征的放大模型应用,以提升再生料生产稳定性。
常见问题
双螺杆挤出机对磨损的敏感度比单螺杆高吗?
双螺杆挤出机对磨损敏感度更低。同向旋转结构具有自清洁效应,正向输送能力强,可处理宽粘度范围物料,而单螺杆依赖拖曳流,磨损限制更严。
双螺杆螺杆元件外径磨损允许上限是多少?
最大不得超过直径的3-5%。机筒磨损速率约为螺杆元件的25%,因元件尖端始终接触机筒,而机筒仅25%时间接触元件,故螺杆更换频率更高。
实验室到商业化生产放大时速率比例有何建议?
实验室速率不应低于目标全规模产率的十分之一。低于此比例不切实际,因比表面积与体积比差异导致放大复杂,需考虑体积、传热及扭矩边界条件。