利用压缩空气连续挤出3D打印管材
要点
- Roetz 4.0项目设计双材料挤出机,同时处理两种材料形成外壳包裹结构
- PLA测试中挤出机存在气泡生成及管径不一致问题
- 不锈钢挤出机较低热导率导致线材在内部凝固
- 改用TPU线材后层间附着力显著改善
- 构建蠕动泵精确控制空气体积,挤出效果更稳定
[Jan]在[Roetz 4.0]项目中提出了一种独特的多材料3D打印方案:他设计了一种挤出机,能够同时处理两种不同材料,将其中一种作为外壳包裹在另一种材料外围。这一技术为多种应用场景提供了可能,例如在导电线材外部包覆绝缘层。不过,[Jan]当时并未找到该工艺的即时应用方向,因此转向了一项相关技术:利用压缩空气作为芯材,挤出塑料管材。
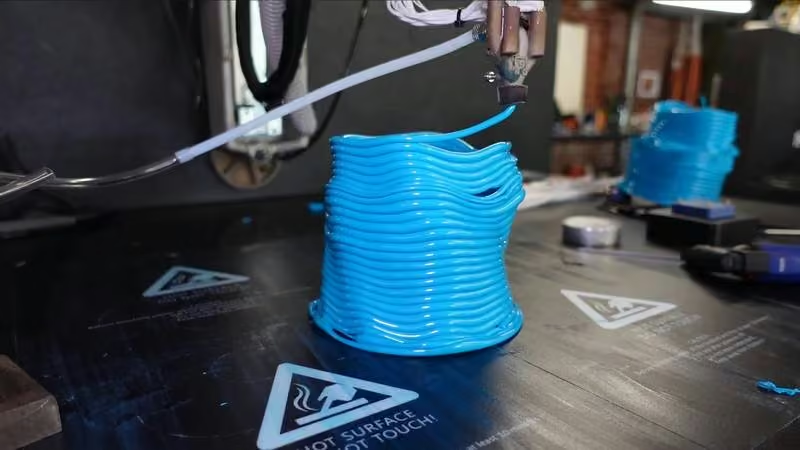
他用于该实验的挤出机是双材料挤出机的改良版本。该设备接收两股线材,将其熔化后,在压缩空气管出口周围形成外壳。压缩空气流量由高精度压力调节器控制。在PLA材料的测试中,该装置似乎能够挤出气密性良好的线材管,但存在气泡生成以及管径不一致的问题。此外,不锈钢挤出机较低的热导率也带来了挑战;在压缩空气冷却效应的共同作用下,线材有时会在挤出机内部凝固。
[Jan]发现,仅依靠压力控制几乎无法获得一致的结果。随着空气周围熔融塑料层变薄,其对进一步膨胀的阻力减小,导致气泡持续扩张直至破裂。相比之下,控制挤出空气的体积能带来更稳定的效果。在第二段视频中,他构建了一台蠕动泵来精确控制空气体积。同时,他改用TPU线材,显著改善了层间附着力。当用压缩空气充气时,成品TPU结构会轻微膨胀,但仍存在漏气现象。尽管结果仍具潜力,但达姆施塔特工业大学(TU Darmstadt)已在此领域开展过相关研究。
在另一项独立研究中,我们曾见过类似的多材料共挤出技术被用于打印气动通道。关于[Jan]多线材挤出机的发展历程,可参阅其Minuteman打印机项目。
编辑观点
该工艺验证了压缩空气替代固体芯材的可行性,但漏气问题制约其工业应用。从业者应关注TPU等弹性体再生料在中空结构挤出中的适配性,以及体积控制设备在再生塑料造粒产线中的集成潜力。
常见问题
Roetz 4.0项目用压缩空气挤出管材时遇到什么主要问题?
PLA测试中产生气泡且管径不一致,不锈钢挤出机热导率低导致线材在内部凝固。依据是压缩空气冷却效应与压力控制不足,熔融塑料层变薄后阻力减小,气泡持续扩张直至破裂。
如何改善压缩空气挤出管材的稳定性?
改用TPU线材并构建蠕动泵精确控制空气体积。TPU显著改善层间附着力,体积控制比压力控制更稳定,但成品充气后仍轻微膨胀且存在漏气现象。
达姆施塔特工业大学在类似技术上有何研究?
TU Darmstadt已在此领域开展相关研究,类似多材料共挤出技术曾被用于打印气动通道。该机构的研究为压缩空气挤出管材工艺提供了学术参考和技术验证基础。