【波兰】BSH:借助大型设备实现自有注塑生产
要点
- BSH罗兹工厂引入Wittmann Macropower注塑机,锁模力9000 kN,单次注射重量接近4 kg。
- 外壳半件采用玻璃纤维增强聚丙烯注塑成型,通过振动焊接连接,确保滚筒密封无漏水。
- W863 Pro机器人最大承载75公斤,集成RFID编码机制确保夹具与工艺匹配,实现托盘全自动化更换。
- 罗兹工厂注塑车间建设项目在BSH内部50个项目中被评为2024年度最佳项目。
波兰罗兹BSH洗衣机工厂为新一代设备建立了自主注塑生产线,采用Wittmann大型注塑机,取代了以往的零部件外购模式。
BSH在波兰罗兹的洗衣机工厂因设备换代而调整了生产策略,将长期外购的注塑件转为内部生产。BSH罗兹工厂制造工程部门负责人Andrzej Pirek博士表示:“我们在开发新设备时充分考量了当前客户需求。目前所有洗衣机均达到最高能效等级A,同时用水量更低,运行噪音更小。”该工厂生产的Bosch和Siemens品牌洗衣机主要面向欧洲市场。
通过自主注塑生产实现成本节约
Pirek指出:“我们意识到,若自行生产注塑件,可释放巨大的成本节约潜力。我们的目标是以最高效率制造高品质、长寿命的产品。Wittmann的注塑技术为此提供了重要支持,其Macropower注塑机的高过程稳定性与低能耗特性均有助于实现这一目标。”
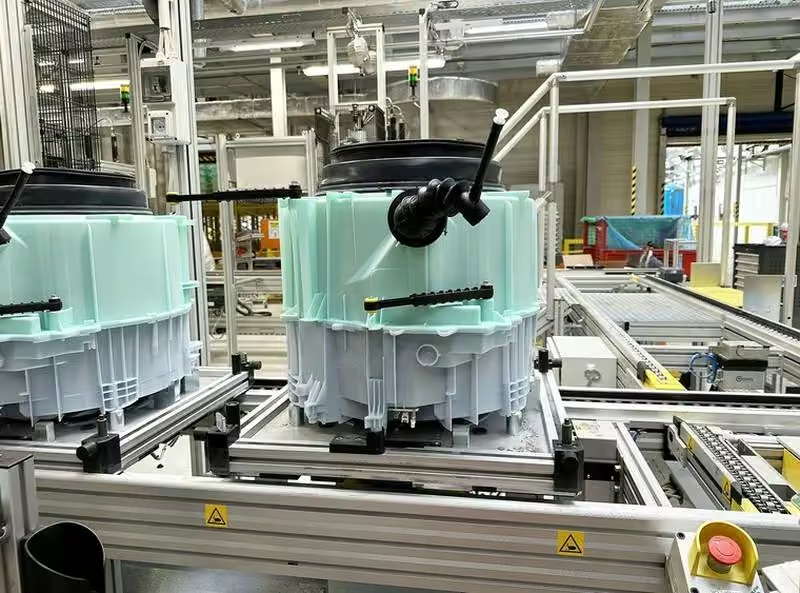
新注塑车间内,多台Wittmann Macropower注塑机整齐排列,锁模力均为9000 kN。同样令人印象深刻的是,线性机器人从模具中取出大型复杂圆形部件,并将其堆叠在紧邻机器的托盘上。这些部件分为两种,但均体积庞大、结构复杂,带有大量连接与安装元件,最终组装后用于包裹洗衣机的滚筒。两种外壳半件均采用玻璃纤维增强聚丙烯注塑成型,单次注射重量均接近4 kg。
良品数量超出目标要求
注塑成型的部件首先被放置在托盘上,进入由RFID系统控制的先进先出(FIFO)仓库,直至其达到最终几何形态。随后,这些部件直接转运至相邻生产车间进行组装。在该车间内,两个外壳半体通过振动焊接技术进行连接。“焊缝质量不容许任何公差。滚筒必须可靠密封,否则洗衣机将会漏水,”Pirek解释道。实现这一目标的前提是在注塑过程中对几何结构复杂的部件进行高精度成型。Macropower注塑机凭借其极高的伺服液压运动精度和优异的注射一致性,在此环节展现出显著优势。“我们的废品率低于最初设定的目标值,”Pirek表示。
精准构建注塑专业知识
通过在罗兹(Lodz)基地自建注塑车间,BSH显著提升了本地生产的垂直整合程度。如今,所有关键增值环节均在内部完成,这对降低单件成本、增强市场竞争力产生了积极影响。这一新战略正在取得成效,但在推进过程中仍需克服若干障碍。
对于罗兹基地的员工而言,注塑技术是一项全新的领域。Wittmann为此提供了一套全面且量身定制的培训计划。“我们不仅培训了机器操作员,还涵盖了维护人员、安全人员以及工艺工程师,”Wittmann波兰分公司总经理Bogdan Zabrzewski表示。
此外,该基地还受益于BSH集团全球生产网络。在其他国家,相同型号的洗衣机也在进行生产,且此前几代产品的部分注塑件已在当地内部制造。“我们与其他国家的同事密切合作,从他们那里为新注塑车间汲取了大量经验,”Pirek介绍道。BSH将这一模式称为“专家网络”(Network of Experts),适用于集团内部所有技术体系。各基地之间通过数字化手段实现互联。“工业4.0使得跨基地协作变得极为便捷,”Pirek指出。
定制化自动化方案
新一代洗衣机外壳的几何结构对所有生产基地而言均构成了一项全新挑战。“我们不得不彻底重构自动化方案,从夹具设计到将注塑件按预设模式堆叠至托盘并转运至先进先出(FIFO)仓库的整个流程,均需重新规划,”扎布热夫斯基(Zabrzewski)表示。维特曼(Wittmann)提供的W863 Pro机器人,最大承载能力达75公斤,承担多项关键任务:将待包胶的轴承衬套装入模具、脱模外壳半件,并依据预编程的放置模式将其整齐堆叠于托盘之上。针对托盘处理环节,维特曼专门开发了一套多层输送系统,托盘更换过程实现全自动化。上层输送区负责将待取托盘就位,下层则同步补入空托盘。另一项技术亮点在于机器人控制系统与生产单元的深度融合:机器人程序通过注塑机控制系统进行加载,同时借助夹具上的RFID编码机制,确保所安装夹具与当前工艺要求完全匹配。
“该项目的成功,源于BSH工艺专家、位于纽伦堡的维特曼自动化专家团队以及我们维特曼巴滕菲尔德波兰(Wittmann Battenfeld Polska)本地技术人员之间的高度协同,”扎布热夫斯基指出。BSH从注塑机与自动化系统由同一供应商整体交付的模式中显著受益。“这自项目启动之初便是我们的核心要求,”皮雷克(Pirek)补充道,“由此,整个项目仅设一个统一对接窗口。我们坚信,正是这一模式使得设备得以如此高效、迅速地投入运行。”
注塑机高可用性成为硬性要求
设备可用性至关重要。正如扎布热斯基所强调的,机器必须随时处于“可立即投产”状态。由于生产不依赖库存缓冲,一旦注塑环节出现停滞,装配线将立即陷入瘫痪。因此,服务环节的可靠性亦成为选择注塑合作伙伴的关键考量因素,而维特曼在此方面表现突出。其服务技术人员可在故障发生时迅速抵达现场,且关键备件均保持本地库存,确保响应速度。
皮雷克强调:“我们在厂区内部完全新建了一座工厂。如果没有维特曼(Wittmann)的支持,这个项目不可能取得如此大的成功。”他特别指出,高度开放的沟通方式是项目成功的关键因素之一。“这里聚集了合适的人才。他们拥有丰富的专业知识和经验,并且随时保持坦诚的沟通。罗兹工厂如今已成为我们生产网络中的标杆。”这一成就还获得了一项奖项的认可:项目负责人米哈尔·齐莫夫斯基(Michal Zimowski)及其团队在BSH内部的项目招标中提交了申请。在提交的50个项目中,罗兹工厂的注塑车间建设项目被评为2024年度最佳项目。
编辑观点
该案例表明大型家电结构件对注塑工艺精度与自动化协同要求极高,为再生塑料在高端应用中的工艺适配提供了参考。从业者应关注高精度伺服液压技术与RFID数字化管理在复杂部件生产中的落地,以应对再生料在尺寸稳定性与批次一致性方面的挑战。
常见问题
BSH罗兹工厂为何将注塑件转为内部生产?
为释放成本节约潜力并提升垂直整合度。BSH通过自建注塑车间,将关键增值环节内部化,从而降低单件成本并增强市场竞争力,同时确保产品达到最高能效等级A。
Wittmann Macropower注塑机锁模力是多少?
锁模力均为9000 kN。该设备具备高过程稳定性与低能耗特性,其伺服液压运动精度和注射一致性确保了复杂几何结构部件的高精度成型,废品率低于最初设定的目标值。
BSH如何确保注塑车间人员具备专业技能?
通过Wittmann提供的定制化培训计划及集团内部专家网络协作。培训覆盖操作员、维护、安全及工艺工程师,同时利用工业4.0数字化手段与其他基地互联,汲取既有生产经验以克服新技术领域障碍。