【德国】兰克思斯将复合材料Tepex应用于挤出吹塑成型
要点
- 兰克瑟斯在多马根技术中心使用接近量产规格设备验证Tepex吹塑工艺。
- Tepex采用连续纤维增强热塑性复合半制品,基体可选PA6、PA66或聚烯烃。
- 该工艺支持制造车身强化用中空型材,通过降低基础壁厚实现减重和节省材料。
- HPM提供Durethan BC700HTS DUSXBL等抗冲击PA6化合物,适用于Tepex增强储罐。
兰克瑟斯(Lanxess)将复合材料Tepex应用于挤出吹塑工艺,通过单步流程实现对吹塑部件的局部增强。
兰克瑟斯在挤出吹塑领域拓展了复合材料的应用边界,目前可将Tepex品牌的连续纤维增强热塑性复合半制品整合至生产流程中。
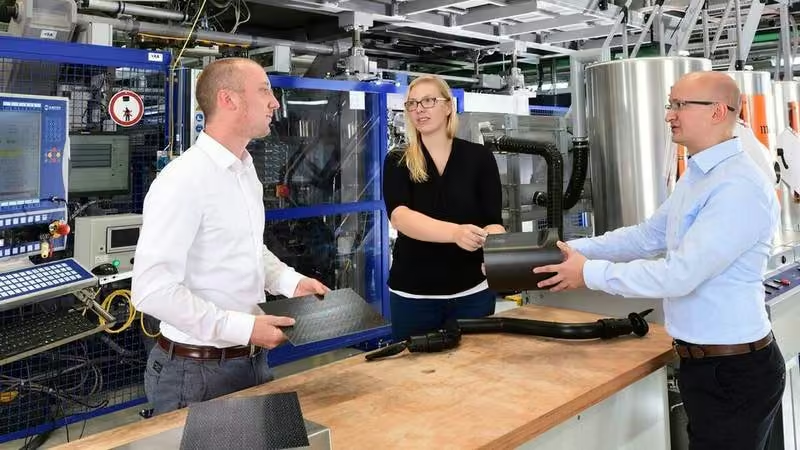
这家特种化工巨头的专家团队在可行性研究中证实,利用吹塑工艺可制造聚酰胺6(PA6)部件,并针对高负荷区域使用Tepex进行定向增强。相关测试在高性能材料(HPM)业务部门位于多马根(Dormagen)的技术中心内,使用接近量产规格的吹塑设备完成。
HPM吹塑专家阿瑟·里布(Arthur Rieb)指出:“这些部件展现出优异的界面结合力,使Tepex在强度和刚度方面的优势得以充分发挥。”
局部增强吹塑部件
该工艺可显著提升吹塑部件在特定区域的机械性能,尤其适用于承受冲击载荷或高压力的机械高应力区域。
里布进一步说明:“该工艺同样适用于制造吹塑结构部件,例如用于车身强化的中空型材。Tepex的大面积应用可大幅降低部件基础壁厚,从而在减重和节省材料方面发挥显著作用。”
作为纯热塑性系统,此类中空部件易于回收,有助于构建闭环物质循环体系。
吹塑步骤决定循环时间
制造相应中空部件时,首先挤出管状预成型件。与此同时,在吹塑模具内定位已加热塑化的Tepex裁片。随后,预成型件在模具内吹胀成型,同步使Tepex裁片发生形变,最终形成具有特定形状及局部Tepex增强结构的部件。
单步流程简化工艺
里布表示:“Tepex的成型过程已整合至吹塑流程中,因此整体工艺为单步操作,具备吹塑工艺特有的短循环时间和经济性优势。”
此前,制造此类部件需将二维或三维的Tepex裁片事后焊接到吹塑成型的空心壳体上。若采用二维裁片,整体工艺为两阶段;若采用三维裁片,则因需预先对Tepex进行成型,整体工艺变为三阶段。
HPM旗下Tepex Automotive Group的轻量化专家Tilmann Sontag表示:“我们的方法因此实现了显著简化。此外,由于Tepex具有织物增强结构,其熔融状态下的操作性明显优于单向连续纤维增强的UD-Tape,从而确保了稳定且安全的制造过程。”
与复合材料的致密结合
Tepex中的连续纤维已完全预浸渍塑料。因此,吹塑过程中的压力足以使材料致密化,避免产生气泡。
Sontag指出:“吹塑材料与Tepex复合材料之间形成了致密结合,界面附着力良好。即使对于半径较小的半球等关键三维几何形状,仅需较低的吹塑压力即可实现Tepex的成型。”
丰富的可吹塑聚酰胺产品组合
HPM已建立了一套基于聚酰胺6和66的高粘度化合物产品组合,涵盖有或无玻璃纤维增强的多种类型,适用于吹塑工艺。这些材料也可用于新的工艺-材料组合。
产品系列包括极柔软且抗冲击性强的变体,例如未增强的聚酰胺6化合物Durethan BC700HTS DUSXBL或Durehan BC550Z DUSXBL。此类材料非常适合用于Tepex增强的储罐或其他空心壳体,特别是在应用中需要高抗冲击性和柔韧性的场合。相比之下,玻璃纤维增强的产品类型更适用于结构性轻量化空心型材。
Tepex方面同样提供广泛的产品类型供该工艺使用,包括使用玻璃纤维、芳纶纤维或碳纤维的连续纤维织物或短切纤维增强的材料变体。复合半成品的基体也可进行变化,除聚酰胺6或66外,还可采用聚烯烃,如聚丙烯或聚乙烯。
引用说明
当然,您可以在您的网站上引用我们的文章,并链接到我们的原始文章。您页面上的摘要可以包含标题、导语以及正文的第一段。
复合材料与吹塑成型技术的结合
关于在贵网站使用我们内容的其他框架条件,请参阅常见问题解答。
SKZ与ZBT正在开发一种用于双极板的单步连接工艺。该工艺无需使用粘合剂,从而降低了制造成本。
Hosokawa Alpine未来的吹膜挤出业务将由谁领导?Michael Heinecker将接管该业务,并更加侧重于数字化。
BKV每两年进行一次关于德国塑料全生命周期的研究:“2025年德国塑料物质流图”。
编辑观点
兰克瑟斯将连续纤维增强技术引入吹塑领域,打破了复合材料与热塑性回收的壁垒。从业者应关注此类单步工艺对再生工程塑料应用边界的拓展,特别是其在汽车轻量化部件中实现闭环回收的潜力。
常见问题
兰克瑟斯Tepex吹塑工艺是单步还是多步?
该工艺为单步操作。Tepex裁片在吹塑模具内定位,随预成型件吹胀同步形变,无需事后焊接,具备吹塑工艺特有的短循环时间优势。
Tepex增强吹塑部件如何保证界面结合力?
Tepex连续纤维已完全预浸渍塑料,吹塑压力足以使材料致密化避免气泡。测试证实界面附着力良好,即使小半径几何形状仅需较低压力即可成型。
相比传统焊接,Tepex吹塑工艺简化了哪些环节?
传统工艺需将二维或三维Tepex裁片事后焊接到壳体上,涉及两至三阶段。新流程将Tepex成型整合至吹塑中,消除了预成型和焊接步骤,显著简化制造过程。