【西班牙】比斯开省通过 Amorebieta 的 BZB 新厂展望回收未来
要点
- BZB轻包装分拣厂投资1,700万欧元,年处理量从23,000吨提升至40,000吨。
- 工厂分选流从7种扩展至10种,包括瓶用PET、托盘用PET、HDPE、PP、PS等高精度组分。
- 欧盟第2025/40号法规规定2030年所有包装必须可回收,并统一标签标识,扩大EPR至电商领域。
- 新工厂引入AI与光学识别技术,每小时处理多达8吨废物,实现预测性维护与实时动态优化。
- 2025年比斯开省共回收22,700吨轻包装,新产能设计旨在应对未来数十年的增长需求。
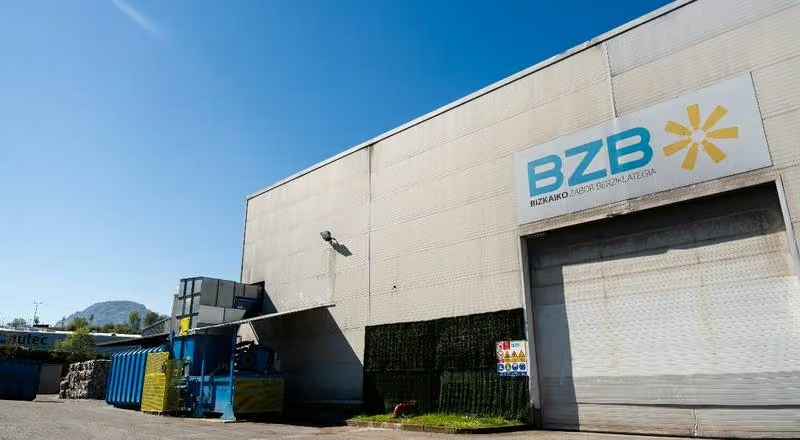
BZB
废弃物管理正迎来法规与技术的转折点。欧盟第2025/40号关于包装及包装废弃物的法规确立了明确的时间表:到2030年,所有投放欧洲市场的包装必须可回收,其设计须以获取足够质量的二次原料、从而替代原生原料为目标。该法规还通过象形图统一了标签标识,将生产者责任延伸(EPR)的适用范围扩大至电子商务领域,并加强了对“漂绿”行为的监管。
在如此严格的监管要求下,分拣工厂不能仅维持现有运营,而必须实现转型。2026年1月27日,位于阿莫里贝塔-埃查诺的比斯开废弃物循环中心(Bizkaiko Zabor Berziklategia,简称BZB)轻包装分拣厂完成改造并重新启用,正是对这一前瞻性逻辑的回应。该设施被定位为新型工业分拣模式的“先锋”,并非简单的设备更新,而是对整体流程的全面重构,以契合未来几年将全面生效的欧洲标准。
BZB将自己定位为一座完全融入工业4.0逻辑的设施
从预测到产能:比斯开省的运营“肺”
原工厂的名义年处理量为23,000吨。然而,随着市民对分类回收的参与度不断提高,系统已逼近其极限:2025年,比斯开省共回收了22,700吨轻包装。
项目团队并未坐等系统饱和,而是选择提前布局。通过1,700万欧元的投资,新配置将年处理能力提升至40,000吨,为未来几十年黄色回收箱预计的增量预留了充足的运营空间。
此次扩容还涉及物理空间的扩展,新增3,000平方米,使总占地面积达到6,000平方米,且新产线的整合过程未中断公共服务。
新配置将年处理能力提升至40,000吨,预留了充足空间以吸收预计增长
考虑到轻量包装的平均重量约为12克,这一产能跃升的幅度显得尤为显著。实现每年40,000吨的处理能力,意味着每个运营年度需应对数以百万计的包装单元,且对物料纯度与可追溯性的要求日益严苛。
这座新工厂究竟带来了哪些实质性改变?
BZB的新建设施并非简单的产能扩张,而是对轻量包装处理方式的一次根本性变革。其核心差异在于材料分离精度的大幅提升。
在传统工厂中,大量包装最终被归入混合组分,这不仅阻碍了回收进程,也降低了再生料的质量。而在阿莫里贝塔(Amorebieta)部署的新技术系统,能够分离更多种类的材料,且精准度更高。从7个组分提升至10个组分便是明证:这一变化使得回收材料更加纯净,从而显著提升了其再利用价值。
另一项关键改进在于小型包装的回收能力。过去,这类包装往往在流程中流失。得益于新型筛分系统,这些材料如今也被纳入回收链条,从而提高了工厂的整体回收率。
此外,人工智能与实时控制系统的引入,使工厂运行状态得以持续动态优化。这直接转化为更少的操作失误、更少的停机时间以及更高的运营效率。
信息管理方式也随之革新。工厂持续生成运行数据,支持对绩效进行分析、识别改进空间,并在日常运营中做出更精准的决策。
综合来看,这些改进标志着向更高效模式的迈进,能够产出更高质量的再生材料。正如前文所述,这对于达成欧盟新目标、确保包装真正转化为新产品至关重要。
成熟的治理模式
该项目依托于拥有近30年经验的公私合作机制。比斯开省议会(Diputación Foral de Bizkaia)下属的公共实体Garbiker负责规划工作,确保设施运营符合该地区的环境目标,并与《比斯开省地方管辖范围综合废物预防与管理计划2030》(PIPGRB 2030)保持一致。
在工厂启用仪式上,比斯开省总议员埃利萨贝特·埃查诺贝(Elixabete Etxanobe)强调,该工厂“是对未来、环境以及后代福祉的明确投资”。
Trienekens País Vasco 作为技术与运营合作伙伴参与其中。这家拥有超过百年环境领域经验的企业,曾于2002年与 STADLER 合作,在同一地点启动了首座自动化工厂,如今再次主导其现代化改造。
该项目依托于公私合作模式,在废物管理方面拥有近30年的经验。
第三支柱是 Ecoembes。作为生产者责任延伸集体系统,Ecoembes 提供技术知识和系统全局视角。其在西班牙全国各分拣工厂的经验,使得包装设计与实际回收得以衔接,并通过定期监测持续优化工厂运行。
先进工程技术
新工厂引入了由 STADLER 和 T&L 设计的先进技术,每小时可处理多达8吨废物。
流程始于初始阶段,在此阶段中,袋子被打开,废物被分离并均匀铺展在传送带上。这一点至关重要,因为它使机器能够更清晰地“识别”每个包装物,从而准确分类。
随后,废物通过大型旋转滚筒(trómel)按尺寸进行分离。作为显著改进,工厂配备了一套系统,可回收此前会丢失的极小包装物。这提高了材料利用率,减少了浪费。
该设施引入的技术每小时可处理多达8吨废物,且具备高精度水平。
接下来,废物按形状进行区分。一方面,分离薄膜类塑料等平面材料;另一方面,分离瓶子或托盘等较硬的包装物。这种分离有助于后续阶段的作业。
下一步至关重要:材料识别。为此,采用高度先进的光学设备,以识别每个包装物由何种塑料制成。此外,在某些环节还应用了人工智能,该技术同样能够识别包装物的形状,进一步提升精度。
整个流程由中央系统统一管控,该系统对工厂运行状态进行实时监控。这一机制支持自动调节设备运行参数,有效避免停机或废料堆积,并确保回收物料达到尽可能高的品质标准。
先进光学技术与人工智能的结合,使系统能够精准识别物料种类与形态,从而提升整体处理效率。
从7种到10种分选流
最显著的质变体现在出料流的精细化分选上。该工厂的分选流数量从7种扩展至10种,具体包括:瓶用PET、托盘用PET、HDPE、PP、PS、聚乙烯薄膜、其他塑料薄膜、利乐包(饮料纸盒)、铁质材料以及铝材。
这种精细化分选降低了下游再加工成本,确保了高纯度二次原料的产出,符合欧盟法规的严格要求。对于采用单一材质包装和生态设计理念的生产商而言,该工厂如今提供了技术保障,确保其投入能够转化为高效的回收成果。
出料流的精细化分选使工厂的分选流数量从7种提升至10种
工业4.0
在机械与光学技术之外,BZB将自己定位为一座全面融入工业4.0逻辑的设施。
该工厂配备了独立的传感网络,实时监测振动、温度及电力消耗等参数。这些数据有助于预判故障并实施预测性维护策略,从而减少停机时间,优化设备可用率。
所生成的大数据通过内部开发的仪表盘进行处理,辅助运营决策与班次规划。这一数字化进程不仅提升了效率,还提供了对系统性能的细致洞察。
利用大数据和自研仪表盘优化运营并预判故障
此外,数据架构支持生成可追溯的报告,供政府机构及相关方使用,并为未来向公众提供透明化信息开辟了途径。
未来十年的标杆
新的BZB工厂已确立其作为PIPGRB 2030计划核心组件的地位,并成为一项明确工业趋势的典范:将处理能力集中于技术先进的设施中,以实现规模经济。
与碎片化或过度设计的模式不同,阿莫比埃塔工厂在产能、效率与技术之间取得了平衡,证明应用创新能够为循环经济带来切实可见的经济效益。
BZB正逐步确立其作为2030年巴斯克地区包装与包装废弃物管理计划(PIPGRB 2030)核心组件及包装分类工业标杆的地位。
凭借这一全新投入运营的基础设施,比斯开省不仅确保了未来欧洲相关义务的合规性,更在南欧地区确立了其技术领先地位。该模式表明,通过周密的规划、持续的投资以及多方协作,完全有可能构建一个让每个包装在价值链中真正获得“第二次生命”的系统。
BZB关键数据
产能与运营
投资与基础设施
工艺与技术
治理结构
影响
环境影响与系统效率
除了技术层面的升级,BZB新工厂在环境影响方面亦实现了实质性进步。分离流程的优化以及回收组分纯度的提升,有效提高了实际回收率,并显著减少了最终被处置的废弃物总量。
回收组分纯度的提升有助于提高实际回收率
在当前欧洲政策背景下,这一进展尤为关键。欧盟不仅要求提高回收数量,更强调提升回收质量。回收材料的质量已成为确保其重新进入生产循环、避免品质劣化或被迫转向能源化利用的关键因素。
此外,流程效率的提升有助于降低废弃物管理过程中的碳足迹。分类精度的提高减少了对后续处理环节的依赖,优化了材料运输物流,并促进了二次原料对原生资源的替代,从而带来相应的能源节约。
与此同时,该设施自身也具备高能效设计,旨在优化能耗并最大化各工艺阶段的运行效率。自动化系统与智能控制技术的集成,使得运营参数可实时调整,从而避免不必要的能源消耗,进一步提升整个系统的可持续性。
流程效率的提升降低了碳足迹,并促进了二次原料的使用
公民在新模式中的角色
此类设施的运行效能并非仅取决于技术层面,输入端废料的品质依然是决定性因素,这也意味着公众在整个回收体系中扮演着核心角色。
源头分类的准确性始终是保障流程效率的关键。每一个被正确投入黄色回收箱的包装物,都能显著提升其后续回收与再生的可行性;反之,混入的不合格物料不仅造成效率损失、推高运营成本,还会降低最终分选物料的品质。
基于此,新建的BZB工厂不仅是一座工业基础设施,更承担着科普教育的职能。该厂向公众开放技术参观,并秉持透明化运营理念,旨在让社会大众更直观地了解回收行业的实际运作,从而提升公众的认知水平与参与意愿。
输入端废料的品质依然是决定系统整体效能的关键因素
一个可在欧洲范围内复制的典范
阿莫雷比埃塔工厂并非孤立案例,而是欧洲行业演进方向的一个缩影。产能规模、高度自动化、数字化管理以及对特定材料产线的专业化布局,共同构成了未来分选设施的建设蓝图。
其设计理念表明,企业完全有可能提前预判监管要求,并将其转化为提升效率、创造附加值以及强化材料循环性的契机。
该工厂证明,提前应对监管要求并将其转化为工业机遇是完全可行的
在欧盟不断提出更高回收目标的背景下,BZB这类基础设施对于确保目标达成至关重要。比斯开省通过这一举措确立了先发优势,进一步巩固了集技术创新、机构协作与社会责任感于一体的发展模型。
编辑观点
BZB的改造表明,机械回收正通过高精度分选和数字化管理,解决再生料纯度不足的行业痛点。从业者应关注光学分选与AI在提升rPET、rPP纯度中的应用,以应对欧盟日益严格的包装合规要求。
常见问题
BZB新厂的分选流数量具体增加了多少?
分选流从7种扩展至10种。新增的组分包括瓶用PET、托盘用PET、HDPE、PP、PS、聚乙烯薄膜、其他塑料薄膜、利乐包、铁质材料及铝材,这种精细化分选显著提升了再生料的纯度。
BZB工厂的年处理能力提升到了多少吨?
年处理能力提升至40,000吨。通过1,700万欧元的投资,新配置在原有23,000吨基础上大幅扩容,并新增3,000平方米场地,为未来黄色回收箱的增量预留了运营空间。
欧盟2025/40号法规对包装回收有哪些核心要求?
法规要求到2030年所有投放欧洲市场的包装必须可回收,且设计须以获取足够质量的二次原料为目标。该法规还统一了标签标识,将EPR适用范围扩大至电商领域,并加强了对漂绿行为的监管。