BASF 为技术塑料申请新型热气体焊接专利
要点
- 巴斯夫申请新型热气体焊接专利,针对PPA等材料优化加工流程。
- 专利方法将PPA试样焊接加热时间缩短至约10秒。
- 新设计利用通道状结构引导气体,减少热损失并提升焊缝均匀性。
- 工艺降低能源与惰性气体消耗,减少喷嘴堵塞风险及日常维护工作量。
- 技术适用于Ultramid Advanced材料,服务于电动汽车及燃料电池系统组件。
巴斯夫(BASF)已就一种针对热塑性塑料部件的新型热气体焊接技术申请专利。该技术旨在优化传统热气体焊接流程,通过缩短焊接时间并提升焊缝均匀性,为PPA(聚间苯二甲酰胺)等材料的加工提供更高效率。加工商将因此获得更高的工艺稳定性,同时降低能源消耗与维护成本。
该专利方案的核心在于一种特殊的工具设计。与传统技术中通过单个喷嘴点状喷射高温工艺气体不同,新设计利用沿焊接筋(weld beads)分布的通道状结构引导气体流动。这种定向气体输送方式能够均匀分布热量,并最大限度地减少过程中的热损失。由此,焊接筋可实现更均匀的塑化,操作人员无需设定极高的气体温度或极小的喷嘴间距。
加热时间缩短至10秒
巴斯夫“材料与部件测试”团队负责人斯特凡·莫切夫(Stefan Mochev)表示:“在PPA试样上的试验表明,采用该专利方法,仅需约10秒的极短加热时间,即可形成具有足够承载能力的焊接接头。”相比之下,传统热气体焊接技术往往无法在如此短的时间内建立稳定连接。
该方法在实现高焊缝强度的同时,支持在较短时间内形成更厚的熔层。这一额外工艺窗口有助于加工商抵消大型或复杂部件因材料特性导致的翘曲变形,尤其适用于对机械性能要求较高的功能集成部件。
维护成本与气体消耗双降
除时间效益外,该创新还通过降低工艺温度带来显著的经济优势,从而减少能源与惰性气体消耗。由于新结构允许喷嘴与焊接筋之间保持更大间距,熔融材料几乎不再堵塞喷嘴。这不仅降低了生产中断风险,提升了整体工艺安全性,也显著减少了日常维护工作量。
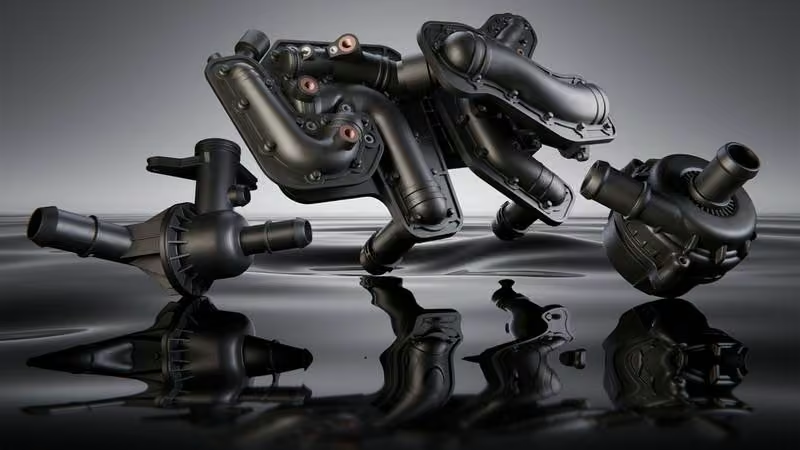
该工艺在Ultramid Advanced(聚苯酰胺,PPA)领域展现出显著优势。凭借优异的热稳定性、化学耐受性及水解抗性,这一材料类别已成为电动汽车及燃料电池系统应用中的核心组件。
编辑观点
巴斯夫通过工艺创新降低高性能工程塑料的加工门槛,为再生塑料在高端汽车部件中的应用提供技术路径。从业者应关注此类高效连接技术对再生PPA等材料的适配性,评估其在降低制造成本、提升再生料附加值方面的潜力,以应对日益严格的循环经济要求。
常见问题
巴斯夫新专利如何缩短焊接时间?
通过通道状结构引导气体流动,均匀分布热量并减少热损失。这种定向输送方式使焊接筋塑化更均匀,无需极高气体温度或极小喷嘴间距,从而在10秒内形成足够承载能力的接头。
新焊接工艺对维护成本有何影响?
显著降低维护工作量与气体消耗。新结构允许喷嘴与焊接筋保持更大间距,避免熔融材料堵塞喷嘴,减少生产中断风险,同时因工艺温度降低而减少能源与惰性气体使用。
该技术适用于哪些高性能塑料部件?
主要适用于Ultramid Advanced(PPA)材料。该材料具备优异热稳定性、化学耐受性及水解抗性,是电动汽车及燃料电池系统核心组件,新工艺可抵消大型部件翘曲变形,满足高机械性能要求。