【美国】Lindar 引入增材制造技术,缩短原型模具交付周期并增加营收
要点
- Lindar部署3D Systems EXT 1270 Titan Pellet打印机,构建体积宽敞且具备加热腔室,用于生产碳丝PC和ABS原型。
- 原型工装前置时间从8-12周缩短至1-2周,缩短幅度超过80%,助力赢得重视短通知期交付的新客户。
- Lindar运营11条薄壁热成型生产线(9-60密耳)及6台厚壁设备(最高3/8英寸),并拥有3台滚塑设备。
- 公司选用3D Systems ProX SLS 6100打印机,采用尼龙12材料生产薄壁热成型模具及高细节夹具。
- Lindar工厂占地205,000平方英尺,拥有175名员工,业务覆盖食品包装、医疗、农业等多个领域。
在薄壁与厚壁热成型市场均保持活跃,并涉足滚塑业务的Lindar,正通过引入增材制造技术,大幅缩短原型模具与夹具的交付周期。
当一家以多元化产品线著称的创新型热成型企业将增材制造(AM)纳入其技术组合时,原型工装的开发周期被显著压缩,同时开辟出一条新的收入来源。
总部位于美国明尼苏达州巴克斯特的Lindar Corp.,是一家提供全方位热成型服务的企业,业务覆盖食品包装、农业、医疗、越野及休闲动力运动、草坪园艺设备以及建筑等多个领域。该公司成立于1993年,现运营一座占地205,000平方英尺的工厂,拥有175名员工。
与多数热成型企业专注于薄壁或厚壁单一技术不同,Lindar同时布局两大领域。公司设计与创新经理Chuck Grant指出,Lindar目前运营11条薄壁热成型生产线,适用于9至60密耳(mil)厚度的应用;同时配备6台设备,可处理厚度最高达3/8英寸的厚壁工件。
Grant补充说明,在薄壁应用中,Lindar采购卷状片材;在厚壁应用中,则使用裁切片材。不过,公司也运营一台单螺杆挤出机,据Grant称,该设备生产的薄壁片材约占其薄壁总产量的10%至15%。在薄壁领域,Lindar主要热成型PET和PLA材料,近期刚开始尝试PP材料。而在厚壁领域,公司主要加工ABS、HDPE、高模量HDPE、TPO以及Kydex片材,其中Kydex是Sekisui旗下的热塑性丙烯酸-聚氯乙烯材料系列。
Grant还提到,Lindar的柔性生产能力远不止于此——公司同时运营3台滚塑设备,并具备对产品进行泡沫填充的能力。
Lindar工程师正在监控公司EXT 1270 Titan Pellet 3D打印机上的打印过程,同时处理CAD模型。图片来源:3D Systems
Grant回忆,大约10年前,Lindar开始引入增材制造技术以支持产品开发工作,尤其用于原型工具与夹具的制作,当时采用的是基于尼龙12粉末的系统。在引入增材制造之前,Lindar一直使用胶合板、Ren板等类似材料通过机械加工方式制作这些工具,该过程不仅成本高昂,而且耗时漫长。
时间回溯至2023年初,Grant开始研究能够一次性制造全尺寸原型和夹具的大格式3D打印机,旨在消除多部件组装及后处理的需求。他表示,此举的目标是缩短开发周期,并提升设计与制造环节的灵活性。
缩短前置时间与降低成本
2023年8月,Lindar部署了一台3D Systems EXT 1270 Titan Pellet 3D打印机。凭借宽敞的构建体积、加热腔室及颗粒挤出系统,Grant指出,该设备在快速且经济地生产由碳丝PC(PC-CF 10)和ABS制成的原型模具、工装及夹具方面迅速展现了其价值。尽管EXT Titan Pellet系统可直接生产即用型模具,但Lindar选择使用更大直径的喷嘴以加快打印速度,随后利用现有的CNC设备对表面进行精加工,以获得光滑的成品表面。
Grant解释道:“由于不再使用昂贵的Ren板,也无需对模具所有侧面进行机加工,我们现在的报价仅为过去的三分之一。我们可以将模具打印得比最终尺寸稍大,然后机加工出成品部件。得益于打印工艺,模具背面已经成型,需要去除的材料大幅减少。”
作为后续步骤,Lindar评估了替换其老化粉末基打印机的方案。最终,公司选定了3D Systems ProX SLS 6100,该设备目前用于生产薄壁热成型模具及高细节夹具,采用尼龙12材料。
自引入这些增材制造系统以来,Lindar在速度与能力方面均取得了显著改善。原型工装的前置时间缩短了80%以上,从8至12周降至仅1至2周。这种新获得的敏捷性帮助Lindar赢得了新客户,这些客户高度重视在短通知期内接收全尺寸热成型原型的能力。
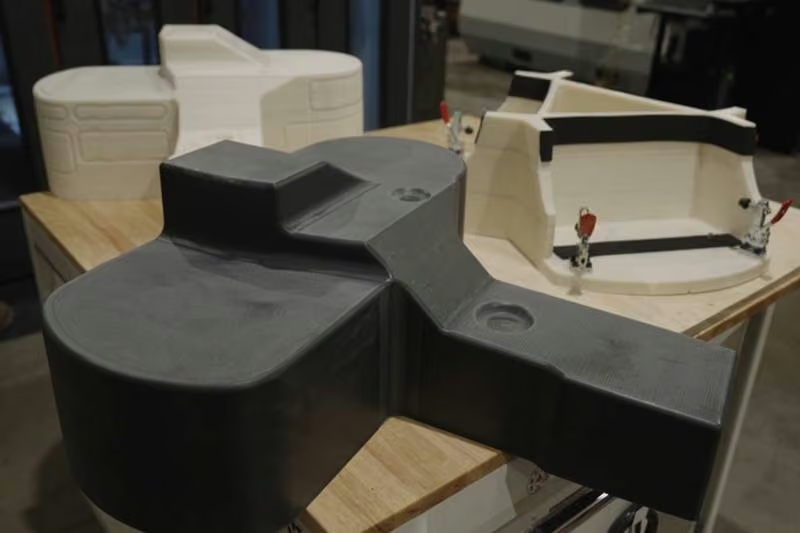
按顺时针方向,从前方开始:一台3D打印的碳丝PC原型模具;一个成型部件的ABS原型;以及一个3D打印的ABS饰件夹具。Lindar均使用3D Systems的EXT 1270 Titan Pellet系统制造了上述产品。来源:3D Systems
此外,Lindar还通过向客户提供3D打印原型工装开辟了新的收入来源。Grant进一步阐述道:“我们现在可以为客户提供从始至终的一站式解决方案。我们可以采用他们的设计或为其创建设计,快速制造并运行原型工装及部件,并将其整合至量产阶段。”
尽管Lindar在大批量生产中仍依赖集成冷却通道的传统机加工铝模,但其增材制造(AM)系统的灵活性和速度已大幅缩短了开发周期。许多在EXT 1270上打印的原型,在铝模制造期间被用作生产用的过渡工装。此外,Lindar现在还打印所有修整夹具,以及冷却夹具和薄规格生产线用的堆叠工装等多种其他部件。
生产工装是否将采用增材制造技术?
“我在等待这项技术在价格上更具竞争力,”Grant回应道,“目前这超出了我们的能力范围。但我确实在为未来设想这一可能性。”
塑料加工指数8月持平于48.3,产量小幅下滑
近期产量的增长未能持续,反映出对关税不确定性的持续担忧。
塑料指数连续第四个月环比上涨
塑料加工指数5月回升至48.5
4月大幅下跌后,塑料加工商在5月有所恢复,但不足以避免行业收缩。
编辑观点
增材制造在热成型原型阶段的经济性突破,为再生塑料在高端应用中的快速迭代提供了关键基础设施。从业者应关注3D打印工装在rPET、rPP等再生材料验证中的过渡作用,以及这种敏捷制造模式如何降低新客户的准入门槛,从而加速再生料在食品级及医疗级市场的渗透。
常见问题
Lindar引入增材制造后原型交付周期缩短了多少?
原型工装前置时间缩短了80%以上,从8至12周降至仅1至2周。这一变化源于部署3D Systems EXT 1270 Titan Pellet打印机,消除了多部件组装及后处理需求,显著提升了开发敏捷性。
Lindar使用3D打印替代Ren板后成本降低了多少?
Lindar现在的原型模具报价仅为过去的三分之一。由于不再使用昂贵的Ren板且无需对模具所有侧面进行机加工,打印工艺使模具背面成型,大幅减少了需去除的材料,从而降低了加工成本。
Lindar目前主要热成型哪些再生或生物基材料?
在薄壁领域,Lindar主要热成型PET和PLA材料,近期刚开始尝试PP材料。在厚壁领域,公司主要加工ABS、HDPE、高模量HDPE、TPO以及Kydex片材,其中Kydex是Sekisui旗下的热塑性丙烯酸-聚氯乙烯材料系列。