【美国】先进分拣技术推动包装回收变革
要点
- 肯特县每年约有10万吨可回收物混入废物流,仅能回收约2.5万吨,其余75%进入填埋或焚烧。
- AMP One系统对目标物料的回收率超过90%,部署规模为每小时处理约25吨袋装城市固体废物。
- 肯特县废物转能系统当前实际燃烧热值达每磅5,600 BTU,高于设计值4,800 BTU,导致吞吐量下降10%。
- 肯特县与AMP公司计划于2027年完成AMP One系统的安装并投入运行,以提取瓦楞纸箱和硬质塑料。
数十年来,包装行业的增长速度远超废物处理技术的进步,但新策略与人工智能工具有望弥合这一差距。
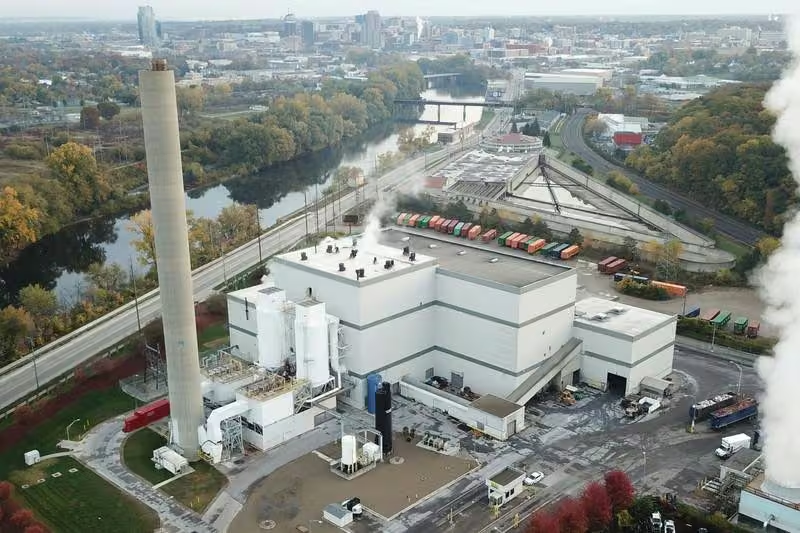
密歇根州肯特县的市政固体废物由公共工程部负责管理,该部门运营着四座设施:一座垃圾填埋场、一座转运站、一座回收中心以及一座废物转能发电厂。尽管这套体系看似完善,但可回收物的捕获率却长期停滞不前,原因在于大量可回收材料常被混入 destined 用于焚烧或填埋的垃圾中。
肯特县公共工程部主任达林·巴斯(Darwin Baas)表示:“我们估算,每年约有10万吨可回收物混入废物流,但我们仅能回收约2.5万吨,其余75%直接进入了垃圾堆。一旦这些材料被运至填埋场,便再无回收可能。”为此,该部门正着手建立二次捕获点,以拦截那些未进入正确回收箱的材料。此前,该部门在将金属从废物流中分离方面已取得成效,这促使他们进一步拓展至纸板与塑料等其他材料。
混入废物流中的可回收包装不仅意味着材料浪费,还会改变焚烧过程的热力学特性。该废物转能系统建于20世纪80年代,其设计基于当时的废物成分。巴斯指出:“系统的设计热值为每磅4,800 BTU,而当前垃圾的实际燃烧热值已达每磅5,600 BTU。”由于现代垃圾中纸板与塑料含量远高于40年前,燃烧温度更高,导致处理吞吐量下降约10%,相当于每年3万吨的处理能力损失。巴斯强调:“若能挽回这3万吨的处理量,意味着每年可就地处理3万吨废物,无需外运。这样既能避免无增值的A点到B点运输,又能减轻道路负担。”
尽管该部门已投入资源开展公众教育以提升回收意识,但家庭与企业的回收率并未因此提升。巴斯认为,如今已找到技术解决方案。肯特县正与AMP公司合作,安装一套AMP One分选系统,旨在提高可回收物回收率,同时提升废物转能设施的处理吞吐量。
现代城市垃圾中纸板和塑料含量较高。图片来源:肯特县公共工程部
AMP One是AMP公司推出的全自动、设施级分选系统,旨在从废弃物流中回收可回收物。该系统利用AMP的AI赋能计算机视觉技术,实时识别并表征物料特性,随后通过内联气动喷气装置将目标物料从物流中分离出来。据AMP介绍,该系统对目标物料的回收率超过90%。在肯特县的垃圾焚烧发电厂,AMP One系统的部署规模将设定为每小时处理约25吨袋装城市固体废物,在垃圾进入焚烧炉之前,从中提取瓦楞纸箱(OCC)和硬质塑料。
这些原本将被焚烧的物料,随后将被送往回收设施进行最终分选,并打包成捆以供回收。
此外,该系统的功能还将使该郡能够研究其物料管理方法,并探索替代方案。因此,这项新技术不仅提供了处理能力,还提供了用于制定未来战略的信息:该郡将研究如何以及在哪里将物料从物流中分流。考虑到家庭分选效果低下,这甚至可能包括对收集方式的调整。
巴斯(Baas)表示:“这将是一个绝佳的平台,让我们了解每吨的处理成本、物料的洁净度、可提取量,以及这些因素如何影响整体吞吐量和物料处理能力——同时回答一些更深层的问题:鉴于75%的可回收物未能进入回收容器,在这个领域,什么才是最佳且正确的做法?”
肯特县和AMP公司计划于2027年完成新系统的安装并投入运行。
编辑观点
AI分选技术正在重塑前端回收流程,通过拦截高热量塑料和纸板,不仅提升了rPE、rPP等再生料的捕获率,还解决了焚烧设施因热值波动导致的产能损失。从业者应关注前端分选数据对后端处理效率的影响,并探索基于数据优化的收集与分选策略。
常见问题
AMP One系统能回收哪些塑料?
AMP One系统主要提取硬质塑料和瓦楞纸箱。该系统利用AI赋能的计算机视觉技术实时识别物料,并通过内联气动喷气装置将目标物料从物流中分离,对目标物料的回收率超过90%。
肯特县焚烧炉吞吐量为何下降?
现代垃圾中纸板与塑料含量远高于40年前,导致燃烧温度升高,处理吞吐量下降约10%。系统原设计热值为每磅4,800 BTU,而当前实际燃烧热值已达每磅5,600 BTU,这种热力学特性变化导致了每年3万吨的处理能力损失。
AMP One系统何时在肯特县投运?
肯特县和AMP公司计划于2027年完成新系统的安装并投入运行。该系统部署规模设定为每小时处理约25吨袋装城市固体废物,旨在垃圾进入焚烧炉之前提取可回收物,并研究物料管理替代方案。