【美国】研究对比增材制造与注塑成型在大规模定制中的表现
要点
- 注塑成型在产量100,000件时单件成本降至0.97美元,体现规模经济效应。
- 增材制造单件成本不随产量波动,槽式光固化单件成本为10.67美元。
- 生产50种不同设计各200件,注塑模具成本高达约400万美元。
- 粘结剂喷射工艺在连续工作流下吞吐量可提升至每小时32.25件。
- 研究基于ISO/ASTM 52900标准评估了五种增材制造工艺类别。
据成均馆大学机械工程学院研究人员在《精密工程与制造国际期刊——绿色技术》(International Journal of Precision Engineering and Manufacturing-Green Technology)上发表的一项同行评审研究,在低批量、多品种生产场景中,增材制造在经济性上已具备与注塑成型竞争的能力。该研究通过量化分析吞吐量、成本控制及生产灵活性方面的提升,评估了3D打印技术能否在大规模生产与大规模定制之间架起桥梁。
研究团队依据ISO/ASTM 52900标准,对五种工艺类别进行了评估,分别为:材料挤出(MEX)、槽式光固化(VPP)、粉末床熔融(PBF)、粘结剂喷射(BJ)以及定向能量沉积(DED)。每项工艺均选用具有代表性的工业系统进行测试。所选平台包括:由美国3D打印制造商Stratasys生产的Stratasys F3300;总部位于南卡罗来纳州的增材制造公司3D Systems推出的Figure 4 Modular;Desktop Metal的P-50;以及Stratasys H350聚合物粉末床系统。
基准测试采用体积为27 cm³的30 mm × 30 mm × 30 mm实心立方体作为对比对象,以衡量生产效率。假设采用八腔模具且循环时间为15秒,注塑成型每小时可生产1,920件。相比之下,增材制造系统的单批次吞吐量显著较低。材料挤出工艺在单批次模式下每小时产出7.43件,在120小时连续生产场景下为每小时7.23件。槽式光固化工艺单批次每小时产出7.62件,连续生产模式下为每小时14.00件。粘结剂喷射工艺单批次每小时产出5.30件,但在假设后处理基础设施充足的前提下,连续工作流下可提升至每小时32.25件。粉末床熔融工艺单批次每小时产出4.42件,连续运行模式下为每小时9.47件。
研究人员提出了一项名为“有效每小时产量”(Effective Parts Per Hour, EPPH)的指标,该指标综合考量了前处理、打印及强制性后处理环节。以Desktop Metal P-50等金属系统为例,打印过程本身可能仅需约4小时,但烧结、冷却及除粉等后处理步骤额外耗时可达36小时。而Figure 4 Modular等聚合物系统的后处理步骤较短,包括清洗和紫外固化,通常可在数小时内完成。
成本分析基于设备使用寿命20,000小时、每小时综合人工及运营成本40美元的假设。注塑成型需投入150,000美元购置设备、80,000美元制造模具,总资本投入达230,000美元。在产量为1,000件时,单件成本测算为80.17美元;当产量提升至100,000件时,单件成本降至0.97美元,体现了规模经济效应。相比之下,增材制造的单件成本不随产量变化而波动。在相同假设条件下,槽式光固化(Vat Photopolymerization)的单件成本为10.67美元,粉末床熔融(Powder Bed Fusion)的单件成本为7.96美元。
盈亏平衡分析显示,注塑成型与增材制造的成本交叉点位于10,263件相同零件处。超过该阈值后,注塑成型更具经济性;低于该阈值时,增材制造仍具竞争力。一旦引入多种设计变体,经济格局将发生显著变化。若需生产50种不同设计、每种200件,注塑成型需配备50套模具,仅模具成本便高达约400万美元。而增材制造无需更换工装,单件成本在不同设计变体间保持不变。
工艺局限性依然突出。逐层制造模式制约了生产速度,且通过减薄层厚来提升分辨率会直接延长打印时间。金属粉末系统还带来额外约束,包括各向异性力学性能、残余应力以及激光熔化过程中的高能耗。槽式光固化依赖光敏树脂,其机械强度相较于热塑性塑料或金属材料往往有限。此外,所有增材制造流程均须进行后处理,由此产生额外时间与人工开销。
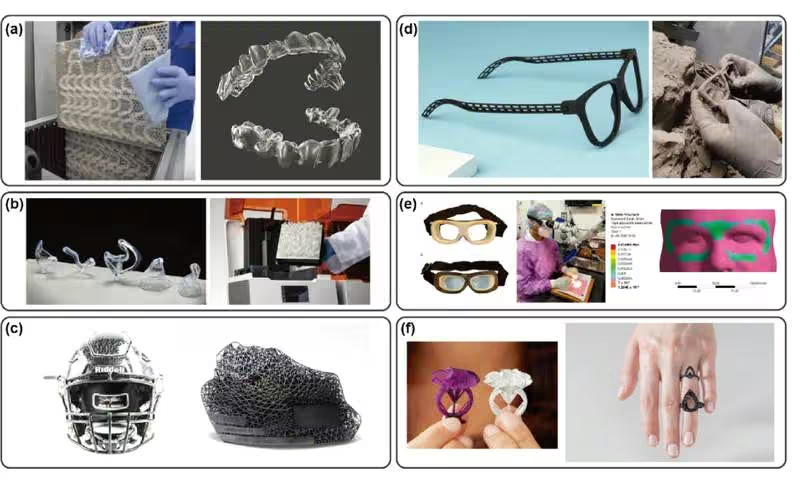
应用分析涵盖医疗健康、消费品及分布式制造领域。患者定制牙科矫治器、助听器及骨科植入物均依赖数字扫描直接转化为可打印几何模型。在新冠疫情期间,包括马萨诸塞州树脂3D打印制造商Formlabs、加利福尼亚州数字光合成企业Carbon在内的多家公司,利用SLA与DLP系统生产了数百万支鼻咽拭子。工业应用方面,德国国家铁路运营商Deutsche Bahn及美国工业制造商General Electric(通用电气)已采用按需生产备件模式,用于维护及工装场景。
研究结果显示,在标准化大批量生产领域,注塑成型仍具有明显优势;而在多品种、小批量且模具成本占主导的场景中,增材制造则展现出其独特价值。持续优化生产流程、扩大成型区域、采用连续液面生产(CLIP)等快速固化技术,以及集成自动化系统,仍是提升工业产能的核心路径。
3D Printing Industry 正在为其2026年增材制造应用(AMA)系列会议征集演讲嘉宾,该系列涵盖能源、医疗健康、汽车与出行、航空航天、太空与国防以及软件等领域。每场线上活动均聚焦于实际生产部署、产品认证及供应链整合。有意分享经验的从业者可通过此处填写演讲嘉宾申请表。
如需获取最新的3D打印行业动态,请订阅3D Printing Industry 通讯,或在 LinkedIn 上关注该媒体。此外,可浏览3D Printing Industry 推出的“3D打印的未来”及“高管调查”系列内容,该系列汇集了首席执行官、工程师及行业领袖对增材制造工业化、2026年3D打印行业趋势、产品认证、供应链管理及增材制造行业分析的深度见解。
配图展示了消费及工业领域的典型应用案例。图片来源:Yun Ji 等,《精密工程与制造-绿色技术国际期刊》(International Journal of Precision Engineering and Manufacturing-Green Technology)。
编辑观点
该研究证实增材制造在多品种小批量场景下可规避模具成本,为再生塑料高值化定制应用提供技术路径。从业者应关注CLIP等快速固化技术及自动化后处理集成,以降低rPET、rPP等再生料在医疗、汽车备件领域的制造成本。
常见问题
增材制造和注塑成型在多少件时成本交叉?
成本交叉点位于10,263件相同零件处。低于该阈值时增材制造具竞争力,超过后注塑成型更具经济性,这是基于设备寿命20,000小时及每小时40美元运营成本的测算结果。
生产50种不同设计各200件,注塑模具成本多少?
注塑成型需配备50套模具,仅模具成本便高达约400万美元。相比之下,增材制造无需更换工装,单件成本在不同设计变体间保持不变,避免了巨额初始资本投入。
Desktop Metal P-50的后处理耗时多久?
打印过程约4小时,但烧结、冷却及除粉等后处理步骤额外耗时可达36小时。这种长周期后处理是金属粉末床熔融系统的主要瓶颈,显著影响了有效每小时产量(EPPH)。